

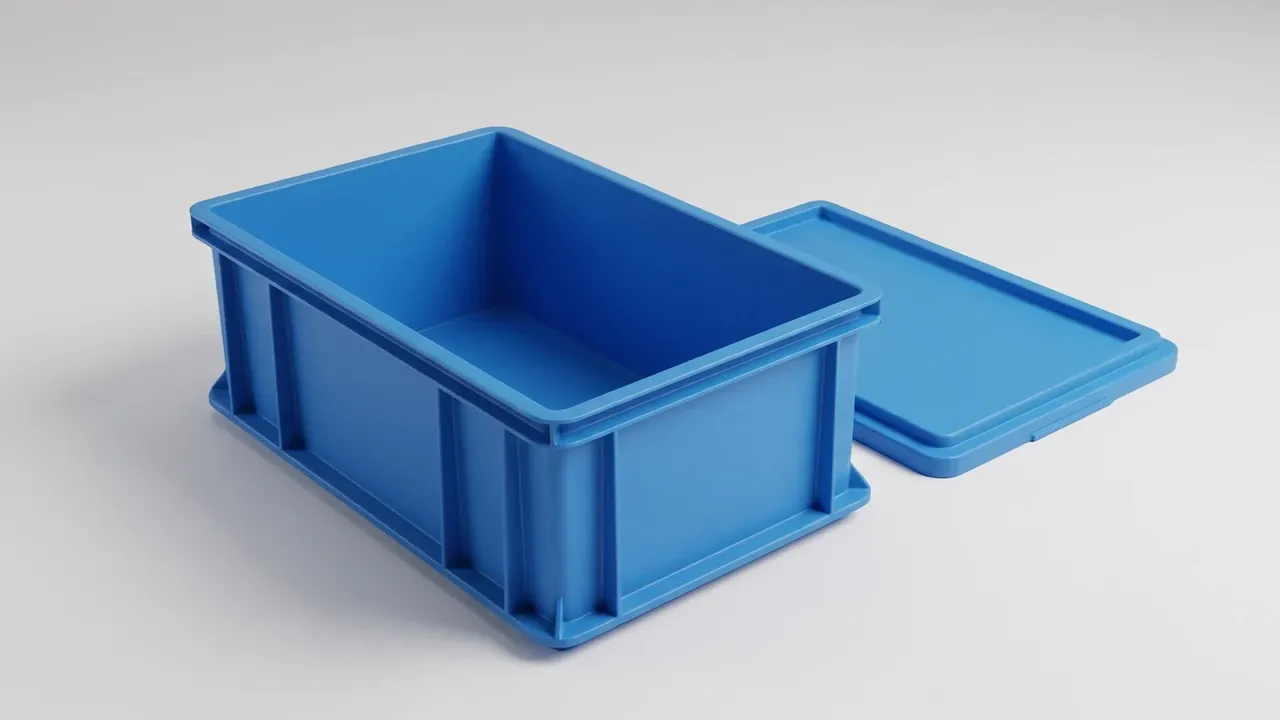
快速答案:定制吹塑塑料箱的规格按三步定:尺寸先按 1.8 百分比收缩率把型腔放大,壁厚靠型坯控制点分配而不是靠模具,承重按堆码层高加温度折减写成试验条件。三步的数字都带单位,报价与验收才有同一把尺。
目录
- 定制吹塑塑料箱的尺寸从型腔与收缩率定
- 壁厚靠型坯控制而不是靠模具
- 承重与堆码的试验口径
- 合模线与夹料边怎么处理
- 开模前的样件验证
- FAQ
一、定制吹塑塑料箱的尺寸从型腔与收缩率定
定制吹塑塑料箱的尺寸不是从外形开始定,而是从型腔与收缩率倒推。图纸上标的是冷却之后的冷态尺寸,型腔必须按热态放大,放大多少由材料与壁厚决定。
聚丙烯的吹塑收缩率在 1.6 至 2.0 百分比之间,厚壁件取上限,常规取 1.8。1000 毫米长的箱体冷却后要短 18 毫米,型腔就得开 1018 毫米;420 毫米宽对应 427.6 毫米。这一项取错,第一批货在托盘上就排不进两列。
尺寸链上还要留三处余量:合模线位置 0.3 毫米修边余量、箱口翻边 5 毫米、底部脚位 12 毫米。三者都不进内腔,但都会推高外廓。
| 尺寸项 | 图纸标注示例 | 常规范围 | 检测方式 |
|---|---|---|---|
| 内腔长宽高 | 720 × 420 × 380 毫米 | 公差 ±1.5 毫米 | 钢卷尺加专用检具 |
| 外廓长宽高 | 742 × 442 × 402 毫米 | 公差 ±2.0 毫米 | 平台划线 |
| 壁厚 | 4.0 毫米 | 3.5 至 4.5 毫米 | 超声波测厚,每件 6 点 |
| 箱口平面度 | 不大于 1.2 毫米 | 全周 | 塞尺加平台 |
| 单件重量 | 5.6 公斤 | ±3 百分比 | 电子秤 |
二、壁厚靠型坯控制而不是靠模具
定制吹塑塑料箱的壁厚不靠模具定,靠型坯定。挤出机垂下来的一段管状型坯壁厚 9 毫米,吹胀比 2.5,贴模后落到 3.6 至 4.0 毫米。
型坯壁厚靠控制点分配:轴向 25 点、周向 8 段,薄处给 7 毫米、厚处给 11 毫米。因为箱角在吹胀时被拉得最狠,角部型坯要预厚 30 百分比,否则角上只剩 2.5 毫米,跌落先从这里开。
吹气压力 0.5 兆帕,模具温度 25 摄氏度,壁厚 4 毫米的箱体冷却 90 秒,加进出料整模周期 270 秒。压力低了角部贴不上模,压力高了夹料边被吹薄,修边后留下一条薄弱带。
壁厚公差要写清楚:名义 4.0 毫米,允许 3.5 至 4.5 毫米,但同一截面最薄与最厚之差不超过 1.2 毫米。只写名义值,等于没有要求。
三、承重与堆码的试验口径
定制吹塑塑料箱的承重要按工况写,一个孤立的数字没有意义。单箱 30 公斤、堆 5 层,底层承 120 公斤,取 1.25 的安全系数,试验载荷定 150 公斤。
试验条件要写全:23 摄氏度平压 24 小时,箱底中央下沉不超过 3 毫米,卸载 1 小时后残余变形不超过 1 毫米。零下 20 摄氏度另做 0.9 米六面跌落,箱体无裂纹、夹料边不开裂、箱盖不脱开。
温度折减比注塑件小,因为壁厚、热容大,但 50 摄氏度以上仍要按 15 百分比折减。堆码 5 层在 50 摄氏度仓库里按 4 层报,比事后解释省事。
| 工况 | 条件 | 判定线 |
|---|---|---|
| 常温堆码 | 150 公斤,23 摄氏度,24 小时 | 下沉 ≤3 毫米 |
| 高温堆码 | 128 公斤,50 摄氏度,24 小时 | 下沉 ≤4 毫米 |
| 低温跌落 | 0.9 米,6 面,零下 20 摄氏度 | 无裂纹,盖不脱开 |
| 侧向挤压 | 40 公斤,壁面中央 | 残余变形 ≤2 毫米 |
四、合模线与夹料边怎么处理
合模线是吹塑件绕不开的特征,处理得好是工艺痕迹,处理不好是应力集中线。定制吹塑塑料箱的合模线凸起控制在 0.4 毫米以内,错位不超过 0.3 毫米。
夹料边宽度 2 毫米,飞边厚 0.6 毫米。修边用仿形刀沿箱口走一圈,刀口距夹料边留 0.5 毫米,留多了割手,留少了会切进箱口平面,密封条压不实。
合模线的位置要提前定:放在侧面中线比放在箱底好,堆码时整条线不受压;放在箱底正中,五层堆下来这条线就是开裂的起点。位置在开模前定,开模后只能修,修一次模具要重新配模。
五、开模前的样件验证
定制吹塑塑料箱开模前要先出样件,样件不是看外观,是量三件事:壁厚分布、角部最薄点、箱口平面度。
首模取 3 只,做 5 项验证:壁厚 6 点测量、满水 24 小时渗漏、150 公斤堆码、0.9 米跌落、嵌件扭矩 8 牛米。五项全过才进批量,否则先改型坯程序,改程序比改模具便宜一个数量级。
周期也要写进合同:模具 30 天,试模 3 轮,每轮间隔 5 天,每轮取 3 只样件。第 3 轮仍不合格,改模费用按责任划分。
| 工艺特征 | 允许范围 | 处理方式 |
|---|---|---|
| 合模线凸起 | 不大于 0.4 毫米 | 修边刀刮平,不打磨 |
| 飞边 | 不大于 0.6 毫米 | 仿形刀一次修净 |
| 角部最薄壁厚 | 不小于 3.0 毫米 | 调型坯角部预厚 |
| 箱口翘曲 | 不大于 1.2 毫米 | 加冷却治具定型 |
结论
定制吹塑塑料箱的规格,本质是三组数字的配合:型腔按 1.8 百分比收缩率放大,壁厚靠 25 点型坯控制在 3.5 至 4.5 毫米之间,承重按 150 公斤试验载荷与温度折减写成条件。数字对上了,第一批样件就能过五项验证,模具不必改第二回。按这三步定规格的定制吹塑塑料箱,报价单和验收单才有共同的依据。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号