

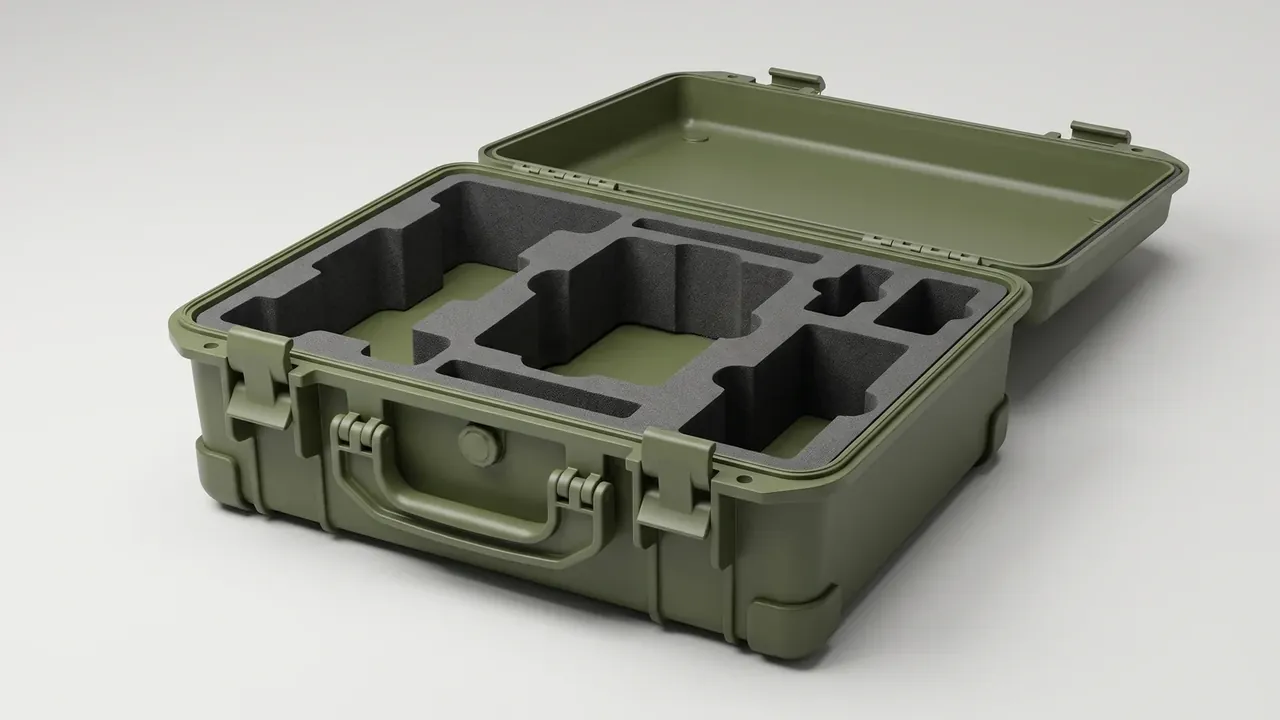
快速答案:无人机箱的结构由骨架壁厚、密封条、锁扣、泡棉腔位与验证五项决定,每一项都对应可测量的参数,工艺顺序错了,参数再漂亮也会在跌落或淋雨环节露馅。
目录
- 无人机箱的箱体骨架与壁厚怎么分布
- 箱盖密封靠硅胶条与搭扣配合
- 泡棉腔位怎么切出机身与云台位置
- 注塑工艺与机台参数怎么定
- 跌落与老化验证怎么做
- FAQ
一、无人机箱的箱体骨架与壁厚怎么分布
无人机箱的第一层结构是骨架:箱底、侧壁、箱盖与四条加强筋连成一个受力框架,跌落时的冲击要从箱角传到筋上,再由筋分散到整面。壁厚不是越厚越好,厚了缩水、重了飞不动,关键是每一处承担什么。
一台装四旋翼机身的无人机箱,外尺寸 560×420×230 mm,内腔 500×360×190 mm,整箱重 3.6 kg。侧壁 3.2 mm 承受侧向挤压,箱底 4.0 mm 承担整机重量与跌落反力,箱盖 2.6 mm 只做遮蔽与压紧,加强筋 2.2 mm 沿四周走一圈。
| 部位 | 壁厚 | 作用 | 工艺控制点 |
|---|---|---|---|
| 箱底 | 4.0 mm | 承重与跌落反力 | 进胶口设在底面中央 |
| 侧壁 | 3.2 mm | 抗侧向挤压 | 拔模斜度 1.5 度 |
| 箱盖 | 2.6 mm | 遮蔽与压紧密封条 | 防翘曲靠冷却水路 |
| 加强筋 | 2.2 mm | 分散冲击 | 筋厚不超过壁厚七成 |
| 铰链座 | 5.0 mm | 承受开合扭矩 | 局部加胶避免缩痕 |
筋厚超过主壁厚的七成,正面就会缩出凹痕;低于五成,筋又容易在跌落时断裂。这个比例是箱体结构设计里最容易被忽略的一条。
二、箱盖密封靠硅胶条与搭扣配合
密封不是靠一条厚胶条硬压出来的。箱盖内缘开一道 6 mm 宽的槽,嵌入邵氏 50A 的硅胶条,合盖后胶条被压缩 25%,形成连续的回弹力;压力不匀,水就从最松的那一段进去。
搭扣的作用是把这段压缩量锁住。两组前搭扣加一组侧扣,扣合力按 40–60 N 设计:太松盖不严,太紧单手打不开。扣体用 PA66 加 30% 玻纤,铰点做 3,000 次开合不松脱。
还有一处常被漏掉:气压平衡阀。整箱从海拔 0 米运到 2,000 米,内外压差约 0.2 bar,没有阀,盖子会被压住打不开;阀的透气膜同时挡水,做到 IP67 浸水 1 米 30 分钟不进水。
三、泡棉腔位怎么切出机身与云台位置
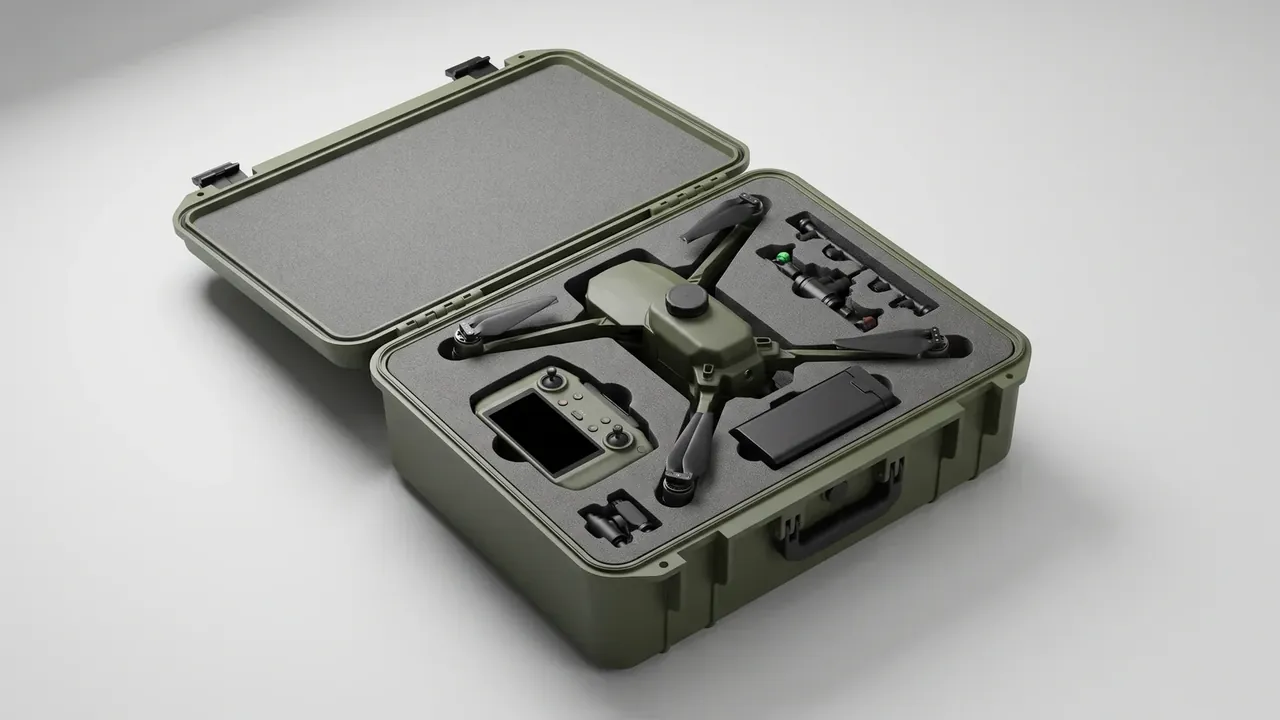
腔位决定了无人机箱里每件东西待在哪。先定机身姿态:折桨平放,机臂朝箱盖方向,重心落在箱体中央偏后 10 mm,这样提起来不会前倾。
泡棉用 EVA,密度 45 kg/m³,硬度按邵氏 C 35 选。密度低了腔壁会塌,高了又切不动、还刮机身。上层做 20 mm 定位层,下层做 120 mm 承托层,两层错位咬合,跌落时泡棉不会整体窜位。
| 层次 | 材料 | 厚度 | 切割方式 | 公差 |
|---|---|---|---|---|
| 盖内衬 | EVA 45 kg/m³ | 20 mm | 平切 | ±0.5 mm |
| 上层定位 | EVA 45 kg/m³ | 30 mm | CNC 铣 | ±0.3 mm |
| 下层承托 | EVA 45 kg/m³ | 120 mm | CNC 铣 | ±0.3 mm |
| 底垫 | EVA 65 kg/m³ | 10 mm | 平切 | ±0.5 mm |
CNC 铣腔位要留 0.3 mm 余量给泡棉回弹,切完用手指压腔壁,能回弹不留指印才算过关。遥控器、电池、备用桨各占独立腔位,腔与腔之间留 8 mm 隔墙,避免互相挤压。
四、注塑工艺与机台参数怎么定
箱体一件重 1.8 kg,投影面积大,锁定 650 吨机台、1×1 腔,成型周期 95 秒。机台吨位不够,锁模力压不住,飞边会沿着分型面跑一圈,密封槽最先报废。
料用 PP 加 15% 玻纤,烘干 80℃ 两小时,含水率控制在 0.1% 以下。料温 230℃,模温 45℃,注射压力 85 MPa,保压 12 秒;保压时间短了,箱底四个角会凹,长了又会在筋位留下应力痕。
冷却水路要单独走箱盖:箱盖面积大、壁薄,模温差 3℃ 就会翘 0.5 mm,翘了压不紧密封条。顶出用四点顶针,顶白多出现在箱底中央,模温低 5℃ 就会明显。脱模后用检具量对角线,560 mm 长度上偏差超过 1.2 mm,整批要复检。
五、跌落与老化验证怎么做
结构算得再准,也要靠验证说话。无人机箱的验证分三步:常温跌落、低温跌落、五金件盐雾,顺序不能颠倒。
常温跌落按 1.2 m 高度、六面三点共 18 次,箱内装等效配重 4.5 kg,跌后开盖检查:箱体不开裂、锁扣不弹开、泡棉腔位不塌陷。低温跌落先把整箱放进 -20℃ 冷冻 4 小时,取出 3 分钟内完成六面跌落,PP 在低温下变脆,这一步最容易裂角。
| 验证项目 | 条件 | 判定标准 | 常见失败点 |
|---|---|---|---|
| 常温跌落 | 1.2 m,六面三点 | 不开裂、不弹扣 | 箱角应力集中 |
| 低温跌落 | -20℃ 冷冻 4 h | 同上 | 角部筋位断裂 |
| 浸水 | 1 m 深,30 min | 腔内无水 | 密封槽压缩不足 |
| 盐雾 | 48 h 中性 | 五金无白锈 | 铰链销材质不足 |
| 锁扣寿命 | 3,000 次开合 | 扣合力衰减小于 20% | 铰点磨损 |
| 堆码 | 顶部 80 kg,24 h | 箱盖残余变形小于 2 mm | 盖面刚度不够 |
盐雾这一项常被当成小事。铰链销若用普通碳钢镀锌,48 小时就会出现白锈;换成 304 不锈钢,成本每只增加不到两块钱,返修率却降一个量级。每批留 3 只样品存档,两年后复测扣合力,才知道材料有没有继续老化。
结论
无人机箱的结构好坏,最后都落在几个可测的数字上:侧壁 3.2 mm、箱底 4.0 mm、胶条压缩 25%、泡棉公差 ±0.3 mm、跌落 1.2 m 六面。工艺顺序也一样,先定骨架再定密封,先定腔位再定机台,反过来做只会反复改模。把这些数字写进图纸与验收单,无人机箱才算真正做完设计。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号