

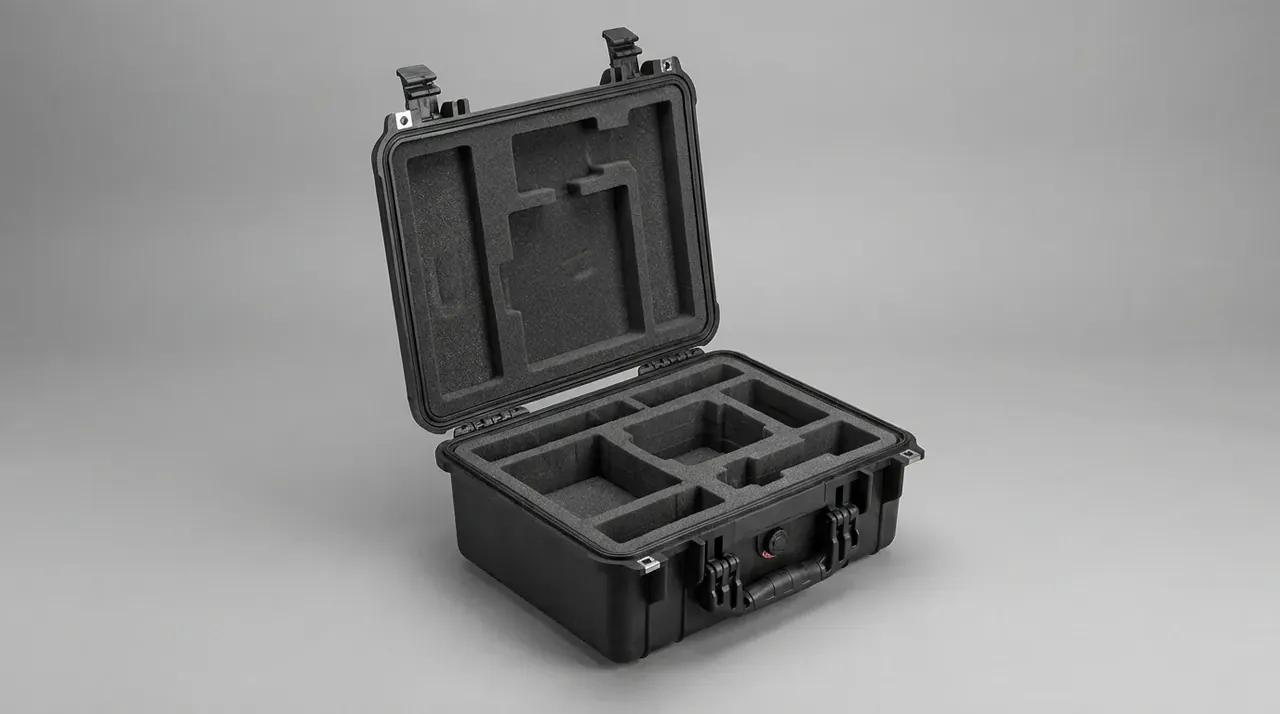
快速答案:箱体报废回收的第一步不是把整只箱子当废料卖掉,而是先按部件拆开:壳体、密封条、锁扣、轮、内衬共 5 件,拆完约 12 分钟,2.4 kg 的箱体能分出 4 种料,其中 PP 就占 1.62 kg。壳体可以直接粉碎回用,混在一起送走只能按混合塑料计价。
目录
- 箱体报废回收从拆解开始:5 个部件与 12 分钟
- 2.4 kg 里 PP 占多少:一只箱的料账
- 粉碎 8 mm 与 30% 掺比:再生料怎么用
- 7 号标识与 44 MJ/kg:两条去向怎么分
- 报废前的数据与标签清除
- FAQ
一、箱体报废回收从拆解开始:5 个部件与 12 分钟
一只 460 mm × 350 mm × 220 mm 的硬壳箱,整只 2.4 kg,拆开只有 5 个部件:壳体、密封条、锁扣、轮、内衬。混在一起送走,它按混合塑料计价,一吨的报价常常不到单一料的一半;按部件拆开,12 分钟就能分出 4 种料。这就是箱体报废回收的第一道分岔。
工具只要三件:十字螺丝刀、尖嘴钳、美工刀。顺序固定,先撬密封条,再卸锁扣,取轮,最后撕内衬。
倒过来做会多花时间。锁扣的沉头螺丝被密封条端头盖住 3 mm,内衬又压住锁扣座,先撕内衬会把泡棉碎屑塞进螺丝槽,一只箱要多花 4 分钟。
| 部件 | 材质 | 单重 | 去向 |
|---|---|---|---|
| 壳体 | PP | 1.62 kg | 粉碎回炉 |
| 密封条 | 硅胶 | 0.18 kg | 按胶种单收 |
| 锁扣 | PA66 与钢销 | 0.22 kg | 拔销分料 |
| 轮 | PP 轮体与钢轴 | 0.26 kg | 抽轴分料 |
| 内衬 | EVA | 0.12 kg | 单独回收 |
5 项单重相加正好 2.4 kg,实测误差在 ±30 g 以内,差额来自注塑批次的壁厚公差。称重是验算拆解是否彻底的最快办法:拆完壳体若只剩 1.5 kg,说明内衬或锁扣还挂在上面。
12 分钟的分配大致是:撬密封条 3 分钟,卸锁扣 3 分钟,取轮 2 分钟,撕内衬 2 分钟,清信息 2 分钟。熟练工能压到 9 分钟,新手要 18 分钟,对外报价按 12 分钟算最稳。
采购方问「这只箱子最后去哪」,答案就该落在这 5 行上,而不是一句「交给回收商」。
拆解点、再生厂、填报人三方的口径要一致。拆解点只记拆了什么,再生厂只记收了多少,两头对不上,箱体报废回收的去向就只能写成「已处理」三个字。一份合格的报废单,要能回答 5 个部件的重量分别进了哪条链。
二、2.4 kg 里 PP 占多少:一只箱的料账
壳体 1.62 kg 全部是 PP,占整只 2.4 kg 的 67.5%。轮体同为 PP,加上它,可回炉的聚丙烯到 1.88 kg,比例升到 78.3%。这两个数字决定箱体报废回收的账能不能算平:一只箱能回炉的料不到 2 kg。
料账还要按运输半径校对。1.88 kg 再生料的出厂价折下来,覆盖不了 300 km 以上的单程运费;所以拆解点应当靠近产生报废箱的地方,而不是靠近造粒厂。
轮 0.26 kg 里,PP 轮体 0.21 kg,钢轴 0.05 kg。钢轴混在 PP 里会让粉碎机刀片崩口,抽出来按废钢收,一只箱多出 0.05 kg 的干净料。
锁扣是混料的主要来源。0.22 kg 的 PA66 混进 1 t PP 再生料,占比只有 0.022%,熔点却差 40 ℃:注塑时 PP 已经流动,PA66 还是硬颗粒,成品表面会留下直径 1–2 mm 的凸点。拔掉钢销之后,锁扣座才能按 PA 单独收。
密封条 0.18 kg 多为硅胶,少数是 EPDM,两者不能混。硅胶耐 200 ℃,EPDM 只到 130 ℃,一起造粒做出来的料在 190 ℃ 下就发粘。现场烧一段条头就能分:白灰是硅胶,黑烟是 EPDM。
内衬 0.12 kg 的 EVA 最难处理。它常带背胶粘在盖上,撕下来会带一层胶皮,胶皮进粉碎机会糊筛网。
三、粉碎 8 mm 与 30% 掺比:再生料怎么用
粉碎机的筛网决定出料粒径。8 mm 筛网出料落在 2–8 mm,细粉(小于 1 mm)约占 12%;换成 12 mm 筛网,细粉降到 6%,代价是塑化时间多 8 s。
细粉不是越少越好,也不是越多越好。细粉低于 8%,喂料螺杆打滑;高于 15%,料斗里架桥,得加振动器。
进粉碎机之前还要过两道:磁选去掉钢销与钢轴,除尘去掉沙粒。1 t 料里混进 2 kg 沙,刀片寿命从 60 万次掉到 35 万次,这笔损耗比掺比更贵。
| 掺比 | 熔指 g/10min | 冲击保留 | 适用件 |
|---|---|---|---|
| 0 | 8.0 | 100% | 外观件 |
| 15 | 9.2 | 94% | 承力壳体 |
| 30 | 11.0 | 82% | 非承力件 |
| 50 | 14.5 | 64% | 型芯垫块 |
30% 是一般箱体件的掺比上限,承力部位要压到 15%。越过 30% 这条线,熔指升到 14 以上,保压段得延长 1.5 s,否则箱角缩痕深 0.2 mm,装配时盖合不严。
掺比也不能只看强度。同一批再生料连做 3 模,重量波动从 ±4 g 涨到 ±11 g,薄壁处的流动前沿就不稳了。
掺 30% 的料,料温上调 10 ℃ 补偿熔指,模温不动。上调之后塑化时间反而短 2 s,整模节拍能拉回来。
破碎料与造粒料是两种货。破碎料直接进注塑机,单价低 15%,杂质却看得见;造粒料经 120 目网过滤,能上外观件,代价是每吨多一道加工费。
四、7 号标识与 44 MJ/kg:两条去向怎么分
回收标识 7 号是「其他」,PP 是 5 号,PE-HD 是 2 号。分拣线上先看标识,见 7 号一律降级处理,因为 7 号里可能同时有 ABS、PC、PA 与混合料,没人敢按单一料收。
一只箱上同时出现 5 号和 7 号,是最常见的错标。壳体打 5 号,锁扣座若也打 5 号,下游就要按 PP 收 PA,整批料一起降级。
壳体打 5 号、轮体打 5 号、锁扣座打 7 号并单独装袋,三处齐全,分拣线才敢分开收。缺一处,整箱回到 7 号。
热值 44 MJ/kg 是 PP 的能量回收口径。1.62 kg 壳体折 71 MJ,约等于 1.7 kg 柴油的热量,听起来不少,但能量回收是单向的:烧掉一次,料就没了,下一只箱还得用新料。
所以两条去向有先后。壳体完好、无油污、无混料,走物理再生;带胶、带嵌件、分不干净的边角,才走能量回收。
分不干净的定义很具体:一只箱拆完,非 PP 残留超过 5%,就不必再花时间挑,直接送能量回收更划算。
标识的位置也有讲究。壳体宜打在内壁中央、浇口对面 30 mm 处,脱模后不会被顶白盖住;打在底面,堆码两次就磨花。标识磨掉之后,箱体报废回收的单价会掉一档。
五、报废前的数据与标签清除
箱体出厂时平均带 2 处可识别信息:盖面的资产标签,侧面的序列号铭牌。这两处不清掉,箱体报废回收就只是把信息一起卖出去。
清除顺序与拆解相反,先处理信息,再动工具。资产标签整张撕下,残胶用无水乙醇润 60 s 后擦净;丝印 LOGO 用 400 目砂纸打磨,磨到看不见反光;铆接铭牌的 φ3 mm 铆钉用钻头钻掉,孔位补一枚同色堵头。
信息清完再拆,废料袋上就不会挂客户名字,这一点在对外审计时最常被追问。
留档要写三样:拆解日期、5 个部件的实测重量、去向单据编号。
留档保存 3 年,是因为再生料的批次追溯期通常按 24 个月算,留 3 年能覆盖一个完整的客户质保周期。
标签清除还牵出一件事:箱体报废回收的记录若与资产台账对不上,仓管会以为箱子还在用。报废单编号与资产编号要一一对应,一进一出,账上不留悬空项。
结论
箱体报废回收能不能算平,取决于拆解那 12 分钟有没有做实。5 个部件分开,2.4 kg 里 1.88 kg 的 PP 是再生料,0.22 kg 的 PA66 是单独料,0.18 kg 硅胶与 0.12 kg EVA 各有渠道;混在一起,这四种料一起变成混合废塑料。判定动作只有三步:先称整只重量,与 2.4 kg 的基准比对,偏差超 ±30 g 说明壁厚或配件变了;再称拆完的壳体,看是否落到 1.62 kg;最后看壳体上的标识是 5 号还是 7 号。三步都过,就走物理再生,掺比压在 30% 以内;任何一步不过,改走能量回收,并按 44 MJ/kg 折算收益。把这三步写进报废单,材料去向就不再是一句口头承诺。拆解记录、称重数据、标识照片三样齐全,客户任何一次追问都能在 10 分钟内答完。
| 部件 | 拆解动作 | 耗时 | 最终去向 |
|---|---|---|---|
| 壳体 | 称重、看标识 | 2 min | 粉碎回炉,掺比 ≤30% |
| 密封条 | 撬出、分胶种 | 3 min | 硅胶单收 |
| 锁扣 | 拔销、分座 | 3 min | PA 单收 |
| 轮 | 抽轴 | 2 min | PP 与钢分开 |
| 内衬 | 撕除、去胶 | 2 min | 单独回收 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号