

快速答案:泡棉切割的成品精度不取决于设备档位,取决于五个关键点串起来的链条:刀路排版定利用率、材料密度定切得动切不动、分层结构定腔深、公差链定松紧、批次检验定一致性。前一道松一档,后一道只能拿公差去补。
目录
- 泡棉切割的五个关键点
- 刀路与排版:先定利用率再定刀
- 密度与压缩应力:材料决定刀怎么走
- 分层与胶层:深度换来的公差
- 公差链与批次一致性
- FAQ
一、泡棉切割的五个关键点
泡棉切割不是一台设备的事,是五道判断串成的一条链:刀路排版、材料密度、分层结构、公差链、批次检验。前一道错了,后一道只能补,补到装配线才发现尺寸回不去,返工的是整批内衬。
图纸上的公差来自三处:刀路补偿、材料回弹、胶层厚度。三处各占多少,直接决定这张图纸能画多细。把三处摊开算,剩下的才是设备本身的重复定位精度,而它往往是最小的那一项。
五个关键点有先后。排版和材料先定,因为它们决定了后面所有腔位的边界;公差链和检验放最后,公差链是跟着刀路与胶层走的,不是反过来。
| 关键点 | 控制对象 | 典型取值 | 失控后的表现 |
|---|---|---|---|
| 刀路排版 | 件间距与搭边 | 3 毫米间距,利用率 82% | 边缘塌陷,件数不够 |
| 材料密度 | 密度与压缩应力 | 60 至 120 kg/m³ | 断面毛糙,尺寸回弹 |
| 分层结构 | 层数与胶层厚度 | 每层不超过 40 毫米 | 累积公差到 ±1.2 毫米 |
| 公差链 | 四项误差叠加 | 合成 ±0.35 毫米 | 装配压不实或过紧 |
| 批次检验 | 抽检频次 | 每 50 件抽 1 件 | 首件合格,批量漂移 |
二、刀路与排版:先定利用率再定刀
排版从板幅倒推。1220 乘 2440 毫米的整板,切 300 乘 200 毫米的内衬件,留 3 毫米件间距和 8 毫米边搭边,一张板出 40 件,利用率 82%。间距压到 1.5 毫米能多排 3 件,可边缘 0.5 毫米内会塌,装进箱体压不实,省下的料钱换成装配抱怨。
刀路补偿按刀径走。1.5 毫米刀径切内腔,轨迹要内缩 0.75 毫米;切外形则外扩同样的量。补偿漏加,一个 50 毫米的方腔切出来只剩 48.5 毫米,塞进去的物件晃,靠贴绒布也补不回来。
小件要留桥位。切完直接掉落的小件,在轮廓上留一到两处 0.8 毫米的连接点,取件时手掰断,比二次装夹定位省事,也不会在台面上留下找不到的碎块。
三、密度与压缩应力:材料决定刀怎么走
密度决定刀能不能走。45 kg/m³ 以下的 EPE,振动刀进去材料先让开,断面出现 0.3 毫米的塌边,两层叠起来就有台阶;60 至 120 kg/m³ 的 EVA 断面平整,切口垂直度能控在 0.5 毫米以内,深腔侧壁不用二次修。
压缩应力比密度更能说明支撑力。25% 压缩时 30 至 60 kPa 的泡棉,适合承 5 至 15 kg 的仪器;低于 20 kPa 的材料装 8 kg 的物件,三个月就压出永久凹坑,箱体再好也救不回来。
回弹要等。切完 24 小时内材料仍在释放内应力,尺寸会回涨 0.2 至 0.5 毫米;急着量首件,量到的是切割瞬间的尺寸,等内衬到装配线才对不上。
四、分层与胶层:深度换来的公差
腔深超过 40 毫米,单层切不透,只能分层。两层粘接的累积公差约 ±0.6 毫米,三层到 ±1.2 毫米;每多一层,胶层厚度就多叠加一次,垂直度也多一次偏移的机会。
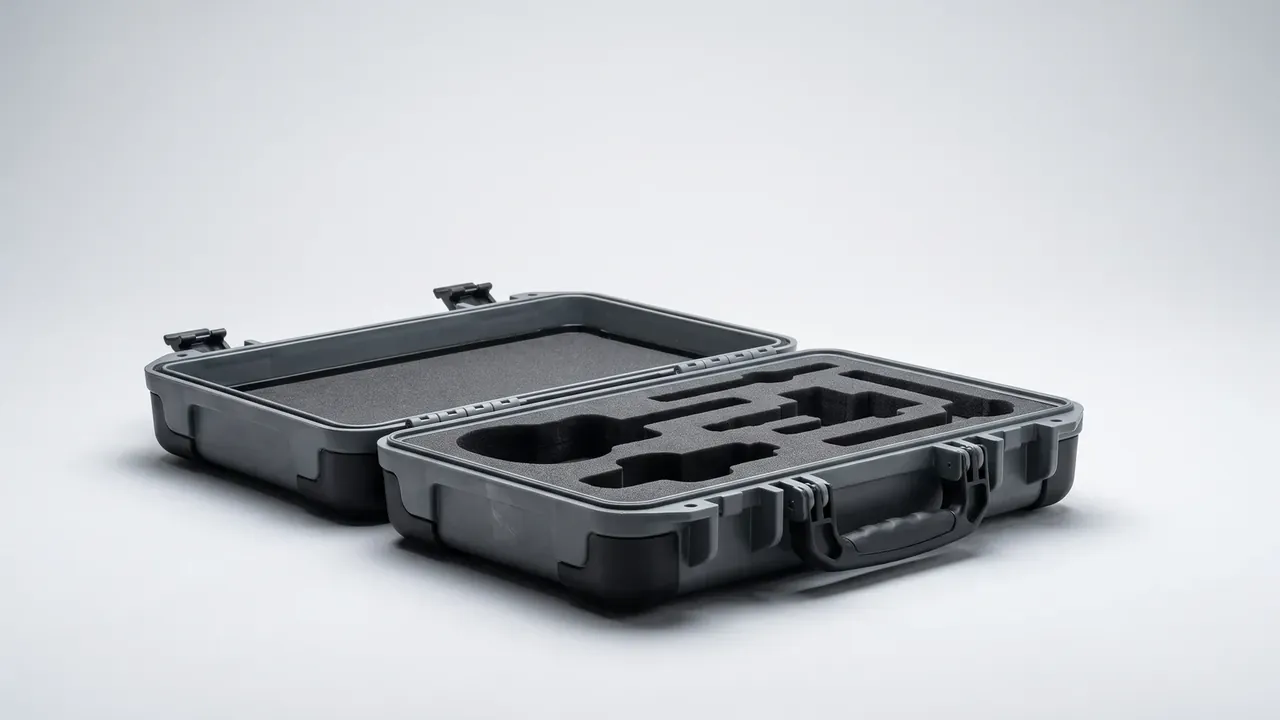
胶层控制在 0.08 至 0.12 毫米,用喷胶不用刷胶。刷胶的胶层常在 0.3 毫米以上,压合后一边厚一边薄,腔底跟着不平;喷胶走两遍十字交叉,等 60 秒表干再合,粘接强度反而更高。
层间错位靠定位销。粘接前在废料区打两个 Φ6 定位孔,插销压合,错位能压到 0.3 毫米以内;靠眼睛对边,三层叠下来错位常超过 1 毫米,腔壁出现台阶。
| 层数 | 单层厚度 | 累积公差 | 胶层厚度 | 适用腔深 |
|---|---|---|---|---|
| 1 层 | 20 至 40 毫米 | ±0.2 毫米 | 无 | 40 毫米以内 |
| 2 层 | 20 至 40 毫米 | ±0.6 毫米 | 0.08 至 0.12 毫米 | 40 至 80 毫米 |
| 3 层 | 20 至 40 毫米 | ±1.2 毫米 | 0.08 至 0.12 毫米 | 80 至 120 毫米 |
五、公差链与批次一致性
泡棉切割的公差链要逐项列,不能只报一个总数。刀路补偿 ±0.1 毫米、材料回弹 ±0.3 毫米、胶层 ±0.1 毫米、设备重复定位 ±0.05 毫米,四项平方和开根得 ±0.35 毫米,这就是图纸能承诺的极限;写 ±0.2 毫米,等于让车间去赌。
批次一致性靠抽检节奏。首件 3 件全检,之后每 50 件抽 1 件,每 500 件复测一次密度与厚度;同一批板料的密度差超过 5%,切割参数要跟着调,否则前一半合格、后一半偏紧。
记录只写三样:板号、密度、刀路版本。三样齐了,同一张图纸三个月后还能切出一样的内衬;缺一样,返单就得重新试切。
| 检验项 | 频次 | 工具 | 合格线 |
|---|---|---|---|
| 腔位长宽 | 首件 3 件全检 | 游标卡尺 | 偏差 ±0.5 毫米内 |
| 腔深 | 每 50 件抽 1 件 | 深度尺 | 偏差 ±0.3 毫米内 |
| 断面垂直度 | 每批首件 | 直角尺 | 0.5 毫米以内 |
| 材料密度 | 每 500 件 | 电子秤与量具 | 批次差不超过 5% |
| 胶层粘接 | 每批首件 | 手撕抽检 | 撕开为材料本体破坏 |
结论
泡棉切割的精度是一条链的结果,不是某一台设备的参数表。排版定边界、密度定断面、分层定腔深、参数定细节、检验定一致,五个关键点里任何一个放松,误差都会跑到装配线上变成压不实与晃动。把这条链写进图纸与工艺卡,泡棉切割才从手工活变成可复制的工序。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号