

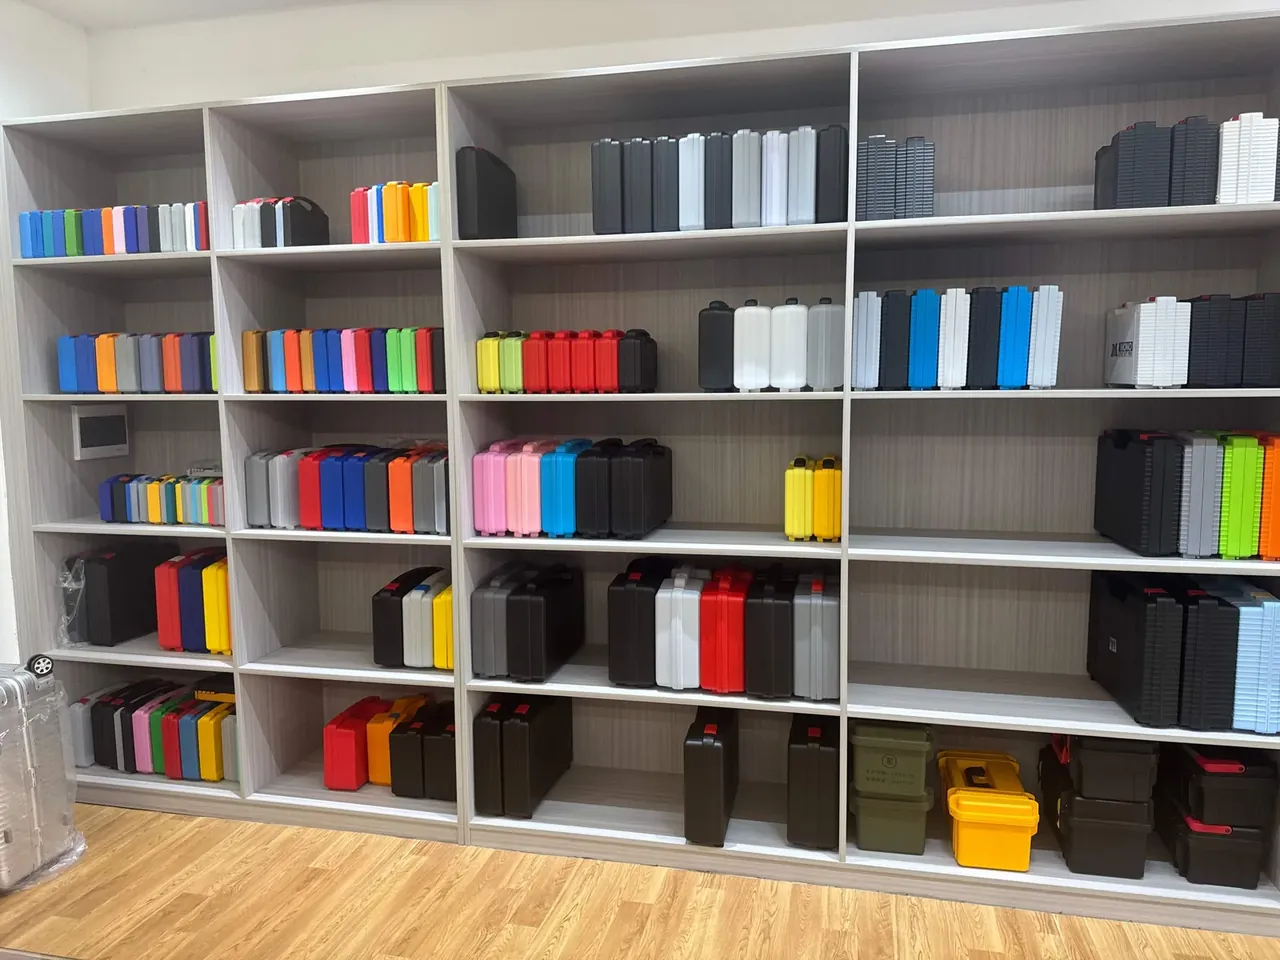
快速答案:带撕拉海绵硬质塑料设备箱的成败落在箱体与内衬的接缝:箱体给 3.5 毫米壁厚和 12 毫米合盖面,内衬用 30 公斤每立方米的格子棉包住六面。格子 15 毫米、预切占板厚 70% 时腔壁才不塌,气密按 3 千帕保压 60 秒、压降 0.3 千帕判。
目录
- 带撕拉海绵硬质塑料设备箱的箱体结构
- 撕拉海绵的格子尺寸与预切深度
- 三层内衬:盖棉、撕拉层与底棉
- 密封圈压缩率与气压平衡阀
- 气密、跌落与堆码的判定线
- FAQ
一、带撕拉海绵硬质塑料设备箱的箱体结构
箱体决定下限,内衬决定上限。同一块 30 公斤每立方米的格子棉装进壁厚 2.5 毫米的箱体,1.2 米跌落时箱壁先鼓,棉还没压到 20%,设备已经位移。
箱体壁厚按外廓长度倒推:400 毫米以下取 2.8 到 3.2 毫米,400 到 600 毫米取 3.5 毫米,600 毫米以上取 4 毫米,长边中部加 8 毫米高的加强筋,筋间距不超过 80 毫米。三档空箱自重分别是 1.2、2.0、3.4 公斤。
箱体的加强筋麻烦在根部。筋根壁厚是平面的两倍,收缩把平面拉出缩痕,缩痕落在合盖面上,密封圈就压不实。把筋厚做成主壁厚的 0.6 倍,根部加 0.5 毫米圆角,缩痕能压到 0.05 毫米内。
合盖面是箱体与盖对压的一圈,宽度 10 到 14 毫米,平面度 0.2 毫米。窄于 10 毫米,密封圈骑到圆角上;宽于 14 毫米,合盖力被摊薄,锁扣要更大扣紧力才压得住。
锁扣数量按箱体长度走:400 毫米以下两只,600 毫米以上四只,中间两只把盖面中部压平。扣座下面要留 3 毫米实体,坐在薄壁上,第一次跌落就裂。
| 外廓长度 | 壁厚 | 加强筋高 | 空箱自重 | 常见内腔深度 |
|---|---|---|---|---|
| 400 毫米以下 | 2.8–3.2 毫米 | 6 毫米 | 1.2 公斤 | 60–90 毫米 |
| 400–600 毫米 | 3.5 毫米 | 8 毫米 | 2.0 公斤 | 90–140 毫米 |
| 600 毫米以上 | 4.0 毫米 | 8 毫米 | 3.4 公斤 | 140–200 毫米 |
二、撕拉海绵的格子尺寸与预切深度
带撕拉海绵硬质塑料设备箱的内衬,正式叫法是预切格子棉:刀模在一整块板上切出方格阵列,切缝只切到板厚的 70% 到 80%,底部留一层薄壁。沿缝掰断,断口平齐,腔壁成形。
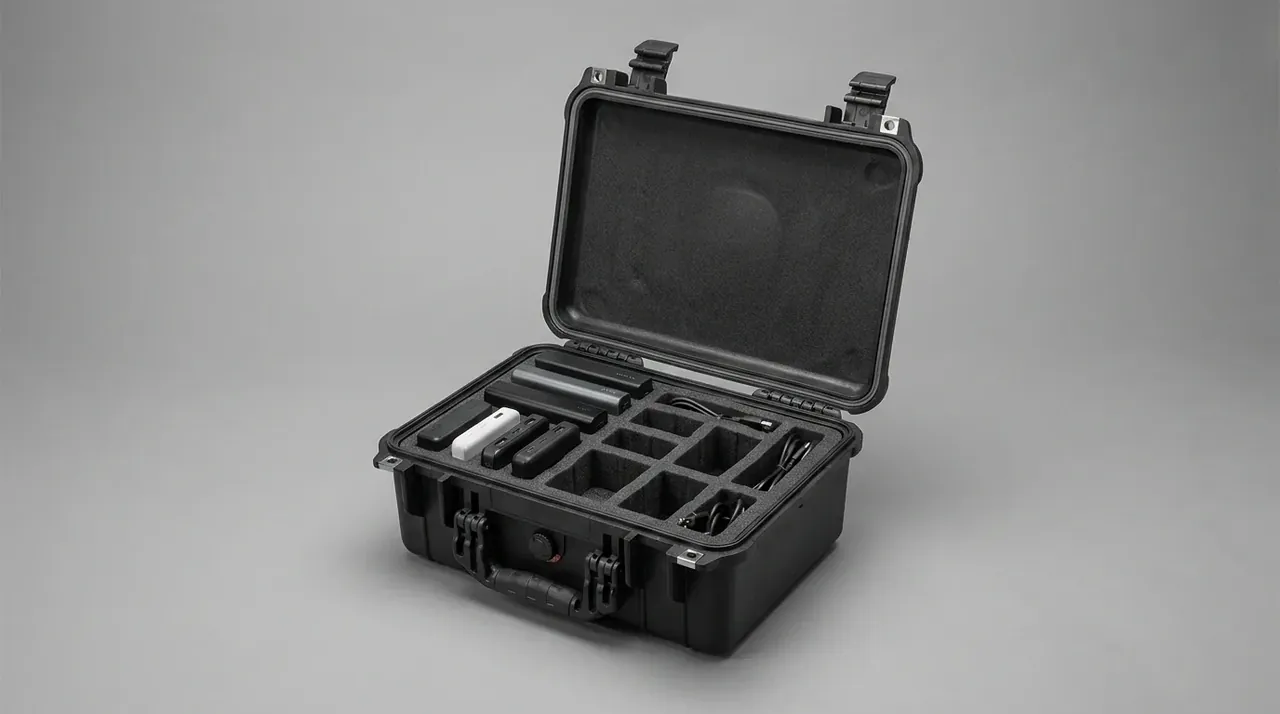
预切深度不能让步。切到 60%,底部剩 40% 连着,撕不动,硬掰会把整块板撕歪;切到 90%,剩的薄层在运输振动里自己断,腔位提前塌边。板越厚取下限。
格子边长按设备外廓选:10 毫米适合 50 毫米以内的小件,15 毫米覆盖 50 到 120 毫米的仪器,20 毫米以上留给 150 毫米以上的大件,腔壁留两格不撕才有支撑。
过盈量 1 到 2 毫米。小 1 毫米靠自重坐到底,小 2 毫米要用手压,换运输中零位移;超过 2 毫米,面板受力变形,薄壳件先裂。
刀模公差 ±0.3 毫米,腔壁垂直度靠密度兜底。密度低于 25 公斤每立方米,撕口起毛;30 到 35 是设备箱的常用档,撕口干净,回弹够。
| 格子边长 | 板厚 | 预切深度 | 适合外廓 | 撕后腔壁 |
|---|---|---|---|---|
| 10 毫米 | 20 毫米 | 16 毫米 | 50 毫米以内 | 单格支撑,边角易毛 |
| 15 毫米 | 30 毫米 | 23 毫米 | 50–120 毫米 | 两格留边,垂直度好 |
| 20 毫米 | 40 毫米 | 30 毫米 | 120–200 毫米 | 需留两格不撕 |
| 25 毫米 | 50 毫米 | 38 毫米 | 200 毫米以上 | 配 2 毫米封底 |
撕完在腔底贴 2 毫米乙烯醋酸乙烯酯封底,胶层满涂,小件不会顺着切缝下滑;腔位四角留 15 毫米不撕,那里受力最集中。
三、三层内衬:盖棉、撕拉层与底棉
带撕拉海绵硬质塑料设备箱的内衬厚度是一道减法:内腔深度减盖棉、底棉和 2 毫米合盖余量,剩下的是撕拉层。内腔 120 毫米,盖棉 15、底棉 10、余量 2,撕拉层 93 毫米,向上取 90,多的 3 毫米让盖棉多压一点。
- 盖棉:10 到 15 毫米,平棉用于平面设备,波浪棉用于弧面与多件混装,压缩量 15% 到 25%。
- 撕拉层:30 到 90 毫米,承担侧向定位,留两格不撕的位置就是抗剪区。
- 底棉:8 到 10 毫米,管落地那一下,密度可比撕拉层低 5 公斤每立方米。
- 封底:2 毫米乙烯醋酸乙烯酯,贴在腔底,防止小件沿切缝下滑。
- 隔板:相邻腔位之间留 8 到 10 毫米实心,薄于 8 毫米会连带隔壁。
三层各管一段行程:合盖瞬间盖棉压 3 到 5 毫米把设备按住,振动由撕拉层腔壁吸收,位移控制在 0.5 毫米内,落地冲击走底棉,峰值加速度从 40 g 降到 25 g 以下。
四、密封圈压缩率与气压平衡阀
带撕拉海绵硬质塑料设备箱的密封靠压缩率,不靠锁扣力气。O 形圈被压扁 20% 到 30% 才形成连续接触带;压不到 20%,接触带断成几段,3 千帕的气压从缺口漏过去;压过 35%,橡胶进入永久变形。
沟槽按线径算:槽宽取 1.3 倍,槽深取 0.75 倍,填充率 75% 到 85%。线径 4 毫米的圈,槽宽 5.2、深 3.0 毫米,压到 3.0 时压缩率 25%。填充率超过 90%,合盖力从 60 牛涨到 110 牛。
材料按温度选:三元乙丙覆盖 -40 到 120 摄氏度,耐紫外与臭氧;硅胶覆盖 -60 到 200 摄氏度,低温回弹好,冷库与航空转运用;丁腈耐油不耐臭氧,只在油污场景用。
气压平衡阀解决压差,不解决防水。内外压差 3 到 5 千帕时开启,流量约 0.5 升每分钟,飞机货舱、高原运输、暴晒都用得上。阀内是膜片,老化后整只更换,拧紧螺纹没用。
扣紧力与压缩率是一对。单只锁扣 60 到 90 牛,四只共约 300 牛,摊到 400 毫米长的密封圈上每米线压力约 750 牛,刚好守住 25%。调得太紧,第二次合盖就漏。
五、气密、跌落与堆码的判定线
测试先气密后跌落。先跌后测,壁内微裂纹会把气密判死,分不清是结构问题还是摔出来的,返工方向全错。
| 项目 | 条件 | 判据 |
|---|---|---|
| 气密 | 3 千帕保压 60 秒 | 压降不超过 0.3 千帕 |
| 浸水 | 1 米水深 30 分钟 | 内腔无可见水迹 |
| 跌落 | 1.2 米,六面三棱一角,-20 摄氏度预处理 4 小时 | 箱体无裂纹,锁扣不脱开 |
| 堆码 | 500 公斤压 24 小时,40 摄氏度 | 变形不超过 3 毫米,卸载 1 小时回弹 80% |
| 盐雾 | 48 小时中性盐雾 | 五金件无红锈 |
带撕拉海绵硬质塑料设备箱的首件全项做,批量按 AQL 2.5 抽气密与外观。跌落、堆码每批抽 3 只,做过的样品不回包装线:跌落会在壁内留下看不见的银纹,第二次跌落的数值不可信。
结论
选带撕拉海绵硬质塑料设备箱,按四步走:量外廓与重量定格子边长和过盈量,按内腔深度做减法定三层棉的厚度,按使用温度选密封圈材料、按运输方式定平衡阀,最后把气密、跌落、堆码写进图纸与验收单。跳过任何一步,后面都要用返工来补。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号