

一台出厂验收时空间分辨率可达数微米的工业CT系统,在跨省公路运输中却要经历几十次幅值超过 2 g 的随机振动、数次峰值超过 15 g 的包装件跌落冲击,以及昼夜温差带来的反复冷凝。整机里最经不起这些载荷的,恰恰是价值最高的两个部件:微焦点 X 射线源是真空密封的高压器件,平板探测器是大面积、薄厚度的玻璃基板——两者都"能测微米,却怕毫米级的错位与撞击"。
军之甲(JUNZHIJIA)的防护主张是:把射线源、平板探测器、机架运动轴与外围电子分成四个独立的载荷域分别约束,再用统一的箱体刚性把它们的相对位置锁死,让运输载荷走箱体结构而不是走设备本体。 本文围绕这一主张,逐项拆解工业CT设备在公路、铁路、海运与空运四种模态下的防护设计参数、材料选择、试验基准与验收判据。
目录
- 工业CT设备的运输风险画像
- 微焦点射线源的敏感性与约束方式
- 平板探测器的脆性防护与热稳定
- 机架、转台与运动轴的锁止与定位保持
- 几何对准与校准状态在运输中的保持
- 温度稳定性与热漂移控制
- 湿度、洁净度与 IP 密封等级选择
- 箱体材料与结构:滚塑、注塑与铝框
- 内衬与泡棉:EPE/EVA/IXPE 分层缓冲设计
- 冲击与振动试验基准的选用
- 堆码、吊装与装卸作业规范
- 工业CT防护箱选型参数对照
- 到货验收判据与开箱流程
- 常见问题 FAQ
- 结语与相关阅读
工业CT设备的运输风险画像
工业CT(Industrial Computed Tomography)检测设备的典型形态包括台式微焦点系统、立式转台系统、卧式大型机以及在线式 CT 流水线。它们的共同点是:射线源与探测器之间有一段必须保持几何精度的空气或机械通道,这段通道的长度(SOD 与 SDD)直接决定放大倍率与成像分辨率。运输过程中任何一方发生位移,都会让设备在到达现场后需要重新做几何校准,严重时甚至无法通过标准样品的验收。
把风险拆开看,工业CT设备面临四类相互叠加的载荷。
第一类是机械冲击。装卸时的叉车落位、车厢内的货物窜动、吊装时的瞬间松弛,都会在包装件上产生远高于设备自身重量的加速度。对于整机质量 300 kg 以上的系统,一次 300 mm 高度的跌落就足以在箱体角部产生数千牛的局部载荷。
第二类是随机振动与共振。公路运输的功率谱密度在 3–200 Hz 区间内连续分布,如果设备的某个悬臂结构(例如探测器的横向滑台)固有频率落在这一区间,振动会被放大数倍。共振比单纯的冲击更隐蔽,因为它的破坏往往是疲劳累积而非一次性断裂。
第三类是温湿度交变。海运集装箱内部昼夜温差可达 25 ℃ 以上,箱内空气中的水蒸气会在温度下降时越过露点,在探测器表面、高压电缆接头和金属螺纹上形成冷凝水,诱发高压打火与电化学腐蚀。
第四类是洁净度污染。微焦点射线源的铍窗、探测器的闪烁体涂层都对颗粒污染极为敏感,包装材料自身的粉尘、纸质标签的纤维、未做清洁处理的泡棉碎屑,都可能成为污染源。
下表把常见失效模式与对应的防护措施做一次对齐,这张表也是后续各节设计的索引。
| 失效模式 | 物理机理 | 直接后果 | 主要防护措施 |
|---|---|---|---|
| --- | --- | --- | --- |
| 射线源焦点漂移 | 管体受冲击后阴极与靶位相对移动 | 分辨率下降、图像模糊 | 弹性阻尼 + 刚性限位双重约束 |
| 铍窗破裂或污染 | 局部冲击、粉尘附着 | 真空泄漏、无法出束 | 独立腔室 + 洁净内衬 + 防尘罩 |
| 探测器面板开裂 | 玻璃基板弯曲超过许用挠度 | 死像素、整板报废 | 面接触支撑 + 低密度泡棉全贴合 |
| 探测器增益漂移 | 温度梯度导致 TFT 阵列响应变化 | 灰度不一致、伪影 | 恒温运输段 + 到货复温静置 |
| 几何对准失准 | 机架与转台相对位移 | 放大倍率偏差、需重新标定 | 定位销 + 锁止块 + 刚性底板 |
| 运动轴滚珠损伤 | 振动致滚道压痕(false brinelling) | 轴系异响、精度丧失 | 轴系锁死 + 隔振垫 |
| 电气连接松动 | 反复振动使接头微动磨损 | 间歇性故障、难排查 | 接头二次锁固 + 线缆固定 |
| 金属件锈蚀 | 冷凝水 + 盐雾共同作用 | 螺纹咬死、外观失效 | 干燥剂 + 气压平衡阀 + 防锈处理 |
微焦点射线源的敏感性与约束方式
微焦点 X 射线源的核心是真空管体、高压发生器和冷却回路三部分,它们在运输中的耐受能力差异很大,必须区别对待。
管体是最脆弱的环节。 微焦点管的焦点尺寸通常在 5–50 μm 量级,阴极灯丝、聚焦杯与靶材之间的相对位置以微米计。管体内部处于高真空状态,外部是大气压,因此管壳本身就是承压结构。一旦受到轴向冲击,管壳形变会导致内部电极错位,表现为出束后焦点变大、图像锐度下降。防护设计上,管体应采用弹性阻尼 + 刚性限位的双重约束:先用中等密度 EVA 或聚氨酯泡棉做全周贴合,把冲击能量在 10–30 mm 的压缩行程内吸收,再用结构化的硬质限位块把最大位移限制在 2 mm 以内。只有阻尼没有限位,冲击能量会在泡棉被压实后直接穿透;只有限位没有阻尼,冲击加速度会原样传递。
高压发生器与电缆是"重量与柔性的矛盾体"。 高压油箱或固态发生器的质量往往占射线源总质量的 60% 以上,运输中它是主要惯性源;而与之连接的高压电缆又必须保持最小弯曲半径,不能被强行折弯。正确做法是把发生器单独做底部承托、用绑带做二次限位,电缆按自然走向盘放并用魔术贴固定,弯曲半径不小于厂家规定的 5 倍电缆外径。
冷却回路必须排空或做密封隔离。 油冷射线源在运输前应确认油路无渗漏,接口处加装堵头;水冷机型建议排空并用干燥空气吹扫,避免低温冻裂与高温膨胀。若必须带液运输,则要在箱体内设置独立的液体腔并加装吸液材料。
铍窗需要独立保护。 铍窗厚度通常在 0.2–1 mm,机械强度极低,且铍粉尘有毒性。运输时必须加装原厂保护盖,箱内不使用易掉屑的纸质或普通海绵做直接接触,改用洁净的闭孔泡棉。对于高功率机型,还应记录铍窗朝向,避免在箱内倒置。
射线源的性能对运输条件极为敏感,因此在这一环节的防护等级不应低于精密仪器的标准。若需要参考同类设备的整体包装思路,可查阅工业X射线检测设备的运输包装要点与无损检测设备的缓冲内衬设计,它们在管体固定与线缆管理上的做法可以互相印证。
平板探测器的脆性防护与热稳定
平板探测器(Flat Panel Detector, FPD)是工业CT系统中面积最大、厚度最小的精密部件。主流结构是在玻璃基板上制作非晶硅 TFT 阵列,表面再蒸镀碘化铯(CsI)或硫化钆(GOS)闪烁体,最后用封装层与外壳保护。整块面板可以被看作一块"会成像的薄玻璃",它对弯曲、冲击、温度和湿度的敏感程度都远高于普通电子模块。
弯曲是探测器最大的敌人。 大面积面板(如 43 cm × 43 cm)在四点支撑时,自重就可能产生可见挠度;若运输中受到集中载荷,玻璃基板极易产生微裂纹,出厂检测时未必显现,装机后才出现成片死像素。防护上必须做到面接触支撑:用低密度、低回弹的泡棉(如密度 25–35 kg/m³ 的 EVA 或 IXPE)做整面承托,让载荷均匀分布,绝不允许只靠四角或边条支撑。
面板朝向与堆叠方向必须锁定。 探测器最怕的是沿法线方向的弯折,因此箱内应设置明确的"面板平面水平放置"约束,并用分隔板限制其在平面内的滑移。多块探测器同箱运输时,块与块之间要有 20 mm 以上的泡棉隔离层,避免相互磕碰。
温度对探测器的影响是双向的。 低温环境下闪烁体与封装胶的膨胀系数不匹配,可能造成涂层微裂;高温则会加剧暗电流、抬高噪声基底。运输过程中建议把箱内温度控制在 -10 ℃ 至 45 ℃ 的可接受区间内,长距离运输时在箱内放置温度记录仪,到货后先静置复温 4–8 小时再通电,避免结露的同时让增益回到标定状态。
湿度控制与面板的密封等级直接相关。 多数探测器外壳达到 IP54 至 IP65,能防溅水但不能长期浸泡,因此在海运或热带航线中必须依赖箱内干燥剂把相对湿度维持在 40% 以下。下表给出探测器的典型敏感参数与对应设计动作。
| 敏感参数 | 许用范围(参考) | 超限后果 | 防护设计动作 |
|---|---|---|---|
| --- | --- | --- | --- |
| 静态弯曲挠度 | ≤ 面板长边的 0.05% | 微裂纹、死像素 | 全平面泡棉承托,禁用点支撑 |
| 冲击加速度 | ≤ 15 g / 6 ms | 基板开裂、封装分层 | 20–40 mm 低密度泡棉缓冲 |
| 工作温度 | 10–35 ℃ | 增益漂移、暗电流上升 | 保温层 + 到货复温静置 |
| 存储湿度 | ≤ 60% RH | 电极腐蚀、闪烁体潮解 | 干燥剂 + 湿度指示卡 |
| 表面洁净度 | 无可见颗粒 | 伪影、涂层划伤 | 洁净内衬 + 防静电袋 |
机架、转台与运动轴的锁止与定位保持
工业CT的机架与转台承担射线源和探测器的相对运动,是整个系统里刚性最高、也最容易在运输中被"晃松"的部分。它们的问题不在于零件本身强度不够,而在于精密运动副在无润滑、微幅振动下的微动磨损。
滚珠丝杠与直线导轨的"伪压痕"现象。 当运输振动使滚珠在滚道上做微米级往复运动时,接触区油膜被挤出,金属直接接触形成局部压痕,业内称为 false brinelling。它不会立刻让轴系卡死,但会带来异响和定位重复性下降。对策有三条:运输前按厂家要求做轴系锁死(机械锁或抱闸),在丝杠和导轨表面保留一层防锈油膜,以及在整箱与车辆之间加装隔振垫以削弱高频振动能量。
转台的角接触轴承需要轴向预紧保持。 高精度转台的径向跳动通常要求在 5 μm 以内,运输中若轴承预紧力被冲击释放,装机后需要重新调整甚至更换轴承组。设计上应使用专用的运输锁止环,把转台与底座刚性连接,把轴承从"承载"状态切换到"被保护"状态。
传感器与光栅尺是隐形受害者。 旋转编码器、直线光栅尺的读数头与尺身之间只有几十微米的气隙,运输中的振动可能让读数头位移或使尺身弯曲。运输锁止时应同时固定读数头支架,并在到货后优先复核这些位置。
线缆拖链与气路管理容易被忽略。 拖链在运输中如果没有固定,会在箱内来回摆动,反复弯折线缆;气路软管若被压扁,恢复后仍可能留下永久变形。正确做法是用扎带把拖链两端固定在机架结构上,做成"零自由段"。
在这一环节的设计思路与精密测量设备高度一致,可参考精密仪器防护箱的选型要点中对运动副保护的处理方式,以及机器视觉相机的防振运输方案在光学元件锁定上的经验。
几何对准与校准状态在运输中的保持
工业CT的核心参数——放大倍率、体素尺寸、几何失真——全部由射线源焦点、旋转中心、探测器平面三者之间的空间关系决定。这套关系在出厂时通过标准球阵或线对卡校准完成,运输防护的目标就是让它在到达现场后不需要重新校准,或只需要做一次快速验证。
定位销是保持几何关系的首选方案。 在射线源支架、探测器支架与底座之间设置锥销或圆柱销,使三者在装配时自动回到同一位置,重复定位精度可达 ±0.01 mm。销的数量与布置要遵循"一面两销"原则:一个主定位销限制两向平移,一个菱形销限制转动,避免过定位。
运输锁止块要"先锁几何,再锁载荷"。 锁止块的功用是把射线源与探测器在运输姿态下固定成刚性整体,而非让它们各自被泡棉包裹。锁止块本身应有足够的截面惯性矩,连接螺栓应到位并标记扭矩线。
校准数据的保存比机械保持同样重要。 建议在箱内设置独立的文档袋,随箱携带出厂校准报告、几何参数文件、标准样品测试记录,以及一份"运输后验证清单"。清单应包含:标准球阵复测、球心距偏差、体素尺寸偏差、灰度均匀性。只有数据与实物同时到位,现场工程师才能在最短时间内判断设备是否需要重新标定。
运输姿态要有唯一解。 箱体结构应通过定位槽、颜色标识与图示让操作者只能按一种方式放置设备。姿态不唯一是运输损坏的常见诱因——同一个箱体,倒放与正放的受力路径完全不同。
对于依赖标准器传递量值的机构,还可借鉴计量标准器的运输与保存中关于校准状态保持的做法。
温度稳定性与热漂移控制
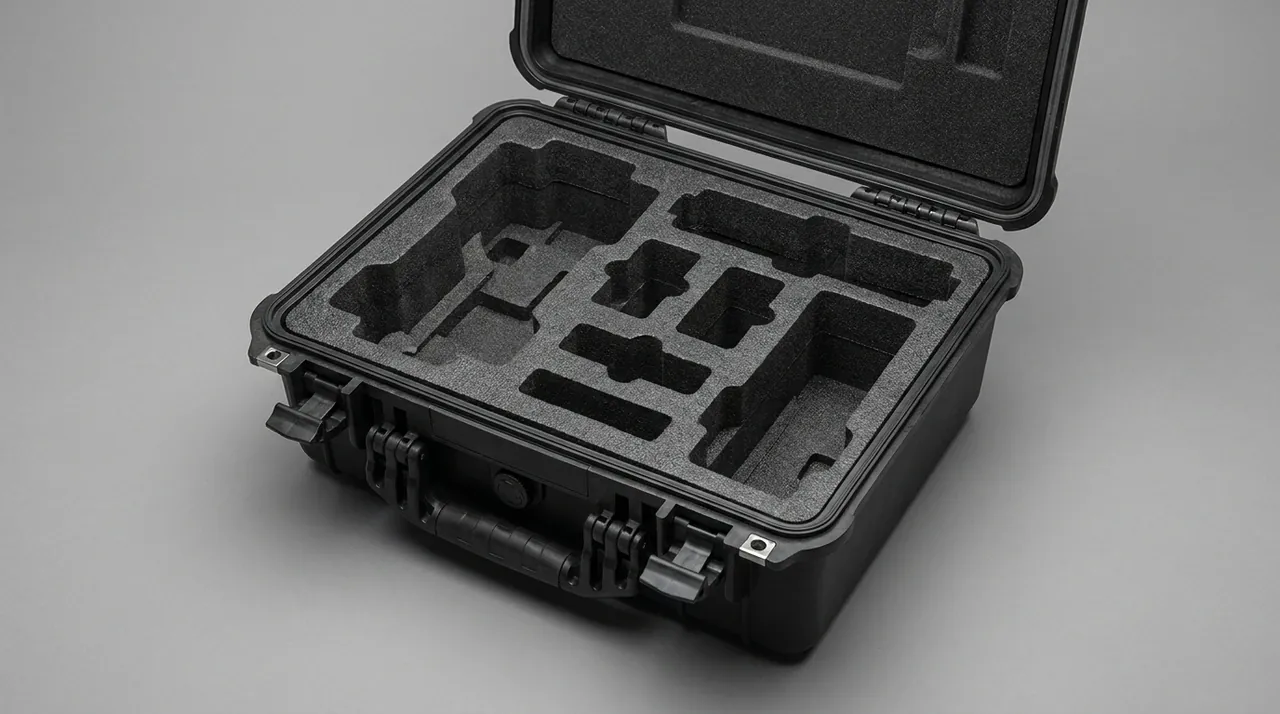
工业CT的分辨率越高,对温度越敏感。微焦点射线源的焦点位置会随管体热膨胀而漂移,平板探测器的暗电流与增益随温度变化,机架的热变形会直接改变 SOD 与 SDD。因此温度控制不是一个"舒适性问题",而是精度问题。
工作段的恒温要求。 高精度工业CT通常要求机房温度稳定在 20 ± 1 ℃,且每小时波动不超过 0.5 ℃。运输段不可能复现这一条件,但可以做到两件事:一是避免极端温度(建议 -10 ℃ 至 45 ℃),二是减缓温度变化速率。箱体增加保温层后,内部温度对环境的响应会滞后数小时,这个滞后本身就能削掉大部分温差冲击。
热漂移的恢复时间必须写进验收方案。 设备从低温环境运到温暖车间后,各部件不会同步回到热平衡。机架(金属)与探测器封装(复合材料)的热时间常数不同,直接通电测量会得到偏大的误差。工程上通常要求到货后静置 8–24 小时再做首件测试,并在报告中记录静置时长。
运输途中的温度记录是责任划分的依据。 在箱内放置一次性或 USB 温度记录仪,采样间隔 5–10 分钟,记录范围覆盖 -30 ℃ 至 60 ℃。数据既可用于判断是否超限,也可在出现争议时界定是运输环节还是现场使用环节的问题。
低温环境的特殊处理。 冬季北方运输或空运货舱温度可能低于 -20 ℃,此时泡棉会变硬、缓冲行程缩短、压缩永久变形增大。对于需要在低温下保持缓冲性能的场合,应选择低温脆化温度更低的材料,或增加缓冲层的设计余量。关于材料在低温下的表现,可参考防护箱低温脆性与材料选择中对耐蚀与耐候外壳的判断逻辑。
湿度、洁净度与 IP 密封等级选择
箱体的防护等级不是越高越好,而是要与设备的真实暴露环境匹配。密封等级过高会带来气压平衡难题,过低则挡不住湿气与粉尘。
IP 等级的选择依据是暴露场景,而不是"越高越保险"。 依据国际电工委员会 IEC 60529 与国标 GB/T 4208,IP 后的第一位数字表示防固体异物等级,第二位表示防水等级。对于厂内转运、短途公路运输,IP54 至 IP55 足以应对粉尘与溅水;对于需要露天转运、码头倒装或吊装作业的场景,建议 IP65 及以上;只有在可能发生短时浸水的场合才需要 IP67。盲目追求 IP67 会让箱体在密封良好的同时产生更大的内外压差,反而增加密封件疲劳和开箱困难。
气压平衡阀是密封箱体的必要配件。 全密封箱体在空运(低气压)、高海拔运输或昼夜温差下会产生显著压差,密封条长期承受单向压差会加速老化,开箱时也可能因负压难以开启。加装防水透气阀后,气体可以缓慢交换而液体和颗粒不能通过,从而把压差维持在密封件可承受的范围内。选择阀门时应关注透气量、开启压力与防水等级是否与箱体匹配,可参考防护箱气压平衡阀的作用与选型中的判断方法。
干燥剂用量要按箱内容积和运输时长计算。 常用的蒙脱石或硅胶干燥剂有一定的吸湿容量,需要按"箱内空气含湿量 + 材料释湿量"估算,并在箱内放置湿度指示卡,到货后读卡判断是否需要二次干燥。干燥剂应用透气袋封装,不与设备直接接触。
洁净度控制要从内衬材料源头抓起。 微焦点射线源与探测器对颗粒极为敏感,箱内应优先使用闭孔泡棉与洁净级薄膜,避免使用会掉屑的开孔海绵与未经处理的纸板。装配箱体前应做清洁并用离子风消除静电,防止吸附粉尘。
| 暴露场景 | 建议 IP 等级 | 气压平衡阀 | 干燥剂强度 | 洁净要求 |
|---|---|---|---|---|
| --- | --- | --- | --- | --- |
| 厂内转运 / 短途公路 | IP54–IP55 | 可选 | 中 | 常规 |
| 跨省公路 / 铁路 | IP65 | 建议 | 中高 | 较高 |
| 海运 / 热带航线 | IP65–IP66 | 必要 | 高 | 高 |
| 空运 / 高原转运 | IP65 | 必要 | 中 | 高 |
| 露天倒装 / 码头 | IP66–IP67 | 必要 | 高 | 高 |
箱体材料与结构:滚塑、注塑与铝框
工业CT防护箱的箱体决定了外部载荷能否被安全地"绕过"设备本体。选材的本质是在刚度、重量、耐候性与成本之间取得平衡,而不是简单地挑最硬的材料。
滚塑 LLDPE 箱体适合中大型整机。 滚塑(rotational molding)工艺可以一体成型大尺寸、厚壁的箱壳,壁厚均匀、无焊缝,抗冲击性能好,且可在外表面做加强筋。它的局限是尺寸精度不如注塑,通常用于 500 kg 以下、对箱体尺寸公差要求不苛刻的整机运输。线性低密度聚乙烯(LLDPE)在低温下的韧性优于均聚聚丙烯,适合北方冬季运输。
注塑 ABS / PC 箱体适合中小型设备与批量生产。 注塑件尺寸精度高、一致性好、表面质量优,便于做卡扣结构和内部隔断。ABS 的刚性与抗冲击均衡,PC 的透明度与韧性更好但成本更高,PC/ABS 合金则在两者之间取得折中。对于需要频繁开合、要求轻量化的便携式 CT 或台式 CT,注塑箱体是更优选择。
铝合金框架 + 复合板适合重量大、精度高的整机。 铝型材框架的比刚度高,可以做成带脚轮的移动平台,配合减振垫与锁止机构,构成"移动式运输工装"。这种方案的优势是设备可以直接推入箱体、无需二次起吊,缺点是成本高、自重较大。
结构设计上的三个关键点。 其一,脚部与顶部要有对应的凹凸配合,实现堆码时的自定位;其二,角部必须有独立加强件,因为跌落冲击的载荷集中在角部;其三,箱盖与箱体之间要有刚性限位,避免锁扣在冲击下被剪切。壁厚方面,大型箱体常用 5–8 mm,加强筋高度 8–15 mm,具体数值应通过跌落与堆码试验验证而非凭经验取值。
对于需要在户外或沿海环境长期存放的设备,箱体材料和五金件还需考虑盐雾腐蚀。相关判断逻辑与户外机柜类似,可延伸阅读户外防护箱的工程塑料选择与防腐蚀外壳的材料与工艺。
内衬与泡棉:EPE/EVA/IXPE 分层缓冲设计
内衬是防护箱唯一与设备直接接触的部分,它的设计质量直接决定冲击载荷能否被"剪平"。把泡棉当成"填缝材料"是最常见的认知错误——内衬本质上是一套可计算的能量吸收系统。
缓冲设计的基本逻辑是"以行程换加速度"。 设备允许的冲击加速度为 a,质量为 m,跌落高度为 h,则所需的缓冲行程 s 满足 a ≈ 2gh/s 的近似关系(忽略泡棉的非线性)。举例说明:若设备允许 25 g、跌落高度 0.6 m,则所需压缩行程约 47 mm;若允许 40 g,则只需约 29 mm。这意味着缓冲层厚度必须由允许加速度反推,而不是随意选取。
不同泡棉的分工不同。 EPE(发泡聚乙烯)回弹性好、成本低、适合做外层吸能;EVA(乙烯-醋酸乙烯共聚物)密度可调、可热成型出精确的仿形腔,适合做中层定位;IXPE(电子辐照交联聚乙烯)泡孔细密、表面洁净、压缩永久变形小,适合做与设备直接接触的内层。三层组合可以同时满足吸能、定位与洁净三项要求。
压缩率要控制在 25%–40% 之间。 压缩率过低,泡棉无法充分吸能;过高则会使泡棉快速致密化,加速度曲线出现陡峭的"拐点",反而放大冲击。对于精密设备,建议按 30% 左右设计静载压缩量,并留 10%–15% 的行程余量。
热成型仿形与手工切割的选择。 批量生产应优先采用 EVA 热成型内衬,腔体尺寸一致、贴合度高、外观整齐;单件或试制可以用 CNC 切割或手工裁切。热成型的工艺细节可参考EVA热成型内衬的制造工艺与定制泡棉内衬的设计指南。
| 泡棉类型 | 典型密度 (kg/m³) | 主要功能 | 适用位置 | 注意事项 |
|---|---|---|---|---|
| --- | --- | --- | --- | --- |
| EPE 发泡聚乙烯 | 20–30 | 外层吸能、抗多次冲击 | 箱体与中层之间 | 表面较粗,不宜直接接触设备 |
| EVA 乙烯-醋酸乙烯 | 40–90 | 中层定位、热成型仿形 | 仿形腔主体 | 密度越高越硬,需按重量选 |
| IXPE 交联聚乙烯 | 30–60 | 内层洁净、防静电 | 设备直接接触面 | 成本较高,裁剪需洁净环境 |
| 聚氨酯 PU | 25–50 | 高回弹、隔振 | 振动敏感部件下方 | 长期压缩易老化,需定期更换 |
| 低密度 PE | 18–25 | 填充、限位 | 空腔填充 | 不能作为主承力缓冲层 |
冲击与振动试验基准的选用
防护设计做完之后,必须用试验证明它能过关。对工业CT这类高价值设备,试验不是"做一次拿报告",而是要把设计缺陷在出厂前暴露出来。
跌落试验用于验证角部与底部结构。 跌落高度应按包装件质量分级确定,参照 GB/T 4857 系列中关于跌落试验的规定:质量越大,跌落高度越低。跌落面应覆盖底角、棱、面三个方向,尤其要测试最薄弱的底角。试验后除检查箱体是否开裂外,还应检查内衬是否移位、设备是否发生相对位移。
随机振动试验用于验证共振规避。 试验功率谱密度按运输模态选取,通常以 ISTA 系列或 ASTM D4169 的配送周期作为基准。关键不在于"设备是否通过",而在于试验过程中是否出现异常共振峰。若某频段响应显著放大,说明隔振设计或结构刚性需要调整。关于振动与共振的深入分析,可参考运输振动试验与共振规避与整箱运输振动试验方法。
堆码试验用于验证长期仓储与多层装车。 按预期最大堆码层数施加静载荷并保持规定时长,然后检查箱体是否产生永久变形、锁扣是否变形、内衬是否被压塌。对于滚塑箱体,堆码稳定性往往比抗冲击更早成为瓶颈。
三综合与低气压补充试验。 对于需要空运或高原转运的设备,应补充低气压试验,验证密封箱体与气压平衡阀的配合是否正常;对于海运,应补充交变湿热与盐雾试验,验证金属件与密封件的耐候性。
需要强调的是,试验报告的作用是证明设计满足既定基准,而不是承诺设备在任意实际运输中都不会损坏。试验条件、样品状态、判定准则都应在合同中明确,避免把实验室结论外推到所有场景。
堆码、吊装与装卸作业规范
再好的防护设计,如果装卸环节失控也会前功尽弃。作业规范的价值在于把"人"的随机性降到最低。
堆码必须受到箱体结构的强制约束。 箱体顶部应有堆码定位槽,底部对应凸台,二者配合后才能允许上层箱体落位。箱体侧面应标注最大堆码层数与单件质量,现场不得为节省空间而超层堆码。若必须超层,应在层间加装承重托盘把载荷引到地面,而不是由箱壁承担。
吊装点必须明确且可用。 大型CT防护箱建议在四个角部设置起吊孔或吊带槽,并在箱体上标明重心位置。起吊时应使用四腿吊带保持水平,禁止单点起吊造成箱体倾斜。对于含精密运动副的设备,起吊过程中的倾斜冲击与跌落冲击同样有害。
叉车作业有两条底线。 一是叉齿必须完全进入叉孔并保持水平,避免顶穿箱底;二是行进与转向要缓,禁止急刹车。箱底应设置叉孔加强板,承受叉齿的集中载荷。
装车后的固定比装箱本身更容易被忽视。 箱体在车厢内应用绑带或挡块固定,防止起步、刹车与转弯时的窜动。对于多箱同车的情况,箱与箱之间应加隔板,避免互相撞击。铁路运输还应考虑编组时的纵向冲击,海运则应考虑集装箱内的横向摇摆。
开箱顺序也要固化。 开箱应遵循"先卸固定、再取内衬、后取设备"的顺序,并使用无尘手套操作;取出设备后应立即检查运输锁止块是否完整、线缆是否移位、湿度指示卡是否变色。
工业CT防护箱选型参数对照
把前文的设计要点收敛成一份可填写的参数表,选型时逐项确认,可以避免"看起来都行、用起来都不对"的情况。
| 参数项 | 小型台式CT | 中型立式CT | 大型卧式/在线CT |
|---|---|---|---|
| --- | --- | --- | --- |
| 设备质量 | 50–150 kg | 150–600 kg | 600–2000 kg |
| 箱体工艺 | 注塑 ABS/PC | 滚塑 LLDPE | 滚塑 + 铝框 |
| 壁厚 / 加强筋 | 4–6 mm / 6–10 mm | 6–8 mm / 8–15 mm | 8–10 mm / 12–20 mm |
| 缓冲层总厚度 | 25–40 mm | 40–70 mm | 60–100 mm |
| 内衬工艺 | EVA 热成型 | EVA + IXPE 分层 | 仿形 + 局部吊挂 |
| 防护等级 | IP54–IP65 | IP65 | IP65–IP67 |
| 气压平衡阀 | 可选 | 建议 | 必要 |
| 移动方式 | 提手 / 背包式 | 脚轮 + 拉杆 | 脚轮 + 叉孔 + 吊点 |
| 温度监控 | 无需 | 建议 | 必要(记录仪) |
| 锁止方式 | 卡扣 + 内衬过盈 | 锁扣 + 定位销 | 螺栓锁止 + 运输工装 |
| 典型试验 | 跌落 + 振动 | 跌落 + 振动 + 堆码 | 全项 + 低气压 + 湿热 |
选型时还应明确服务边界:是否需要随箱文件袋、是否需要现场开箱指导、是否要求供应商提供试验报告与质量证明。这些都是采购谈判中容易遗漏但后期容易产生争议的条款。
到货验收判据与开箱流程
到货验收是运输防护链路的最后一环,也是最容易被"赶工期"心态压缩的一环。建议把验收拆成"开箱前—开箱中—开箱后"三段,每段都有明确的判据。
开箱前的判据。 核对箱体外观是否有凹陷、穿刺、开裂;检查锁扣与铰链是否完好;读取箱内温度记录仪数据,确认未超出 -10 ℃ 至 45 ℃;读取湿度指示卡,确认未变色到警戒线;检查封条与标签是否完整。任何一项异常都应拍照留存后再继续。
开箱中的判据。 按顺序卸载固定件与内衬,检查运输锁止块是否在位、有无松动;检查泡棉是否有压塌、开裂、移位;检查设备外观有无磕碰、线缆有无压痕、接头有无松脱;核对随箱文件与配件清单。
开箱后的判据。 设备静置复温后通电,做标准样品测试:球心距偏差、体素尺寸、灰度均匀性、信噪比。将结果与出厂报告比对,偏差在允差内则判定运输未造成影响;若超差,则需进一步判断是校准漂移还是硬件损伤。验收记录应包含照片、数据与结论,作为后续质量追溯的依据。
责任划分要前置。 运输防护的责任通常被切分为"包装方责任"与"承运方责任",两者需要在合同中写清各自的判定依据。包装方应提供设计文件与试验报告,承运方应提供装车固定记录与在途监控数据。只有两侧都有证据,出现损坏时才能快速定位原因。
常见问题 FAQ
问:工业CT设备运输时,箱体选滚塑还是注塑更合适?
答:选择取决于设备质量与批量。滚塑工艺适合轮廓尺寸大、质量 150 kg 以上的整机,它一体成型、壁厚均匀、无焊缝,能在角部与底部形成连续的受力路径,且可做厚壁与外置加强筋,对跌落冲击的容忍度更高。注塑工艺的优势在尺寸精度与一致性,适合 150 kg 以下、需要批量复制的台式或便携式CT,卡扣、隔断、提手等结构可以一次成型,装配效率高。需要注意的是,滚塑件的尺寸公差通常大于注塑件,如果箱体需要与自动化搬运接口或货架精密配合,就要在设计阶段留出公差余量。另外两者的低温韧性也不同,线性低密度聚乙烯在低温下不易脆裂,更适合北方冬季的公路与铁路运输。
问:微焦点射线源在运输中为什么必须同时做阻尼和限位?
答:因为阻尼与限位解决的是两个不同的问题。阻尼依靠泡棉的压缩变形把冲击能量转化为热量,从而把传递到管体的加速度峰值压低;但泡棉的吸能能力随压缩量增加而迅速下降,一旦被压实到致密化阶段,剩余能量就会以刚性碰撞的形式直接传入管体。限位则从位移角度设一道硬约束,把管体的最大相对位移控制在两毫米以内,保证即使泡棉失效也不会发生大幅错位。只有阻尼没有限位,冲击会在泡棉压实的瞬间"穿透";只有限位没有阻尼,冲击加速度会原样传递并集中在限位点上,可能造成局部应力集中。工程上通常先用中密度泡棉做全周贴合,再用带缓冲垫的硬质限位块配合,并在限位块与设备之间留出设计好的间隙。
问:平板探测器运输后出现死像素,一定是运输造成的吗?
答:不一定,但运输是重点排查方向。死像素的成因可以分为三类:制造缺陷、使用中的过压过温、以及运输冲击造成的玻璃基板微裂纹。判断方法是对比出厂图像与到货图像的暗场图与亮场图:如果死像素呈点状随机分布且数量未变,多半是制造缺陷;如果出现成片或成线的死像素区,则更可能是基板受力后产生的裂纹扩展。此外还应检查探测器在运输中的支撑方式,如果采用点支撑或边缘支撑,局部弯矩会显著放大开裂风险。建议在合同中约定到货复测的判定方法与允差,并把探测器的支撑设计写入包装技术协议,避免出现争议时无法界定责任。
问:海运工业CT设备时,干燥剂应该怎么计算用量?
答:干燥剂用量需要按"箱内空气含湿量加材料释湿量"来估算,而不是按经验随手放几包。第一步算出密封腔的净容积,按运输途中的最高温度与最高相对湿度查得空气的绝对含湿量,乘以容积得到初始水分量;第二步估算内衬泡棉、纸制文件、木托盘等材料的平衡含湿量,按材料质量与吸湿率折算;第三步考虑运输时长与密封件的微渗漏,乘以一个安全系数。得到总需吸附水量后,再除以单包干燥剂的额定吸湿容量,向上取整并适当增加冗余。实际执行时应在箱内放置湿度指示卡,到货后读卡确认相对湿度是否超过警戒值,并把读数记入验收记录,作为是否需要二次干燥与判断密封是否失效的依据。
问:工业CT防护箱的防护等级是不是越高越好?
答:不是,防护等级应与真实暴露场景匹配。等级越高意味着密封越严,箱体在空运低气压或昼夜温差下会产生更大的内外压差,密封条会承受持续的单向应力而加速疲劳,开箱时也可能因负压而难以开启。对于厂内转运与短途公路运输,防尘防溅的等级已经足够;只有露天倒装、码头作业或可能发生短时浸水的场景才需要更高的防水等级。如果确实需要高等级密封,就必须同时配置防水透气的气压平衡阀,让气体缓慢交换而液体与颗粒不能通过,把压差维持在密封件可承受的范围内。此外,等级越高对箱体几何精度与密封面加工质量的要求也越高,成本会明显上升。合理的做法是先明确暴露场景,再反推等级,并用试验验证。
问:设备在运输前需要对运动轴做哪些具体处理?
答:首先要按厂家要求对直线轴与旋转轴实施机械锁止,使用运输锁止块或抱闸把运动副从工作状态切换到固定状态,避免微幅振动在滚道上形成压痕。其次要在丝杠与导轨表面保留一层防锈油膜,防止运输途中的冷凝水造成锈蚀,但油膜不宜过厚,以免吸附粉尘。第三要固定读数头与光栅尺支架,它们之间的气隙只有几十微米,位移后会造成定位误差。第四要把拖链与线缆固定成"零自由段",防止摆动弯折。第五要确认所有接插件已二次锁固,并对关键接头做标记,方便到货后核对是否松动。最后要记录运输前的基准数据,例如各轴的重复定位精度,便于到货后对比判断是否发生了精度损失。
问:工业CT防护箱的定制化流程通常包含哪些环节?
答:典型的定制流程包含需求确认、结构设计、样箱试制、试验验证与批量交付五个环节。需求确认阶段需要收集设备的三维模型、质量与重心资料、允许冲击加速度、运输模态与暴露环境;结构设计阶段确定箱体工艺、壁厚与加强筋布置、缓冲层厚度与内衬仿形方案,并输出装配图与包装技术协议;样箱试制阶段制作首件并做装配验证,检查有无干涉、取放是否便利;试验验证阶段按约定基准做跌落、振动、堆码等试验,并出具报告;批量交付阶段固化工艺参数、明确检验项目与抽检方案。整个流程中,包装技术协议是最关键的交付物,它把设计意图转化为可验收的条款。军之甲支持从内衬设计、开模到OEM/ODM的全流程定制,并可按需提供随箱文件与试验报告。
问:如何判断一次运输是否属于"防护失效"?
答:判断的核心是有可核对的证据链,而不是凭外观印象。建议从三方面取证:一是箱体与环境记录,包括外观照片、温度记录仪数据、湿度指示卡读数与封条状态;二是内部状态记录,包括内衬是否移位压塌、锁止块是否松动、线缆接头是否松脱、设备有无磕碰痕迹;三是功能复测数据,包括标准样品测试的球心距偏差、体素尺寸、灰度均匀性与信噪比,并与出厂报告逐项比对。如果环境记录超限、内部出现位移、功能复测超差三者同时成立,基本可以判定为防护失效;如果只有外观轻微变形而功能数据正常,则属于可接受范围。把这些判据写进包装技术协议与验收清单,可以在出现争议时快速定位环节,避免责任长期悬置。
结语与相关阅读
工业CT设备的运输防护,本质上是把"微米级精度"与"米级运输载荷"这两个数量级完全不同的要求,通过结构、材料与流程三层设计衔接起来。射线源要按真空高压器件对待,探测器要按薄玻璃对待,机架运动轴要按精密运动副对待,而箱体要做的,是把这些不同性质的部件统一纳入一个可控的载荷环境。军之甲(JUNZHIJIA)在工业CT与工业X射线检测领域提供从内衬仿形、箱体开模到OEM/ODM的定制服务,制造方为客信新材料(广东)有限公司,可随箱提供验收清单、试验报告与技术文件,帮助用户在设备到货的第一时间完成判定。
相关阅读