

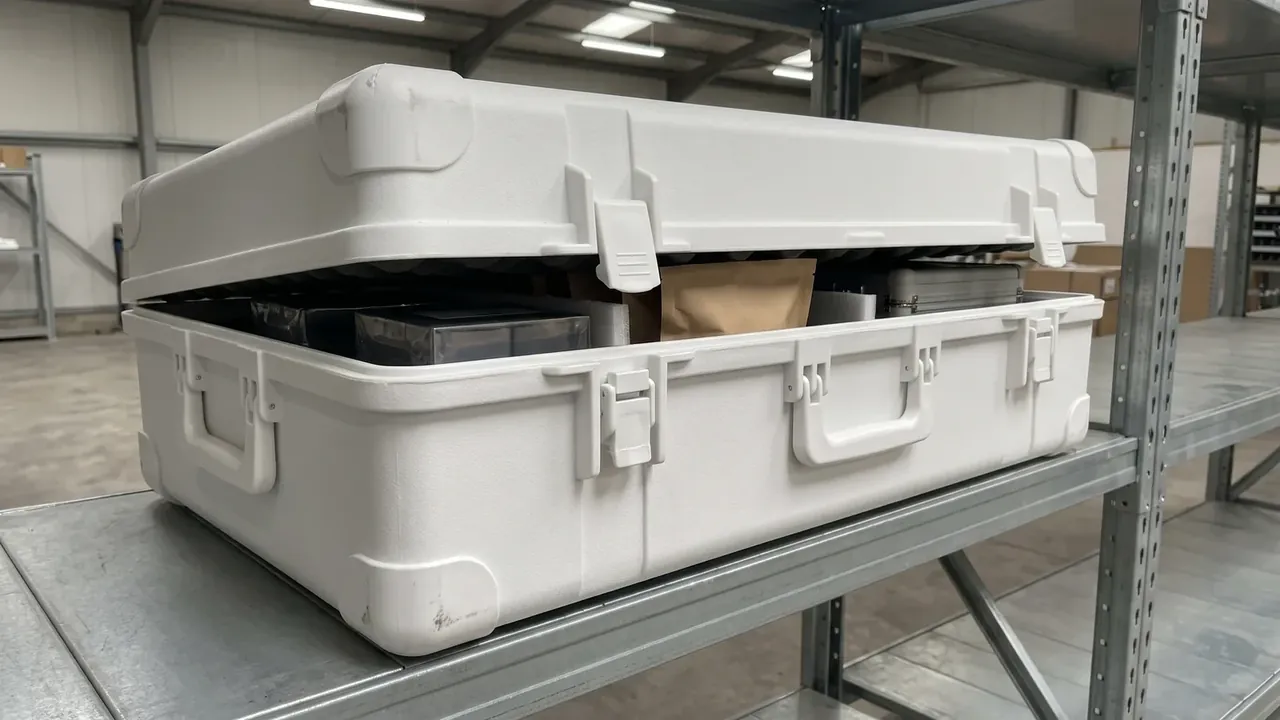
快速答案:同样 40 L 容积,注塑工具箱的壁厚 2.4 mm、公差 ±0.05 mm,吹塑工具箱名义 3.5 mm 但底角只剩 2.3 mm;模具费 45 万元对 6 万元,起订量 3000 只对 500 只。壁厚决定防护上限,模具费决定你从多少只开始摊得起。
目录
- 注塑工具箱与吹塑工具箱的分界:先看壁厚标的是哪个数
- 成型路径:80 MPa 熔体与 0.4 MPa 吹气
- 壁厚分布:±0.05 mm 与 34% 的落差
- 加强筋与中空筋:刚性从哪来
- 模具费与起订量:45 万元怎么摊到 3000 只
- 密封面、铰链与低温跌落
- FAQ
一、注塑工具箱与吹塑工具箱的分界:先看壁厚标的是哪个数
同样写「3 mm 壁厚」,两份规格书说的不是同一个数。注塑工具箱标的是最小壁厚,图纸 2.4 mm,实测 2.35 至 2.45 mm,整箱一致;吹塑工具箱标的是平均壁厚,型坯在吹胀时被拉伸,同一只箱子上中部 3.8 mm、底角 2.3 mm,差 1.5 mm。两份规格书并排放着看,数字很接近,口径完全不同。
| 项目 | 注塑工具箱 | 吹塑工具箱 |
|---|---|---|
| 壁厚标注口径 | 最小壁厚 2.4 mm | 平均壁厚 3.5 mm |
| 实测范围 | 2.35 至 2.45 mm | 2.3 至 3.8 mm |
| 材质与收缩 | PP,收缩率 1.5% | HDPE,吹胀比 2.5:1 |
| 40 L 箱自重 | 3.2 kg | 4.1 kg |
| 外廓公差(600 mm 边) | ±0.15 mm | ±0.8 mm |
| 单价(3 万只) | 78 元 | 96 元 |
| 模具费 | 45 万元 | 6 万元 |
表格里最容易被跳过的是材质那一行。PP 的成型收缩率 1.5%,模具型腔按 1.5% 放大,出模尺寸落回图纸;HDPE 靠型坯贴模成型,尺寸由吹胀比与型坯下垂共同决定,600 mm 长边上做到 ±0.8 mm 已经算控得住。落到装配,注塑工具箱的盖与箱身合模间隙可以压到 0.3 mm,吹塑工具箱要留 1.0 mm。
这 0.7 mm 就是密封条要吞掉的压缩量。
二、成型路径:80 MPa 熔体与 0.4 MPa 吹气
注塑把 230℃ 的 PP 熔体以 80 至 120 MPa 压进模腔,保压 8 s 补缩,冷却 18 s,一副 600×400×180 mm 箱盖的周期 52 s,配 1000 t 锁模力,一模一腔。压力高,模具钢上的每一处细节都会被复制到制品上,筋、槽、螺柱、卡扣座一次成型,不需要后装配。
吹塑走的是另一条路。挤出机在 190℃ 塑化 HDPE,垂下一段 φ120 mm、壁厚 8 mm 的型坯,型坯靠自重下垂 3%,模具合拢后通入 0.4 MPa 压缩空气,把型坯吹胀贴住 25℃ 的模壁,冷却 40 s 开模,周期 120 s。压力只有注塑的二百分之一,换来的是模具便宜、单件能做大。
压力差两百倍,直接决定了两种箱体能做多细的结构。
三、壁厚分布:±0.05 mm 与 34% 的落差
注塑的壁厚由模腔间隙决定,2.4 mm 就是 2.4 mm,四点测量的极差 0.1 mm,相对偏差 4%。吹塑的壁厚由型坯分配决定,底角 2.3 mm 相对 3.5 mm 名义值低 34%,这个位置恰好是跌落时最先着力的地方。
| 部位 | 注塑工具箱 | 吹塑工具箱 | 差值 |
|---|---|---|---|
| 侧壁中部 | 2.40 mm | 3.80 mm | +1.40 mm |
| 长边中段 | 2.40 mm | 3.20 mm | +0.80 mm |
| 角部 | 2.40 mm | 2.80 mm | +0.40 mm |
| 底角 | 2.40 mm | 2.30 mm | -0.10 mm |
底角那 2.3 mm 是吹塑工具箱最薄的一处,也是它平均比注塑厚 1.1 mm 却不一定更耐跌的原因。1.2 m 角跌、-20℃ 预处理 4 h,注塑工具箱的 PP 在角部裂开 15 mm;吹塑工具箱的 HDPE 凹进去 4 mm,没有裂穿。HDPE 在 -20℃ 的缺口冲击强度 12 kJ/m²,PP 同温度只有 4 kJ/m²,材料把壁厚的那点亏补回来了。
低温跌落的分界不在厚度,在材料。
四、加强筋与中空筋:刚性从哪来
注塑件加筋几乎不花钱。筋与箱体同一次成型,1.2 mm 厚、6 mm 高、1° 脱模斜度,深宽比 5:1,筋根圆角 R0.5 mm。代价是缩痕:筋太厚会在正面留 0.05 mm 的凹坑,得靠 50℃ 模温加 8 s 保压压住。
吹塑工具箱的筋是吹出来的。外壁凸起 8 mm,内壁对应凹进,两侧壁在筋根焊合,形成闭合的中空筋,截面高 10 mm。抗弯靠截面高度而不是壁厚,所以它用 3.5 mm 的壁做出了接近 4 mm 实心壁的刚性。
- 400 mm 跨距、200 N 中央载荷:注塑工具箱 3 道筋的位置读到 3.4 mm 挠度,吹塑工具箱 4 道中空筋读到 2.6 mm。
- 中空筋的筋根是两层壁的焊合线,强度只有母材的 60% 至 70%,角跌时先在这里开缝。
- 注塑的筋根是连续材料,跌后只凹不裂,但凹进去的筋会顶到内腔里的工件。
三种后果,采购在样品上看不出来,要靠跌落件才有答案。
五、模具费与起订量:45 万元怎么摊到 3000 只
| 项目 | 注塑工具箱 | 吹塑工具箱 |
|---|---|---|
| 模具形式 | 钢模,1 模 1 腔 | 铝模,1 模 1 腔 |
| 模具费 | 45 万元 | 6 万元 |
| 模具寿命 | 30 万模次 | 10 万模次 |
| 试模轮次 | 3 轮 | 2 轮 |
| 常规起订量 | 3000 只 | 500 只 |
把模具费摊进去,账会翻面。注塑件 78 元的单价里含 15 元模具摊销,净制造成本 63 元;吹塑工具箱 96 元里含 2 元,净制造成本 94 元。只做 3000 只,注塑的含模价变成 63 加 150 等于 213 元;吹塑做 500 只,含模价是 94 加 120 等于 214 元。
小批量下两者几乎同价,差 1 元。
真正的分水岭在 1.26 万只。制造成本差 31 元一只,模具费差 39 万元,39 万除以 31 等于 1.26 万;到这个量,注塑含模价 98.7 元,吹塑 98.8 元,两条线交叉。年用量低于 1.26 万只又不想压库存,吹塑工具箱的 6 万元模具费更轻。
六、密封面、铰链与低温跌落
密封的差距从平面度开始。注塑工具箱的密封槽与箱体一次成型,槽宽 6 mm、深 4.5 mm,配 5 mm 实心条,压缩率 28%;箱口平面度 0.3 mm,盖合后 30 s 内压降 0.5 kPa,IP67 站得住。吹塑工具箱的箱口要后加工铣平,平面度只能到 0.8 mm,压缩率被吃掉一截,落到 18%,同样条件下压降 1.6 kPa,只够 IP65。
要做到 IP67,吹塑工具箱得二次加工出密封槽,再配 8 只扣、总扣压力 120 N,单只成本加 11 元。
铰链是另一处工艺分界。注塑件多用 0.8 mm 薄膜铰链,与箱体同料,5 万次开合后折线处发白,-10℃ 时折 200 次出现 0.3 mm 细纹;吹塑工具箱配 φ4 mm 不锈钢销,2 万次后销孔椭圆 0.2 mm,箱盖开始左右晃。两种铰链都在 1.2 m 角跌后位移,注塑的位移 0.4 mm,吹塑的 0.9 mm。
结论
注塑工具箱与吹塑工具箱的差异,可以压成四个数:壁厚公差 ±0.05 mm 对 ±0.8 mm、平面度 0.3 mm 对 0.8 mm、模具费 45 万元对 6 万元、回本点 1.26 万只。要密封等级、要装配精度、年用量过万,选注塑;要低起订、要大件、要低温抗跌,选吹塑。壁厚标注的口径不问清楚,两份规格书永远对不上。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号