

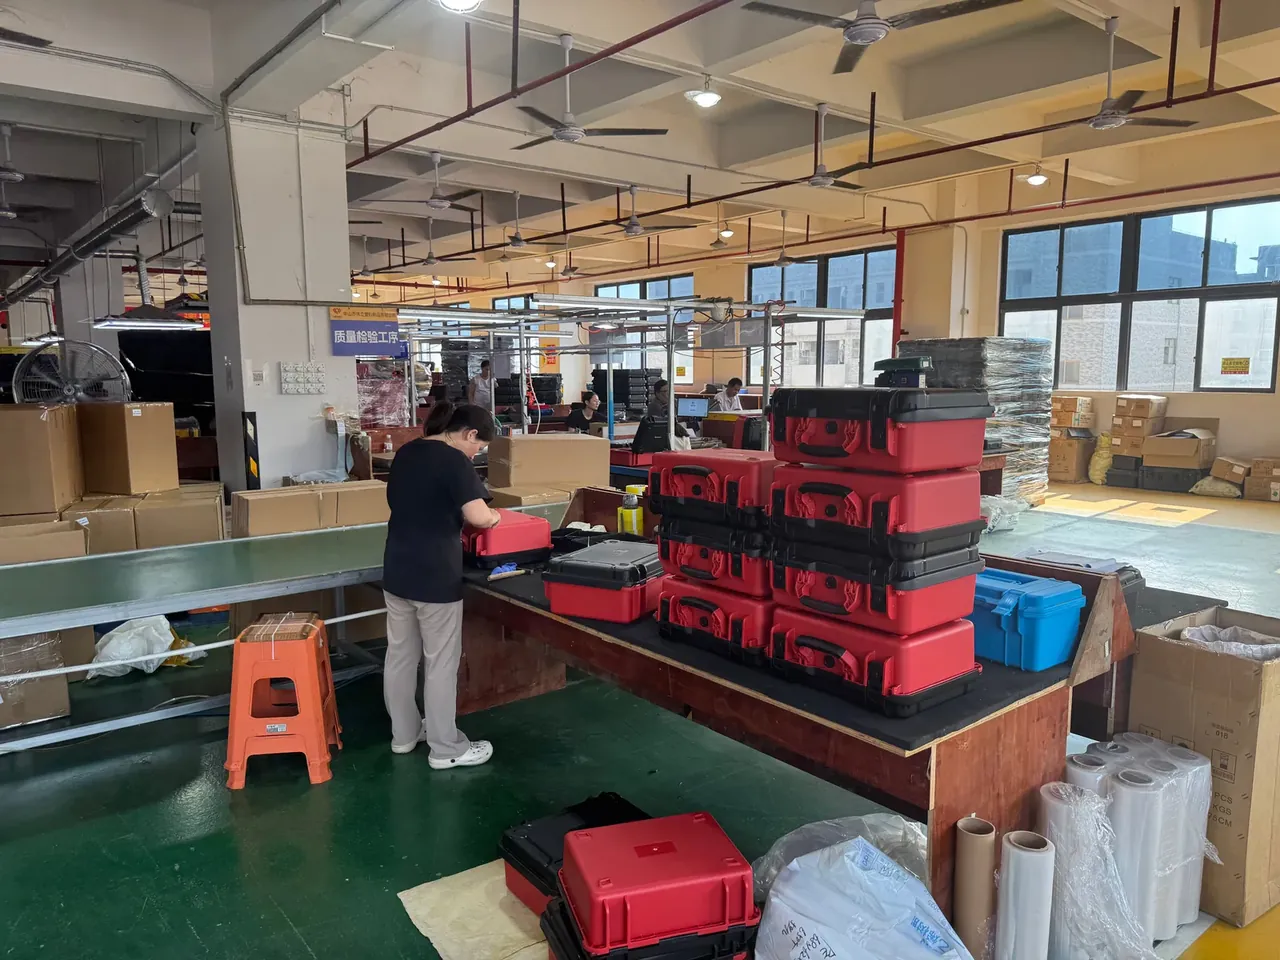
快速答案:JIS 出口箱 的尺寸偏差按 f 精密、m 中、c 粗三级划线,600×400×300 mm 的外形在 m 级给 ±1.2 mm、f 级给 ±0.5 mm、c 级给 ±2.0 mm,全部在 20±2 ℃ 下测 3 次取中值。塑件不直接套标准表格值,± 里已含收缩率 1.5%–2.0% 与模具公差 ±0.05 mm 的折算。
目录
- JIS 出口箱的偏差从哪一级开始定
- f / m / c 三级在 600 mm 箱体上的数值
- 平面度、配合间隙与收缩率怎么进公差链
- 测量条件:温度、量具与取数
- 抽检与判定:AQL 2.5 落到尺寸项上
- FAQ
一、JIS 出口箱的偏差从哪一级开始定
一只 600×400×300 mm 的出口箱,图纸上最先落笔的不是壁厚,而是三个外形尺寸后面那串 ±。日本客户看图时先找这串数落在哪一级:f 精密、m 中、c 粗。JIS 出口箱 的公差谈判,80% 的时间花在这一个字母上。
级选高了,模具与检验成本抬上去;选低了,箱盖合不拢。两头都要付钱,区别只在于付给模具厂还是付给退货。
JIS B 0405 给的是普通公差的等级语言,表格值随公称尺寸分段递增,管的是图纸上没有单独标注的切削加工尺寸。塑件不能把这张表直接搬过来:注塑件还要把收缩率、模具公差、脱模斜度一起折算,最后的 ± 是图纸给出的成品验收线,标准只提供分级的说法。
这句话决定了报价方式。按 m 级报,600 mm 段落在 ±1.2 mm;按 f 级报,同一段压到 ±0.5 mm,模具要重开或加一道整形;按 c 级报,±2.0 mm 用现有模就能做。
| 公差等级 | 600 mm 段验收线 | 用在哪个面 | 检验手段 |
|---|---|---|---|
| f 精密 | ±0.5 mm | 密封槽、面板安装面、内衬定位面 | 三坐标或专用检具,逐件 |
| m 中 | ±1.2 mm | 箱盖与箱身配合、把手座、锁扣位 | 0–1000 mm 卡尺,抽检 |
| c 粗 | ±2.0 mm | 外形轮廓、底面、吊装耳 | 卷尺与卡板,首件加抽检 |
二、f / m / c 三级在 600 mm 箱体上的数值
JIS 出口箱 600 mm 段的三个数分别是 ±0.5 mm、±1.2 mm、±2.0 mm,跨度 1.5 mm。这 1.5 mm 决定了箱体能不能与内衬贴合。
f 级留给需要配合的面。密封槽的槽宽走 ±0.5 mm,槽底平面度按 0.5 mm/100 mm 控制,胶条压进去才不会一侧悬空。面板安装面的螺柱孔位也归 f 级,孔距偏 0.5 mm,面板就装不平,拧紧后箱壁跟着变形。
m 级是出口箱的默认档。箱盖与箱身的配合面、锁扣座、把手座都按 ±1.2 mm 走,配合间隙单独卡在 0.8 mm 以内。这一档好处是模具不必改,坏处是每批都要量:注塑机工艺窗口一漂,600 mm 方向先动。
c 级只用于不配合的地方。外形轮廓、底面、吊装耳按 ±2.0 mm 就够了,量具也从卡尺换成卷尺加卡板。把 c 级的面误标成 m 级,检验工时立刻翻倍,超差判定却不变。
| 测量项 | 图纸公差 | 测法 | 超差怎么办 |
|---|---|---|---|
| 外形长 600 mm | ±1.2 mm | 卡尺三点取中值 | 复核模具温度与保压 |
| 外形宽 400 mm | ±1.2 mm | 同上 | 查收缩率实测值 |
| 外形高 300 mm | ±1.2 mm | 深度尺加平板 | 查顶出与冷却时间 |
| 平面度 | 0.5 mm/100 mm | 平板与塞尺 | 调整保压与模温 |
| 箱盖配合间隙 | ≤0.8 mm | 塞尺沿周 8 点 | 修配或换盖 |
| 壁厚 | 3.0±0.15 mm | 超声测厚 | 查模腔与注料量 |
三、平面度、配合间隙与收缩率怎么进公差链
JIS 出口箱 的公差不是单点数字,是一条链。成品 ±1.2 mm 拆开来,模具制造占 ±0.05 mm,收缩波动占 0.6 mm 上下,装配与后收缩再占 0.3 mm,测量不确定度 0.03 mm 兜底。
收缩率是这条链里最大的一段。PP 件的收缩率按 1.5%–2.0% 取,600 mm 的方向对应 9 mm 到 12 mm 的收缩量,模具型腔要按这个区间放大。区间取宽一点,模具通用性更好;取窄一点,成品尺寸更稳,但换料号就得改模。
配合间隙与平面度要一起看。箱盖合上后,四周间隙超过 0.8 mm,密封条压不实;平面度按 0.5 mm/100 mm 控制时,600 mm 的面允许 3 mm 的翘曲,这个量对密封面太大,所以密封配合面另外按全长 0.6 mm 收紧。
段差是第三个隐性项。箱盖与箱身错位超过 0.4 mm,人手一摸就有台阶,喷涂后更明显。这一项不写在尺寸公差里,靠装配工装保证。
四、测量条件:温度、量具与取数
尺寸在 20±2 ℃ 下测,箱体进测量间先放 4 h,让壁厚内外温度拉平。刚下线的箱体表面 40 ℃,600 mm 的方向比冷却后长约 0.5 mm,这时候量出来的数没有意义。
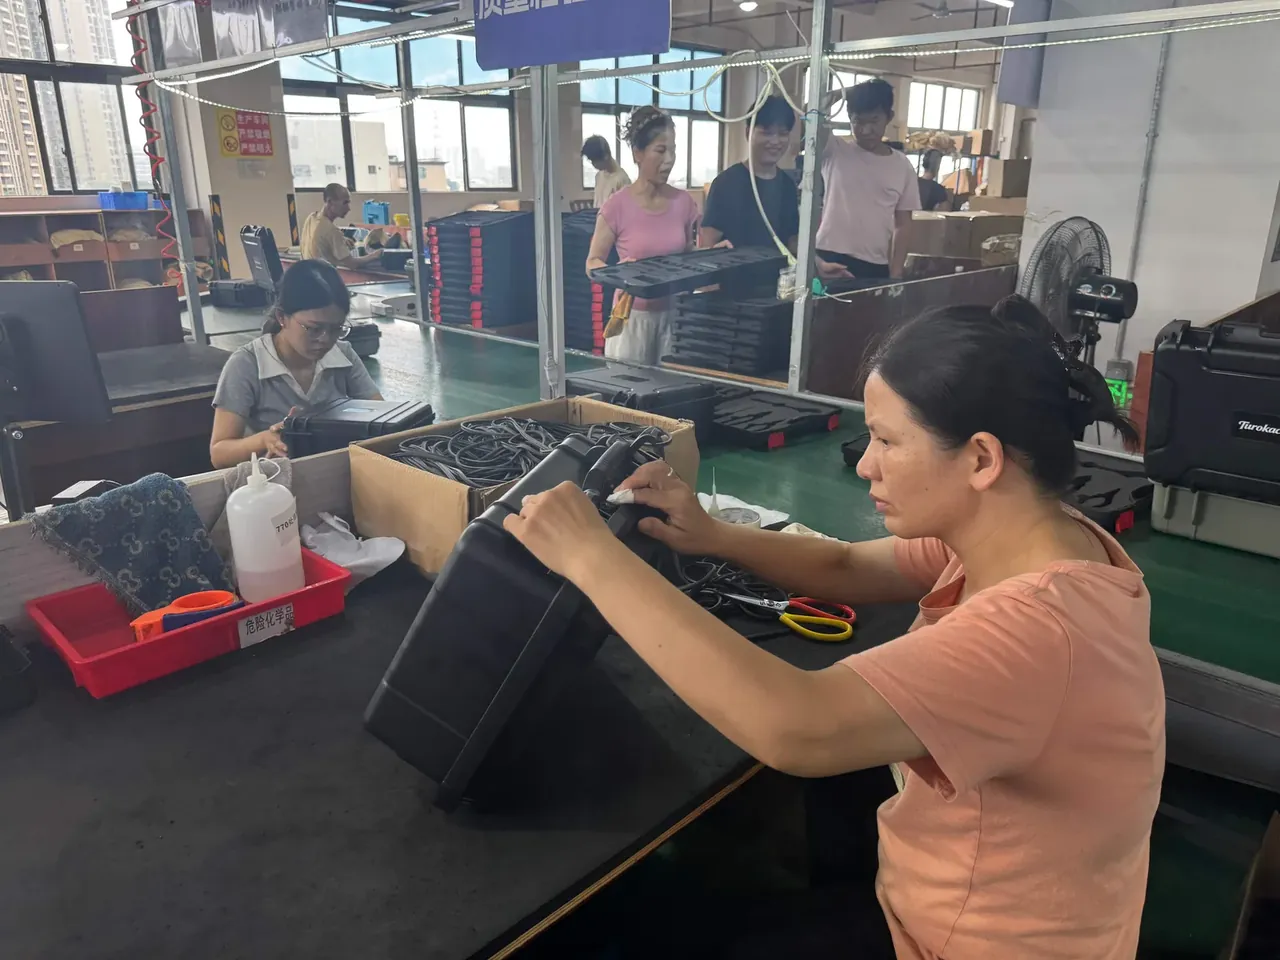
量具的分辨率不低于 0.02 mm。600 mm 的外形用 0 到 1000 mm 的卡尺,或直接上三坐标;300 mm 以内用 0 到 300 mm 卡尺;平面度用平板加塞尺,塞片从 0.02 mm 起配。
每个尺寸测 3 次取中值,3 次的读数差超过 0.1 mm 就重测。夹持力也要一致,薄壁箱体被卡尺夹到 20 N 以上,读数会小 0.1 mm 到 0.2 mm,越薄的壁越明显。
温度的影响可以算出来。JIS 出口箱 常用的 PP 线膨胀系数约 1.5×10⁻⁴ /℃,600 mm 的件温度偏 1 ℃,长度就变 0.09 mm,占 ±1.2 mm 的 7.5%。车间没空调时,上午与下午的读数能差 0.3 mm,所以测量间必须控温。
| 测量条件 | 设定值 | 为什么这么定 |
|---|---|---|
| 环境温度 | 20±2 ℃ | 温度偏 1 ℃,600 mm 件变 0.09 mm |
| 平衡时间 | 4 h | 壁厚内外温差拉到 1 ℃ 以内 |
| 量具分辨率 | 0.02 mm | 覆盖 ±1.2 mm 的 1.7% |
| 测量次数 | 3 次取中值 | 压掉夹持与读数抖动 |
| 夹持力 | 不超过 20 N | 薄壁件被夹扁会让读数偏小 |
| 记录 | 温度、量具编号、读数 | 追查时能复原当时条件 |
五、抽检与判定:AQL 2.5 落到尺寸项上
批量 501 到 1200 件时,按一般检验水平 II 取 80 件样本,AQL 2.5 对应的接收数是 5、拒收数是 6。也就是说 80 件里尺寸超差的不超过 5 件,这批放行。
JIS 出口箱 的一般项走 AQL 2.5,配合间隙不走。箱盖配合间隙是装配能否成立的前提,这一项按关键项处理,抽样里有一件超过 0.8 mm 就整批隔离,逐件复测。
判定规则要写在检验卡上,不能靠口头。任一外形尺寸超出该等级的验收线,判该件不合格;批不合格时加倍抽样,仍不合格则整批返修。返修后的件重新走一遍 3 次取中值,不接受单次读数放行。
记录留三样:3 个读数、量具编号、当天测量间温度。客户追查一批箱体为什么装不上内衬时,这三样能把责任落到模具、工艺还是测量上。
结论
JIS 出口箱 的尺寸偏差,说到底是一道分级选择题:f 级买配合,m 级买通用,c 级买成本。600×400×300 mm 的箱体在三个等级下分别是 ±0.5 mm、±1.2 mm、±2.0 mm,而这三个数只有在 20±2 ℃、测 3 次取中值的条件下才成立。把等级、测法与判定写进同一张检验卡,JIS 出口箱 的争议才会停在图纸上,不流到装箱现场。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号