

快速答案:箱体标签脱落的多数案例不是胶水选错,而是箱壁表面能太低,胶没地方抓。同一卷 25 μm 胶带贴在聚丙烯上只有 4.5 N/25mm,贴在 ABS 上能到 8 N/25mm,差的 3.5 N 来自箱壁,不来自胶。
目录
- 箱体标签脱落先分两条路:胶面还是表面
- 表面能 30 与 38:PP 和 ABS 的差别
- 达因笔 38 的现场判定与三种表面处理
- 胶厚 25 μm 与贴标温度:工艺侧的两个旋钮
- FAQ
一、箱体标签脱落先分两条路:胶面还是表面
标签从边角起翘,手一撕就整片揭下来,箱壁上干干净净,这是胶面失效;撕开后箱壁留下一层白雾状的胶,标签背面反倒干净,这是表面太滑。两种现象在返修台上 10 s 内就能分开,处理方向却完全相反。
先看残胶落点。胶留在箱壁,说明胶对箱体的亲和力高过对标签基材,问题在标签背面的底涂或胶种;箱壁没有残胶,说明胶根本没抓住箱壁,问题落在表面能与清洁度上。60 mm × 30 mm 的小标签,边角起翘超过 2 mm 就判不合格,不必等整片掉下来。
清洁这一步常被跳过。脱模剂、手汗与包装膜上的增塑剂都会在箱壁留一层看不见的低表面能膜,用异丙醇沿一个方向擦一遍、挥发 30 s 再贴,剥离力能回到材料本身的水平;不擦直接贴,等于把胶粘在那层膜上,膜一破标签就掉。
所以箱体标签脱落的第一步不是换胶带,是判断胶把谁留在了原地。
分流点还要加一栏温度。−20 ℃ 放 4 h 取出的箱子,标签剥离力只剩常温的 30%,这时表面能即使达标,边角也会先翘。返修单把残胶与低温两栏并排填,箱体标签脱落的归因就不会在胶与表面之间来回打转。
二、表面能 30 与 38:PP 和 ABS 的差别
聚丙烯的表面能只有 30 mN/m,ABS 是 38 mN/m,差 8 个毫牛,压敏胶的润湿就差了一个档。同一卷 25 μm 厚的丙烯酸胶带,贴在未处理的 ABS 上剥离力 8 N/25mm,贴在未处理的 PP 上只有 4.5 N/25mm。
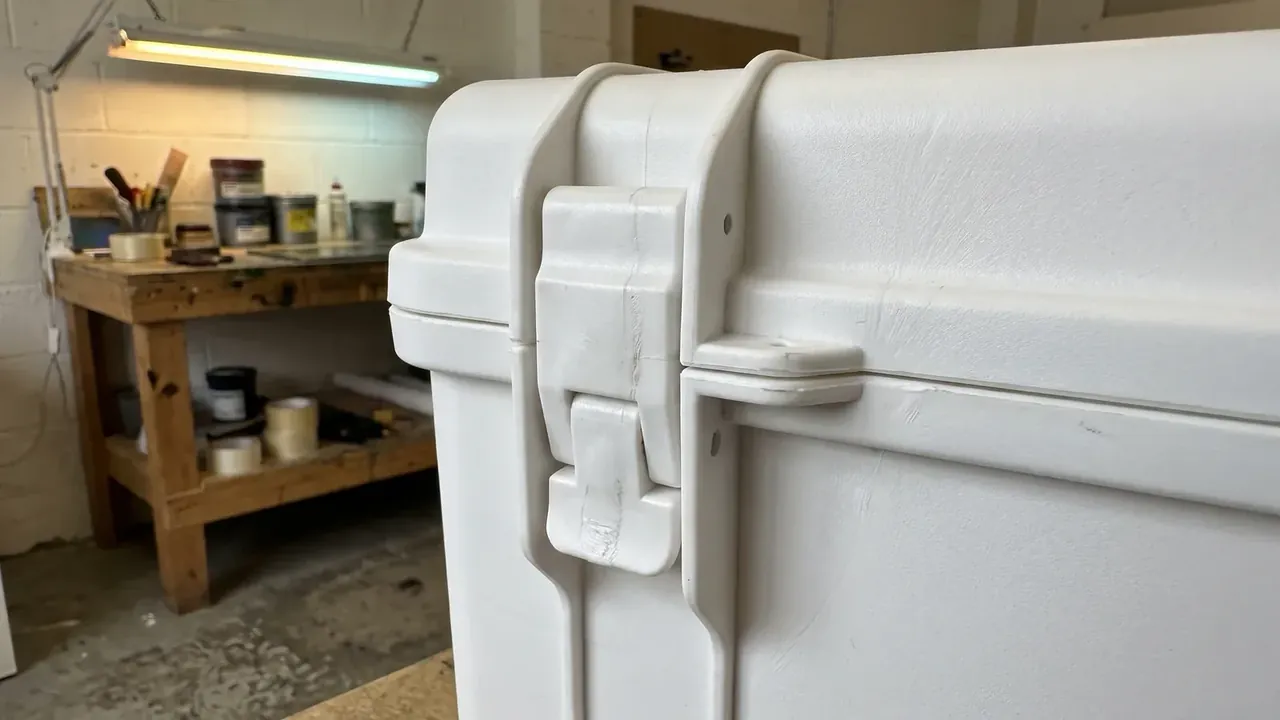
表面能低,润湿角就大。胶层压上去只是搭在微观的峰顶,没有填进凹谷,真实接触面积小,剥离时的应力集中在边角几个点上,起翘从那里开始。
极性还有一条直观的旁证:水在 PP 面上摊成近 100° 的鼓珠,在 ABS 面上只摊到 70° 上下,水滴摊得越开,胶也摊得越开。车间没有接触角仪,用达因笔读一个数就够判断方向。
表面能是化学属性,粗糙度只是它的放大器。
把四种箱壁状态摆在一张表里比,选材阶段就能预判标签能撑多久。
| 箱壁状态 | 表面能(mN/m) | 剥离力(N/25mm) | −20 ℃ 4 h 后 | 判定 |
|---|---|---|---|---|
| PP 未处理 | 30 | 4.5 | 1.8 | 不合格 |
| PP 打磨 Ra 1.6 | 34 | 6.3 | 2.5 | 仍不合格 |
| PP 火焰处理 | 40 | 8.6 | 3.4 | 合格 |
| ABS 未处理 | 38 | 8.0 | 3.0 | 合格 |
打磨那一行最容易当成解药。Ra 1.6 的砂面让剥离力涨 40%,从 4.5 升到 6.3 N/25mm,仍够不上 8 的门槛,因为粗糙度没有改变 PP 表面的惰性,胶还是润湿不进去。
选材阶段的结论因此很直接:箱壁是 PP 又要贴标,就把火焰或底涂写进工艺卡,别等标签掉了再补;箱壁是 ABS,把清洁做到位就够,不必多上一道处理。
低温那一列更值得盯。−20 ℃ 下丙烯酸胶变硬,剥离力从 8 N/25mm 掉到 3 N/25mm,箱体标签脱落往往发生在冷链运输的第二天早上,而不是贴标当天。
三、达因笔 38 的现场判定与三种表面处理
车间判表面能不靠仪器,靠达因笔。38 号液在箱壁上画 10 mm 长的一道,2 s 内不收拢成珠,说明表面能不低于 38 mN/m,可以直接贴;1 s 内缩成断续的珠子,说明低于 38,必须先处理。笔的号数就是判据本身,34、36、38、40 依次递增,一号之差对应 2 mN/m。画线要一笔到底,中途停笔会让液体局部堆积,读数偏高。测完用无尘布擦掉残液,晾久了溶剂会带走表面的极性基团,同一处再测就低一个号。同一只箱体连测两次,第二次的读数若比第一次低 2 个号,说明第一次没擦干净。
一只箱体测三处:贴标区中心、四角 5 mm 以内、分型线旁。三处里有一处不过,按最低那点判。分型线附近常有脱模剂残留,读数往往比中心低 4 到 6 个号。
处理方式按成本从低往高排,三种各有边界。火焰处理用燃气喷枪过火 0.5 s,处理后表面能到 40 mN/m,剥离力 8.6 N/25mm,单只成本 0.2 元,适合平面与大批量;电晕处理上 3 kW 电晕机,表面能到 42 mN/m,剥离力 9.1 N/25mm,单只成本 0.4 元,适合平面连续产线;底涂刷 1–2 μm 的氯化聚烯烃,表面能到 44 mN/m,剥离力 9.5 N/25mm,单只成本 1.2 元,适合曲面与小批量。
火焰处理的火苗要偏蓝,箱壁在内焰里过 0.5 s,表面微微发亮就停。烤到发黄说明已经过头,PP 表层开始降解,粘接强度反而下降。
处理完的箱体要在 8 h 内贴完,中途别堆在粉尘大的暂存区。伸手摸一把表面,指纹里的油脂就足以把 40 mN/m 压回 34,箱体标签脱落的投诉又会冒出来。
电晕按 20 W·min/m² 的能量密度给,处理后的表面能会随时间回落,24 h 内衰减约 15%,电晕过的箱体要当班贴完标签。
三种处理都有保鲜期。火焰处理的新鲜表面在 8 h 内贴标最稳,超过一天,空气中的杂质重新吸附,读数能掉 4 个号;底涂要等表干 10 min,涂层太厚反而成了新的弱界面。
达因笔读数不是越高越好。读数到 44 说明表面被处理得过狠,PP 表层分子链断裂,出现一层粉化的低强度层,胶粘上去撕开时带走的是箱壁本身,比没处理更难返修。
底涂最稳,也最贵,曲面与异形面用它省事。
四、胶厚 25 μm 与贴标温度:工艺侧的两个旋钮
胶厚 25 μm 是标签的常规规格。薄到 20 μm,胶层填不满箱壁的微观凹坑,剥离力掉 20%;厚到 35 μm,边角会挤出胶唇,沾灰之后先从这里起翘。
贴标温度定在 20 到 30 ℃。低于 15 ℃,初黏不足,压合后 24 h 内边角回弹;高于 35 ℃,胶太软,压合时被挤到边缘,留下一圈没有压力的胶边。
压合压力 0.15 MPa,滚轮走 3 遍,边角再补压 2 s。手压实测只有 0.03 MPa 左右,边角那 2 mm 靠手压几乎压不实,起翘总是从那里开始。
贴完 24 h 再测剥离力。压敏胶的润湿需要时间,即时测出来的数值偏低 30%,这一条写进作业指导书能挡掉大部分误判。
曲面与立筋上的标签另算。曲率半径小于 50 mm 的位置,标签回弹力会把边角顶起来,要选软性胶,压合改成沿弧面单向推,别来回搓。贴标区的转角最好做 R2 以上的圆角,尖角处胶层被拉薄,再好的表面也留不住。
标签卷的储存也有期限。25 μm 胶的卷料在 23 ℃、50% 相对湿度下放 6 个月,初黏下降约 10%;超过一年的卷料边角先失黏,贴上去三天就翘。
箱体标签脱落的返工,一半栽在这 24 h 的等待上。
结论
箱体标签脱落的判定可以压成一条顺序:先撕开看残胶落在哪一侧,再用 38 号达因笔在贴标区中心、四角与分型线旁各画一道,读数低于 38 就先处理表面,处理后复测达标再贴,贴完 24 h 测剥离力是否到 8 N/25mm。顺序不能颠倒,因为换胶救不了 30 mN/m 的表面,处理表面也救不回被低温冻硬的胶。按这条顺序走,返修台上的判断从一只 15 min 压到 5 min,返修后复发率从 30% 降到 10% 以内。
| 达因笔读数 | 表面能判定(mN/m) | 未处理剥离力(N/25mm) | 动作 |
|---|---|---|---|
| 34 及以下 | 低于 34 | 4.5 以下 | 火焰或底涂,处理后复测 |
| 36 | 34–37 | 5.5 | 清洁后复测,仍不过就处理 |
| 38 | 38 | 8.0 | 可直接贴标 |
| 40 | 40 及以上 | 8.6 | 低温环境优先选此档 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号