

快速答案:军用箱供应商审核拿同一副图样分到几台不同机台连抽六个批次,逐件量一圈壁厚,极差要收在 0.22 mm 以内,保压 11 s 那一档的熔接痕偏移不越过 1.6 mm,模温分区差 7 ℃ 才落得进准入工艺卡。极差一散,后道的合盖间隙与密封压缩率便跟着飘,箱壳侧壁补料再匀也拉不回这圈读数。空箱 5.9 kg、装载 14 kg 的配重条件一并记进抽样单,换机台之后才不至于把边界条件丢掉。
目录
- 军用箱供应商审核的注塑保压时长
- 模温分区差
- 六批抽样后的壁厚极差
- 剖切复测的熔接痕偏移
- 准入批次的保压定值
- FAQ
一、军用箱供应商审核的注塑保压时长
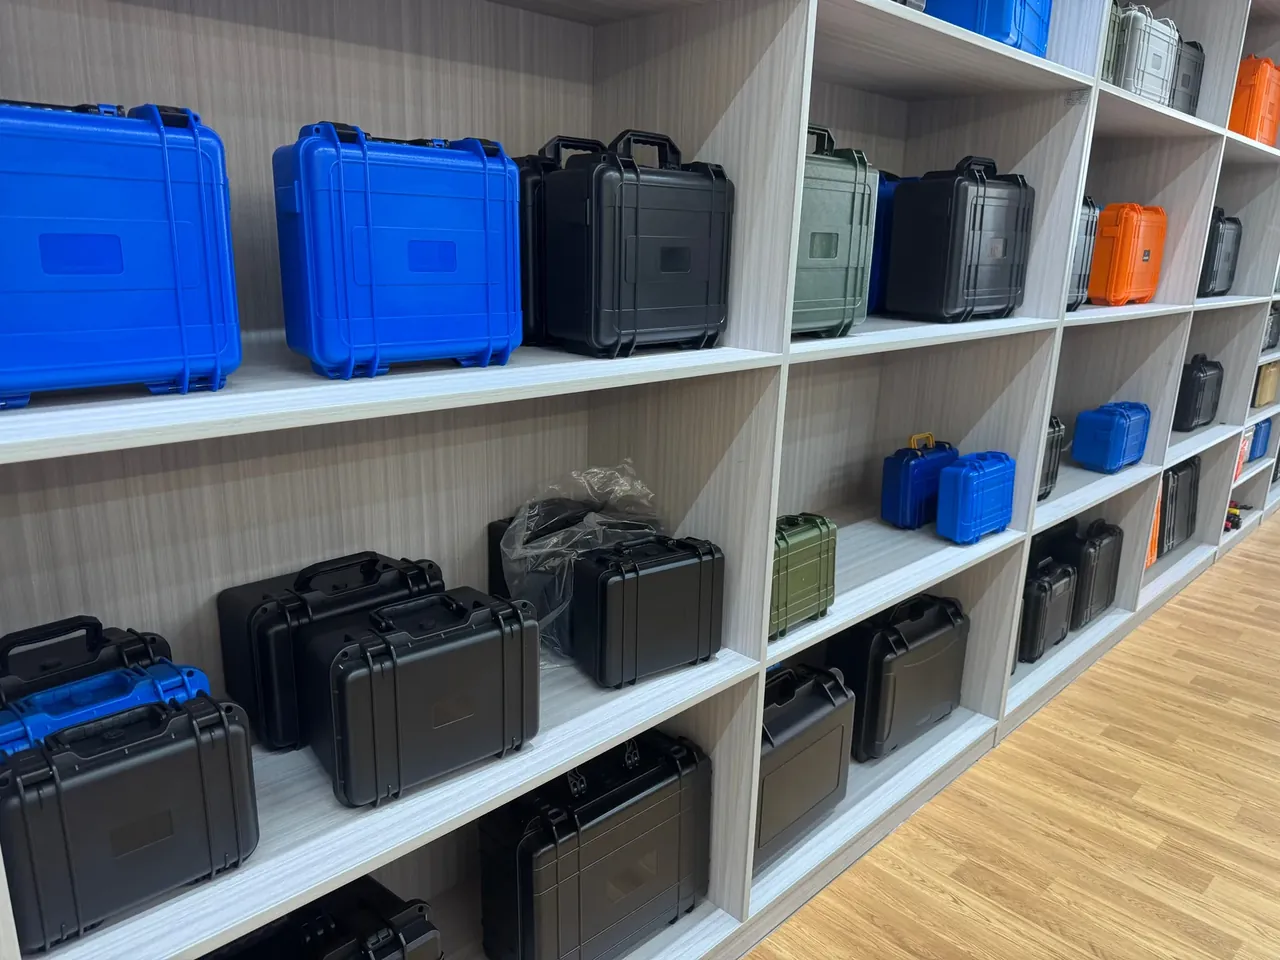
从采购流程看,同一个图样交给不同机台,抽六个批次量一圈壁厚,保压时长和模温分区的差别全落在极差里。军用箱供应商审核从一只外径 595×420×225 mm 的箱体起手,内腔刨到 530×360×170 mm,箱壁留 4.4 mm,熔体在这点厚度里能不能补匀,保压段给多久先定了半壁江山。保压偏短,浇口附近先缩,远离浇口的箱角又补不满;保压拖长,浇口凝了还在硬顶,脱模之后内应力把箱口拉出微翘。
把保压切成 8 s、11 s、14 s 三档试,模温分区差一律压在 7 ℃ 以内再看数。8 s 那档箱底厚薄最散,14 s 那档脱模力明显往上走,11 s 夹在中间,既够把 4.4 mm 的壁补实,又没在浇口冻死之前多顶一程。军用箱供应商审核不挑看着顺眼的整数,而是拿极差回推哪一档站得住。
| 保压档位 | 设定时长 | 首件壁厚极差 |
|---|---|---|
| 偏短档 | 8 s | 0.31 mm |
| 居中央 | 11 s | 0.18 mm |
| 偏长档 | 14 s | 0.24 mm |
三档起点同为 4.4 mm 的名义壁厚,差距要等六个批次抽完才拉得开。本节只把分档口径摆出来,判读留到后文。
二、模温分区差
模温分区差说的是一副模具上各回路的温差,不是某一区的绝对读数。军用箱供应商审核把 7 ℃ 当成上限:箱盖一侧与箱底一侧若差过这条线,熔体前沿走到拼缝处的先后就不齐,补料跟着偏,壁厚极差里会混进一段本不该有的波动。测法沿箱口取八点壁温相减,差值记进工艺卡。
模温分区差与保压是一对连着的量。保压给得足而分区差没收住,远端箱角仍会先凝,补料压力传不过去;分区差压得平而保压偏短,整圈壁又一起偏薄。军用箱供应商审核在抽样台上把这两项绑在一起看,单看一项都会把另一项的贡献误记成壁厚问题。扳扣 4 只、单只 400 N 的压紧力从箱盖传下来,密封圈 2 道、压缩率 19% 把箱口封住,这几处结构项与成型读数分开记账,免得合盖后的形变被算进极差。
三、六批抽样后的壁厚极差
连续六个批次、每批抽 12 件,件件沿箱壁取同一圈测点,军用箱供应商审核要的是极差随批号走出来的曲线,而不是某一件的漂亮数。测点避开浇口与拼缝,取箱壁中段一圈十二点,一件里最厚减最薄就是这一件的极差,再把 12 件里最大的那个记作该批极差。批号从一到六连着排,中途不换料、不调机,读数才对得上同一副工艺卡。首件复核只证明当件调得动,连轴生产里模温会累积漂、补料会慢慢偏,末批才是工艺卡稳不稳的照面。量具每班归一次零,十二点的取位在图样上标死,换人操作也不挪点位,六批曲线才落在同一把尺子上。批与批之间的停机时长也记进抽样单,免得把冷机首件混进曲线。
| 抽样批号 | 抽件数 | 该批壁厚极差 |
|---|---|---|
| 第 1 批 | 12 件 | 0.17 mm |
| 第 3 批 | 12 件 | 0.19 mm |
| 第 6 批 | 12 件 | 0.21 mm |
第六条那条线最关键:批号往后走,极差若还贴着 0.22 mm 以内,说明保压与模温在连轴生产里没飘;若前几批合格、末批忽然抬上去,问题多半出在补料随模温累积漂移,而不是首件没调好。军用箱供应商审核据此把一次性首件复核与连续批次抽样分开,前者只证明当件,后者才证明工艺卡能立得住。
四、剖切复测的熔接痕偏移
壁厚量完还要剖,军用箱供应商审核沿拼缝取断面,看熔接痕落在图样标位左右多少。熔体绕箱口两侧汇合时留下一道痕,痕位偏出标位越远,说明两股前沿到得越不齐,背后仍是保压时长与模温分区在拉扯。这道偏移限在 1.6 mm 以内,量具贴断面取三点,取偏离最大的一点作该件读数。
剖切复测与壁厚量测不是同一件事。极差说的是一圈壁里厚薄差多少,熔接痕偏移说的是两股料汇合的位置准不准。检验单把两列读数并排落下,哪一列先越线就往回查哪一项工艺,不拿一列去替另一列开脱。开合 4400 次的台架记录挂在结构项下,与成型读数各留各的原始页。
五、准入批次的保压定值
保压定值取第六批极差仍低于 0.22 mm 的最短一档,再短的保压时长不列入准入工艺卡。这句话把选择收束到 11 s 居中央这一档:它到第六批还压在 0.21 mm,比 8 s 稳,又不像 14 s 那样白顶一程脱模力。军用箱供应商审核到这里从一组试验曲线变成一张可复核的工艺卡,模温分区上限与抽样频次都照这一档锁死。
| 极差读数 | 对应保压档 | 处置 |
|---|---|---|
| 0.18 mm | 11 s | 列入准入 |
| 0.31 mm | 8 s | 退回补料复核 |
| 0.24 mm | 14 s | 转静态样箱记录 |
空箱 5.9 kg、装载 14 kg 的配重边界,扳扣 4 只、单只 400 N,密封圈 2 道、压缩率 19%,分属配重、锁扣与密封三本台账。IP66 只作典型对标值写进备注,按气密方法逐项复核,不填认证编号、不写测试等级。军用箱供应商审核落到纸面上的,是保压 11 s、模温差不过 7 ℃、六批极差不过 0.22 mm、熔接痕偏移不过 1.6 mm 这一组能重量的条件。
结论
军用箱供应商审核的落点不在挑一台看着顺眼的机台,而在把保压 11 s、模温分区差 7 ℃ 与六批抽出的 0.22 mm 极差、1.6 mm 熔接痕偏移对齐成一组能重复的条件。就成型而言,保压偏短箱底先散,分区差没收住远端先凝,居中央一档压线留用是这几组数比出来的,不是先写结论再凑数据。工艺卡、抽样单与剖切记录各归各账,准入批次的定值才算立得住。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号