

快速答案:防护箱供应商现场审核不必把厂区走遍,只看五处:原料仓的牌号与批次能不能对上、注塑车间的机台参数与首件、装配线的锁扣扭矩与密封条、检测室的设备校准、成品仓的堆码与防护,五处串起来正好是一条从料袋到出货的实物流。五处按 100 分制打分,80 分是线,低于线的工厂整改 30 天后再审。
目录
- 供应商现场审核的五处与 100 分制
- 原料仓:牌号、批次与留样比对
- 注塑车间:机台参数与首件
- 装配线:锁扣扭矩与密封条
- 检测室与成品仓:校准、堆码与防护
- FAQ
一、供应商现场审核的五处与 100 分制
上午九点进厂,注塑车间地坪干净,6 台机台都在转,机械手来回取件,看上去挑不出毛病。走到原料仓,货架第三袋料的标签写着 PP 共聚,投料单上却是均聚,批号在收货台账里也查不到。供应商现场审核要从这种对不上的地方入手,而不是从车间干不干净入手。
厂区可以压成一条线:卸料口、原料仓、注塑车间、装配线、检测室、成品仓,一趟约 90 分钟。五处各有一样东西必须亲手摸到:料袋标签、参数屏、扭力扳手、校准证、垫板,拿不到这五样,其余只能当参考。
| 审核点 | 权重 | 必须摸到的东西 | 不合格线 |
|---|---|---|---|
| 原料仓 | 25 | 料袋标签、回料袋、留样柜 | 牌号与 BOM 不符 |
| 注塑车间 | 20 | 参数屏、首件记录、参数卡 | 参数未锁定、无首件 |
| 装配线 | 20 | 扭力扳手、密封条槽口 | 扭矩无校验、密封条错位 |
| 检测室 | 20 | 校准证、气密台、留样 | 校准超期 12 个月 |
| 成品仓 | 15 | 托盘、垫板、堆码高度 | 落地堆码、超 5 层 |
权重按风险给。原料仓占 25 分最高,牌号一旦错了,后面四处全无意义。注塑车间与装配线各 20 分,参数与扭矩决定抗压与开合寿命。检测室 20 分,记录断掉等于追溯断掉。成品仓 15 分,只管到货那一刻的状态。
某一处拿 0 分不必然判死,但权重最高的两处同时低于该项满分的 60% 时,总分几乎爬不到 80。
打分用 100 分制,每一处按 5 分一档扣,现场不出小数。审核结束前把分数写在纸上,双方签字,这张纸就是 30 天后复审的基准。
二、原料仓:牌号、批次与留样比对
原料仓只回答三个问题:这袋料是什么、哪一批、掺了多少回料。三个问题能在一分钟内答上来就算过关。
抽三袋,不抽一袋:货架最里面那袋、最外面那袋、正在往干燥机上挂的那袋,标签要一致。标签至少有牌号、供应商批号、进厂日期、回料比例四项,缺一项按 2 分扣。
牌号要和 BOM 上的写法一字不差。写 PP 共聚而实物是均聚,两种料的低温冲击差一倍,在零下 20 ℃ 一摔就见分晓。批号要能在收货台账里查到送货单号,查不到就记关键不合格。
回料是原料仓最容易藏事的地方。袋面手写 20% 回料的,要能在投料单上找到同样的 20%,对不上就按掺假处理。破碎料里混着锁扣残件或标签纸,说明筛网破了,这种料进机筒会堵喷嘴。
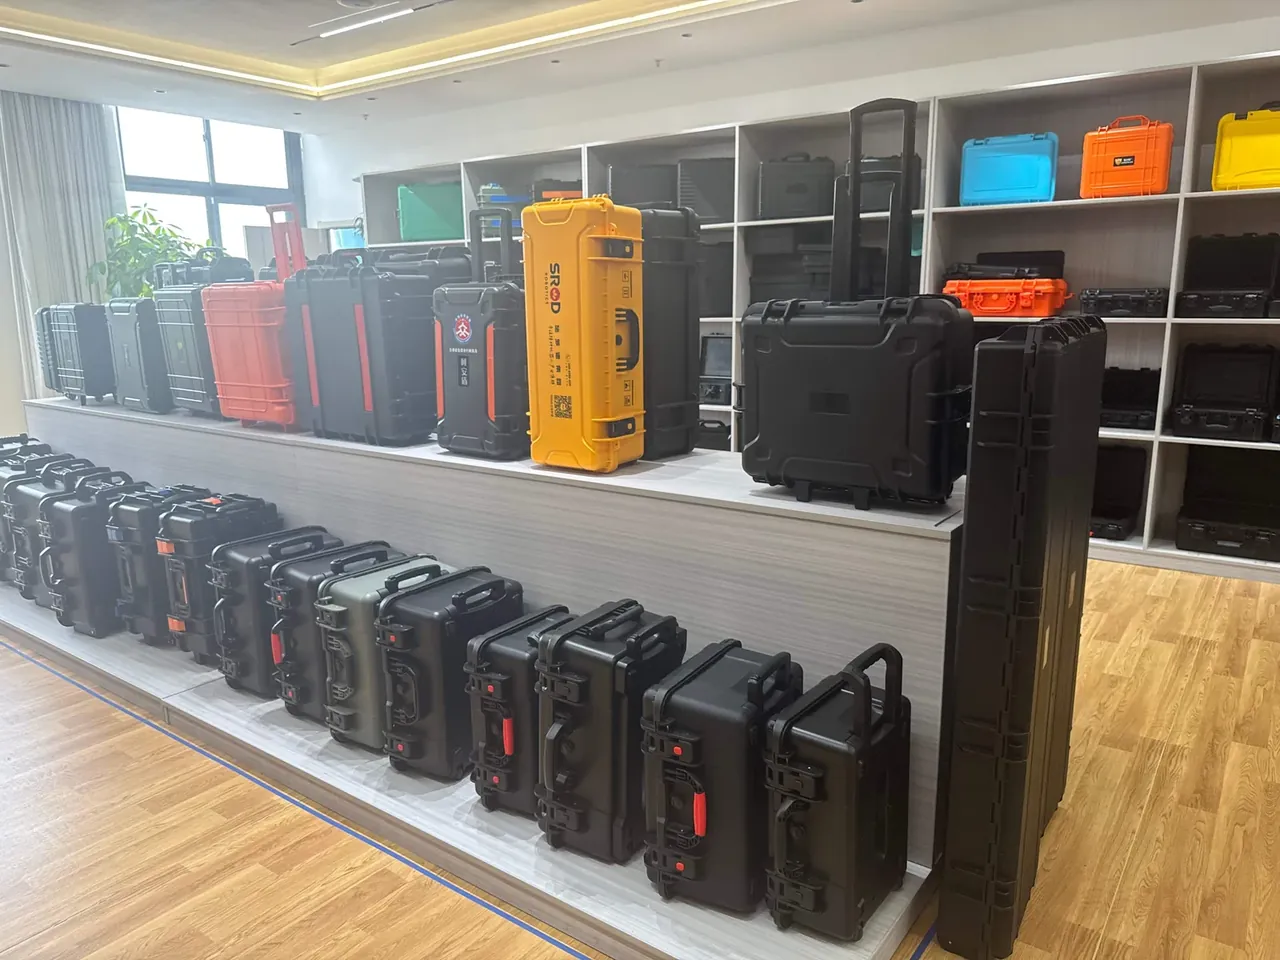
留样柜是这一处的最后一道。首件封样、上一批的尾件、客户确认的色板,三样都要在,且能在 5 分钟内取出来。留样柜要与展示间的样箱墙分开,展示间摆卖相,留样柜存证据。
三、注塑车间:机台参数与首件
注塑车间看两样:屏幕上正在跑的参数,与桌上那张首件记录。两样对得上,这一处拿到 16 分以上不难;对不上,说明参数是给人看的,不是给机台用的。
走到在产的机台前,先看参数屏而不是看产品。料温 235 ℃、模温 65 ℃、保压 5 s、冷却 28 s,四个数与参数卡逐项核对。参数卡要锁进机台权限,操作工只能看不能改,改参数要工艺员刷卡留记录。
首件是换模、换料、换班后的第一次全检,必须连续做 3 件,3 件合格才允许批量。翻首件记录本,看最近 10 次换模有没有 10 份首件,少一份扣 5 分。记录上要有壁厚 5 点实测值、单件重量、外观判定三项,只写「合格」两个字的不算记录。
壁厚 5 点这样取:箱底中心加四条侧壁各一点,靠近转角 30 mm。卡尺 0.02 mm,实测值与图纸公差逐点比对。转角处熔体流动最慢,薄点几乎总在那里。
机台与模具的编号要对得上。模具钢印号、参数卡上的模号、首件记录上的模号,三个号一致才说明这副模在这台机上跑。号对不上,多半是拿别的机台的首件充数。这类供应商现场审核要在换班时再走一次。
四、装配线:锁扣扭矩与密封条
装配线的供应商现场审核看两个动作:拧锁扣螺钉的那一下,和压密封条的那一下。这两个动作决定箱体交付后三个月的返修率。
锁扣螺钉用扭力扳手,设定 8 N·m,公差 ±1 N·m。扭力扳手每天开班校零一次,校准标签要贴在工具车上,超期即停用。装配台上如果只有一把电动起子而没有扭力控制,扭矩全靠手感,同一批箱体的锁扣力能差出 30%。
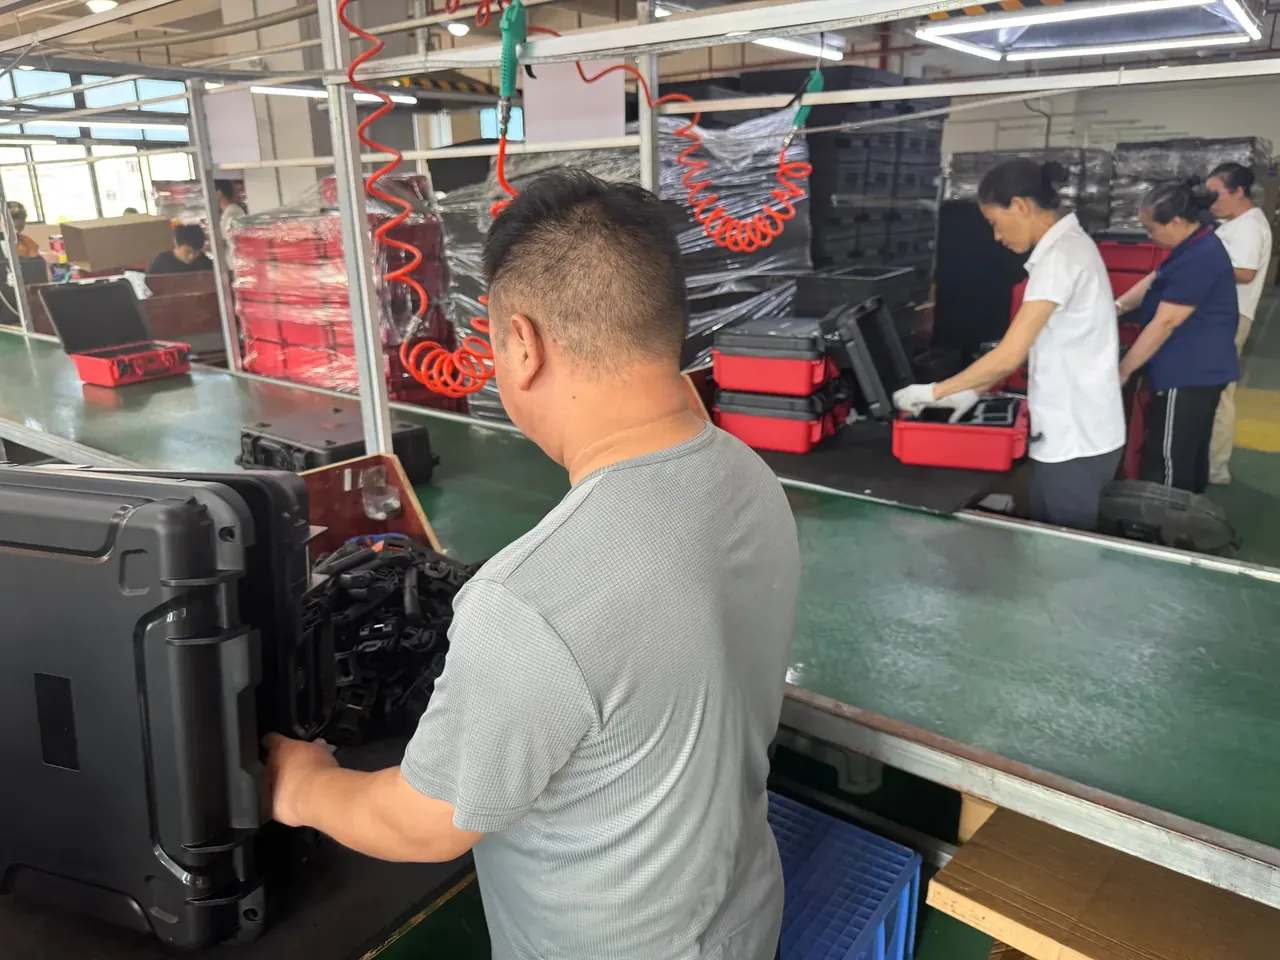
密封条看槽口与接头。条要整根压进槽,不许拉长,拉长 5% 就在转角处回缩露缝。接头放长边中段比放转角好,转角处两段条互相顶住,压缩量不均。压完用手指沿槽走一圈,摸到条面高于槽沿 1 mm 才算到位。
装配台的定置管理能看出水平。螺钉盒、垫片盒、返修筐各有固定位置,返修筐里超过 5 件,说明前道的问题没解决。
五、检测室与成品仓:校准、堆码与防护
检测室先看校准证,再看设备。卡尺 0.02 mm、千分尺 0.01 mm、气密台压力表 1.6 级,三件设备的校准证都要在 12 个月有效期内,证书编号与设备编号对得上。只拿得出复印件的,这一项按关键不合格记。
气密是箱体的核心指标,现场看一次完整测试:设定 15 kPa,保压 90 s,压降不超过 0.3 kPa 为合格。台上要有当天的记录,箱体编号能与成品仓的批次对上。只看设备、看不到当天数据的,等于没做。
成品仓看三件事:离地、限高、通道。托盘离地 100 mm,垛高不超过 5 层,主通道净宽 1.2 m。直接落地堆放的,底层四角一定被压塌,损伤到出货才发现,索赔已经晚了。
限高还要与自重一起算。单只 6 kg 的箱体堆 5 层,底层承压 30 kg,箱盖中央下凹 2 mm;换成单只 11 kg 的大箱,垛高要减到 3 层。
现场审核出的问题要分类,否则整改无从谈起。三类不合格的判定与期限如下表,关键项 1 项即判不通过,主要项与次要项按累计数判定。
| 不合格类别 | 判定门槛 | 整改期限 | 复审方式 |
|---|---|---|---|
| 关键 | 出现 1 项 | 30 天 | 现场复审全部五处 |
| 主要 | 累计超过 3 项 | 15 天 | 现场复审问题点 |
| 次要 | 累计超过 8 项 | 7 天 | 提交照片与记录 |
整改期内不建议下试单。理由很直接:关键项往往牵动模具或料源,30 天只是把动作做完,稳定性还要再看一个批次。
结论
供应商现场审核的价值不在打分,而在把五处的证据固定下来,让 30 天后的复审有可比对象。一家日产能 800 只的工厂常见得分是 77 分:原料仓 18 分丢在回料比例与留样柜,注塑车间 16 分丢在参数未锁定,装配线 17 分丢在扭力扳手超期,检测室 14 分丢在气密无当天数据,成品仓 12 分丢在落地堆码。77 分比 80 分线低 3 分,判不通过。落到实处的动作很具体:补 10 份首件记录、锁住 4 台机台的参数权限、换 2 把扭力扳手、把 6 个托盘的垫板补齐。复审用同一张表再打一次,过 80 进试单,过不了就换厂。
| 审核点 | 满分 | 本次得分 | 失分位置 |
|---|---|---|---|
| 原料仓 | 25 | 18 | 回料比例无对应投料单、留样柜缺色板 |
| 注塑车间 | 20 | 16 | 2 台机台参数未锁定 |
| 装配线 | 20 | 17 | 1 把扭力扳手校准超期 |
| 检测室 | 20 | 14 | 气密台无当天记录 |
| 成品仓 | 15 | 12 | 6 个托盘未加垫板、垛高超 5 层 |
| 合计 | 100 | 77 | 低于 80 分线,整改 30 天 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号