

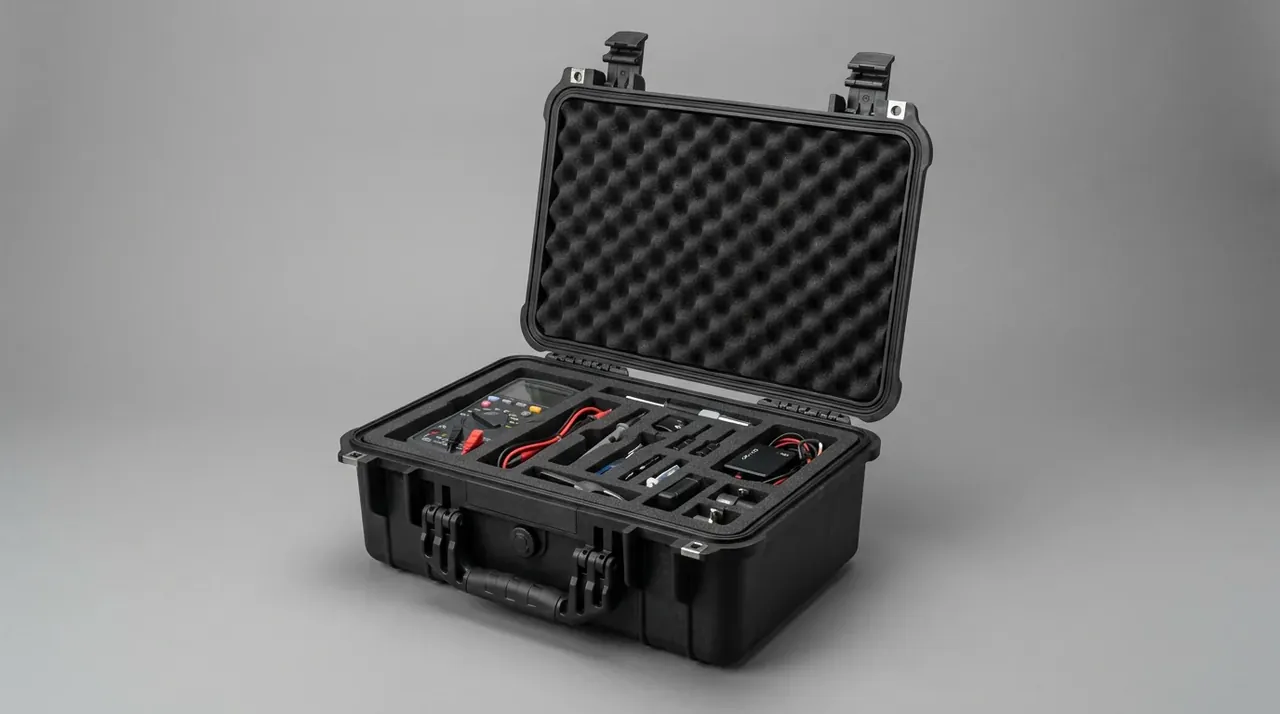
快速答案:便携式测试仪安全箱源头工厂把内衬打样压在 7 天,5 道工序全部从扫描排到承认,扫描精度 0.05 mm、CNC 开腔 ±0.3 mm,格位单边只留 0.5 mm,内衬底厚 30 mm 按 ±1 mm 收紧。首件承认 3 只过 5 项判据,小批 50 只起做,抽 10 只全尺寸复测,刀模费 1 200 元一副,整单交期 25 天。
目录
- 便携式测试仪安全箱源头工厂的七天从哪一天算起
- 扫描 0.05 mm 与开腔 ±0.3 mm 中间差的是什么
- 首件只认 3 只,5 项判据逐条过
- 小批 50 只与 25 天交期怎么接上
- FAQ
一、便携式测试仪安全箱源头工厂的七天从哪一天算起
七天不是从下单算,是从扫描那台机器开动算。客户把样机寄到厂里,当天上机,第二天出模型,第三天刀模图签字,第四到第五天 CNC 开腔,第六天试装修腔,第七天首件承认。任何一天卡住,后面全部顺延。
扫描精度 0.05 mm 是这条链的起点。掌上型测试仪的外壳多是曲面加倒角,卡尺量出来的长宽高对开腔没用,格位要贴着曲面走。扫描仪拍完整只样机约 40 分钟,点云直接进建模软件。
| 打样阶段 | 天数 | 交付物 |
|---|---|---|
| 三维扫描 | 1 | 点云模型与外形尺寸图 |
| 格位划分 | 1 | 格位布置图与刀模图 |
| CNC 开腔 | 2 | EVA 首件内衬 2 套 |
| 试装修腔 | 2 | 修腔记录与改刀清单 |
| 首件承认 | 1 | 5 项判据签署表 |
同行报 10 天到 15 天,多出来的时间是来回寄样与等客户确认。便携式测试仪安全箱源头工厂把扫描、建模、开腔放在同一个车间,样机不出门,七天才能站得住。
扫描出来的模型还要和箱体内腔二次对位。防护箱的内腔不是标准长方体,四角有圆角、底部有加强筋,内衬必须避开这些结构,模型得和箱体图纸叠着看,叠不上就重扫。
为什么非要源头工厂自己扫,而不是客户给图纸。图纸上的公差是名义值,注塑件实际会长 0.2 到 0.4 mm,装配过的样机还带使用痕迹与贴纸厚度,只有实物扫描才把这些算进去。
二、扫描 0.05 mm 与开腔 ±0.3 mm 中间差的是什么
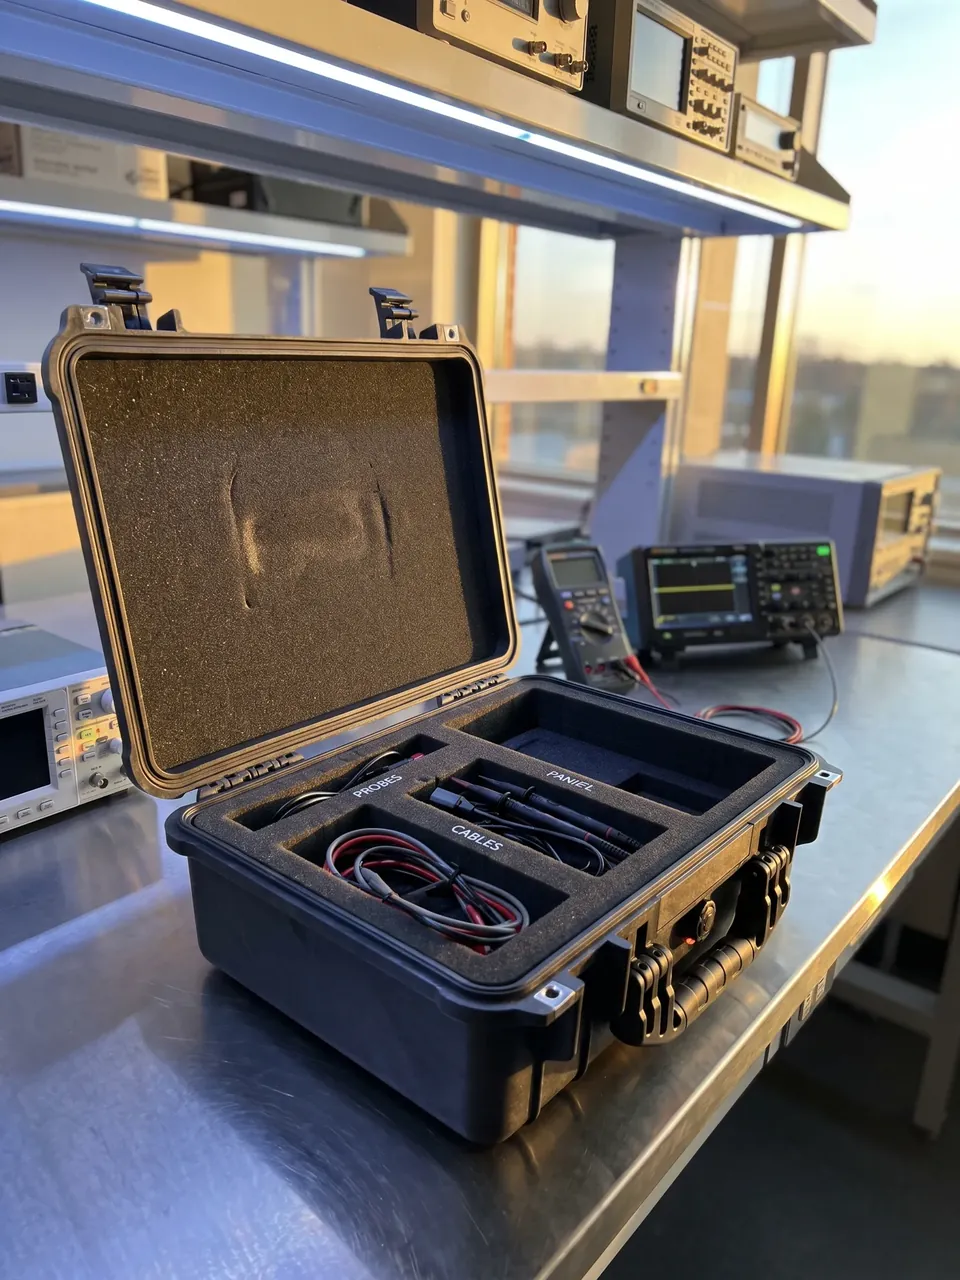
扫描精度 0.05 mm,开腔公差却放到 ±0.3 mm,差的不是设备能力,是材料。EVA 密度 45 kg/m³,软、有回弹,刀头走过去材料会让,机床报的尺寸和放 24 h 之后的尺寸不是一个数。
| 天数 | 节点 | 谁在签字 |
|---|---|---|
| 第 1 天 | 扫描完成 | 结构工程师 |
| 第 3 天 | 刀模图确认 | 工艺与客户 |
| 第 5 天 | 试装完成 | 装配组 |
| 第 7 天 | 首件承认 | 质量与客户 |
格位间隙 0.5 mm 是这条链上最要紧的一个数。小于 0.3 mm,样机塞进去要靠压,拿出来要抠,EVA 被压薄之后回不到位,第二台就松了。大于 1 mm,机器在箱体里能晃,表笔一碰就移位,读数跟着漂。
0.5 mm 是单边,双侧合起来 1 mm。这个余量刚好吃掉注塑件的尺寸波动,又不给晃动留空间。客户常按双侧理解这个数,验收时两边各量一次,取小的那一个。内衬厚 30 mm 是底厚,底面受力最集中,薄于 25 mm 时箱体跌落一次,内衬就被压出永久凹坑。
所以开腔公差写 ±0.3 mm,不是做不到更准,是留出回弹量之后仍然能落在 0.5 mm 的格位间隙里。这一条要在刀模图上标死,改一个数整条链都要重来。便携式测试仪安全箱源头工厂的刀模图因此附一张回弹补偿表,按密度与厚度给让量。
三、首件只认 3 只,5 项判据逐条过
首件做 3 只,不是做 1 只。第一只剖切,看腔壁厚度是否均匀;第二只装样机试装,反复开合 20 次;第三只留档,跟着承认表一起封存。三只出自同一次开腔,同一卷 EVA。
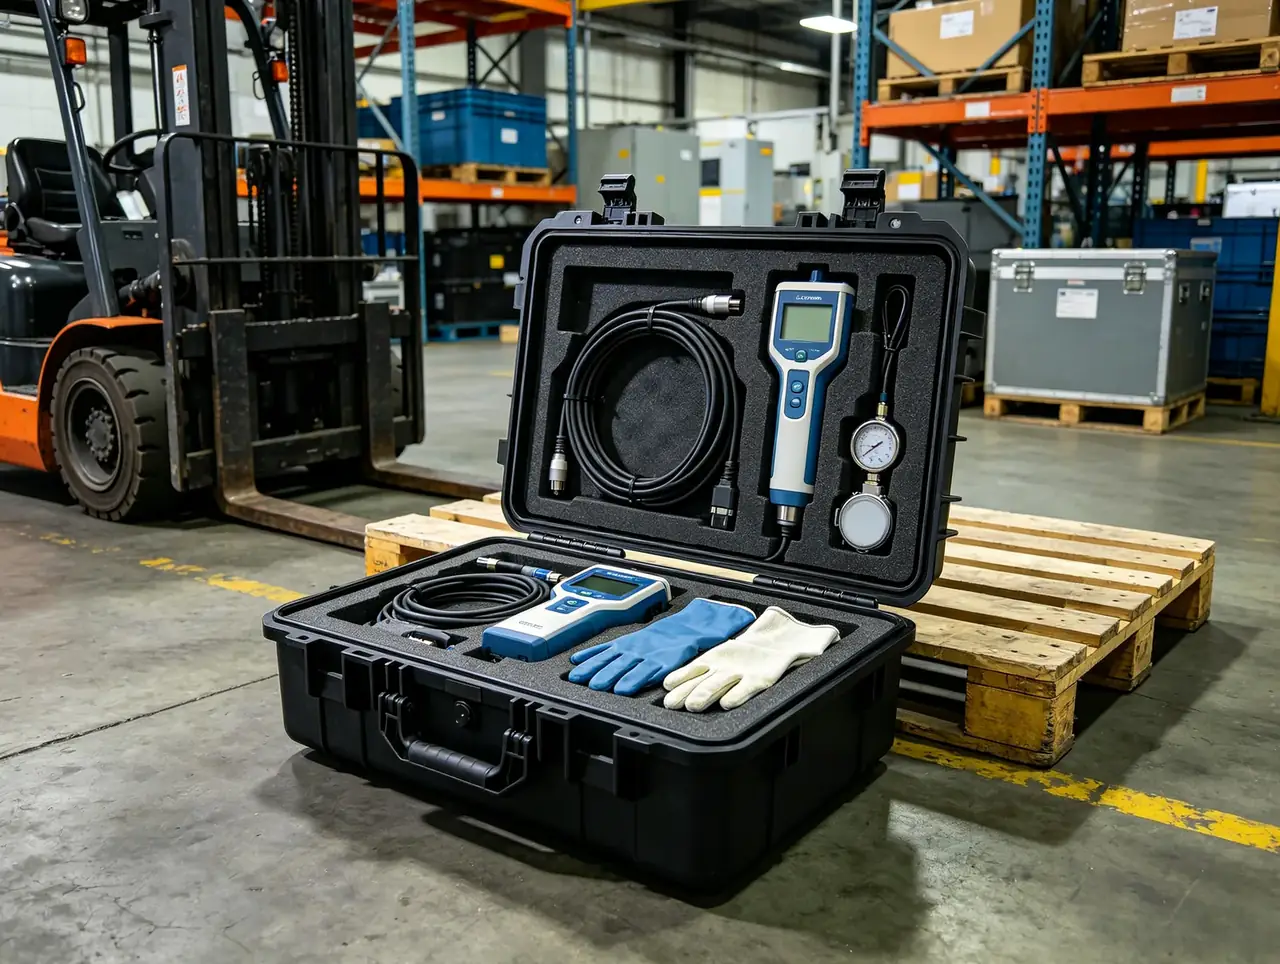
5 项判据里有 3 项是量出来的:内衬与箱体内腔贴合不超过 ±0.3 mm,格位单边间隙 0.5 mm,底厚 30 mm 允许 ±1 mm。剩下 2 项是试出来的:压缩永久变形不超过 8%,小批 50 只的返工率不超过 2%。
压缩永久变形是最容易被忽略的一项。EVA 在内衬里长期受压,24 h 之后厚度回弹不到 92%,格位就会越来越大,前三个月不明显,半年后样机在箱里就开始点头。
| 交付物 | 判定项 | 允许偏差 |
|---|---|---|
| EVA 内衬外形 | 与箱体内腔贴合 | ±0.3 mm |
| 格位 | 单边间隙 | 0.5 mm |
| 内衬底厚 | 厚度 | 30 mm ±1 mm |
| 内衬回弹 | 压缩永久变形 | ≤8% |
| 小批 50 只 | 返工率 | ≤2% |
承认不过的常见原因是格位斜度不够。CNC 直上直下切出来的腔壁是垂直的,样机带倒角的外壳进不去,腔壁要放 3° 到 5° 的斜度,这一项不在 5 项判据里,却最常返工,便携式测试仪安全箱源头工厂把它写进刀模图。
五项的判法要写在承认表上,不能只写合格两字。哪一项不过,改的是刀模还是换 EVA 卷料,走的路完全不同,返工率就在这一步分出来。承认表还要留一只剖切样,量产半年后出问题时,能凭着这只样回看当初的腔壁厚度。
四、小批 50 只与 25 天交期怎么接上
便携式测试仪安全箱源头工厂把小批定在 50 只,因为刀模一旦上机,前 50 只的尺寸波动最大,刀口毛边、腔壁斜度、贴合公差都要在这个量里收住。50 只里抽 10 只全尺寸复测,返工率压在 2% 以内,才允许转量产。
刀模费 1 200 元一副,按格位复杂度分档,超出 6 个格位另计。这笔钱在首件承认之后付,承认不过只收材料费,刀模重开不收第二次。
25 天交期的算法是 7 天打样加 3 天确认加 12 天量产加 3 天发运。12 天量产对应 500 只以内的小单,箱体与内衬同步走,超过 500 只每 300 只加 1 天,因为内衬裁切是单机作业,一天的产出就那么多。
50 只这一档还有个用处:验证包装。内衬装进箱体之后,整箱重量与重心都会变,跌落测试放在这一档做,比量产之后才发现便宜得多。
便携式测试仪安全箱源头工厂把 7 天打样与 25 天交期分两行报,客户容易以为打了样就占了产能。实际是打样与量产共用一台 CNC,排期要一起看,才不会在第 8 天发现刀模机被别的单占着。
结论
便携式测试仪安全箱源头工厂的内衬不是画出来的,是扫出来、开出来、试出来的。7 天里 3 天扫描与开腔,2 天试装,1 天承认。格位间隙 0.5 mm 这一个数,把内衬、箱体与样机三者的公差串在一起,谁松一环,读数就漂。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号