

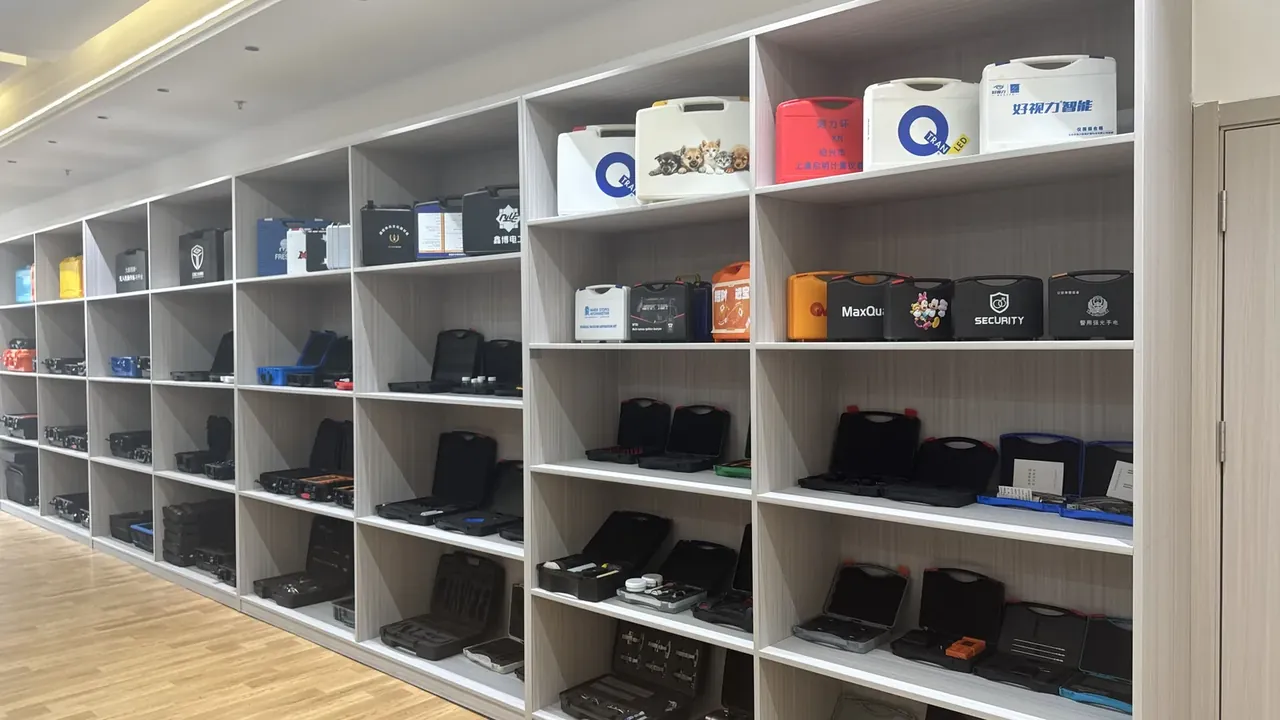
快速答案:防护箱样品周期分成两条路径:手板 CNC 加工 48 小时、6 天到手,3200 元一套含 3 只样件;模具样要等 T1 试模 22 天,再 5 天出件,850 元一只。串行走完 33 天,这 27 天的落差不是加工慢,是模具还没上机。
目录
- 防护箱样品周期差在哪:两条取件路径
- 手板 6 天:48 小时加工与 3 只样件
- T1 试模 22 天与模具样 5 天出件
- 精度 0.3 mm 的手板能验证什么
- 33 天怎么排:什么时候跳过手板
- FAQ
一、防护箱样品周期差在哪:两条取件路径
同一只箱子,手板 6 天到手,模具样要等 22 天试模,再加 5 天出件。等的不是加工,是钢——手板从一块板材上直接铣出来,模具样必须先有一副能上机的模具。
两条路径的起点一样,都是冻结的图纸;分岔发生在第二天:手板进 CNC 排产,模具进型腔与电极加工。
手板的料是现成的,板材库里常备 20 mm 与 30 mm 两种厚度,编程 4 小时就能上机。模具从设计定稿到型腔开粗之间还有一段排产等待,模架与电极要排在同一台机上,这段等待算在 22 天里,不占加工工时。
图纸冻结的含义要说清:尺寸、五金孔位、密封槽、分型线四项全部定稿,才叫冻结。前三项任何一项在冻结后再改,22 天就要重排,防护箱样品周期从 33 天变成 40 天。
防护箱样品周期的账拆成三笔最清楚:手板 6 天、T1 试模 22 天、模具样 5 天出件。三笔串行相加 33 天,这是新开模项目从图纸确认到拿到可测试样件的完整时间。
| 项目 | 手板 | 模具样 |
|---|---|---|
| 交付天数 | 6 天 | 27 天 |
| 单套成本 | 3200 元,含 3 只 | 850 元/只 |
| 精度 | ±0.3 mm | ±0.3 mm 以内 |
| 材料 | 板材或树脂块,非量产牌号 | 与量产同牌号 |
| 擅长 | 外观、装配、手感 | 壁厚、脱模、批量色差 |
按单只算,手板 1067 元,模具样 850 元,模具样反而便宜 217 元。差价不在工艺。模具样省掉了编程与装夹。它也省掉了 2 天表面处理。代价是前面那 22 天。这 22 天不为样件服务,只为模具服务。
二、手板 6 天:48 小时加工与 3 只样件
48 小时的加工排布基本固定:粗铣 12 小时、精铣 18 小时、钻孔攻丝 6 小时、去毛刺与倒角 12 小时。上下盖各一件,两件并行占一台机,所以 48 小时是两件的总时长。
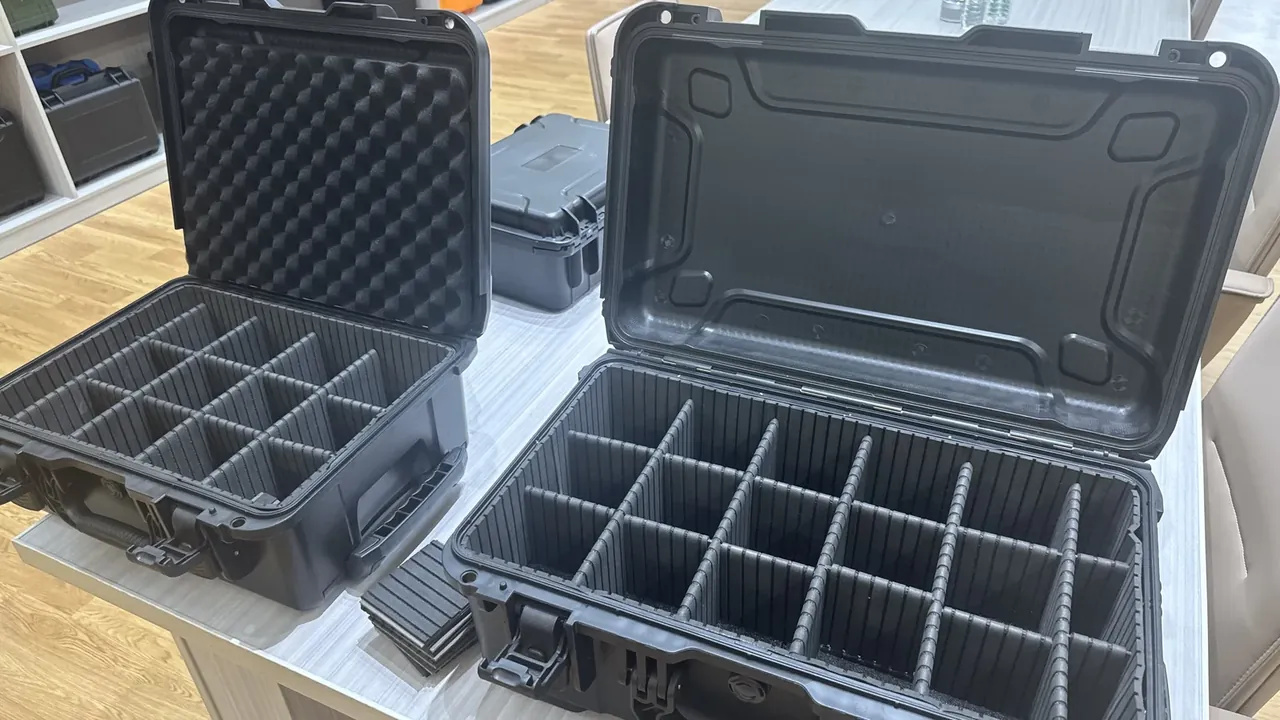
6 天 = 48 小时加工 + 2 天表面处理 + 1 天五金装配 + 1 天复检打包。表面处理那 2 天最常被砍,改成板材本色能省 1 天,但外观确认也就失去意义了。
3 只样件的分工是定死的:1 只做破坏性试装,1 只寄客户确认,1 只留样对照。少于 3 只,后面每次争议都要重做一轮,防护箱样品周期就从第 6 天退回起点。
排产顺序也影响这 6 天。手板车间按套排产,一套两件,插单会让整套往后挪 1 天;上下盖分批排反而多一次装夹,孔位精度掉到 0.4 mm。要 6 天到手,就得整套一起排。
精度 0.3 mm 的来源不是机床,是装配。三轴铣单件能到 0.05 mm,但手板由上盖、下壳、锁扣、铰链四个分体拼起来,孔位累积误差落在 0.3 mm 上下。
这个精度对装配够用:锁扣扣得上、铰链转得动、提手孔对得齐。对密封不够——密封槽宽公差通常收在 0.1 mm 级,手板铣出来的槽只能看形状与深度,气密判不了。
三、T1 试模 22 天与模具样 5 天出件
22 天拆成五段:模具设计 3 天、型腔加工 12 天、配模与抛光 4 天、T1 试模 1 天、试模后修模 2 天。五段串行,任一段延误都往 22 天后面加,不会互相吃掉。
T1 出件之后还有 5 天:外观确认 1 天、尺寸全检 1 天、装配试装 1 天、色板比对 1 天、修边包装 1 天。这 5 天最容易被漏算,按 22 天报出去,实际交付 27 天。
T1 当天一般只打 3 模。第 1 模看充填,第 2 模看尺寸,第 3 模留样。这 3 模决定了防护箱样品周期的后 5 天能不能按计划走,模数不够,5 天里就有 2 天在等件。
模具样 850 元一只的定价逻辑与手板不同:按只计,不含模具投入,打 10 只就是 8500 元。手板按套计,3200 元含 3 只,第 4 只起每只 600 元。
防护箱样品周期里真正压不动的是 T1 前的 19 天。设计 3 天与型腔粗加工可以叠一部分,型腔在图纸冻结第 1 天就能开粗,但电极要等 3D 定稿,这段等待没人能省。
四、精度 0.3 mm 的手板能验证什么
手板能验三件事:外观比例、装配关系、手感。外观看圆角走向与分型线位置是否顺眼;装配看锁扣咬合、铰链开到 180 度、提手孔位对齐;手感看开盖力与提手宽度是否硌手。
| 验证项 | 手板 | 模具样 |
|---|---|---|
| 外观比例与圆角 | 能 | 能 |
| 锁扣、铰链、提手孔位 | 能,±0.3 mm | 能 |
| 壁厚均匀性 | 不能,铣削壁厚由编程定 | 能 |
| 脱模斜度是否够 | 不能,手板没有模具 | 能 |
| 批量色差 | 不能,板材本色或后喷漆 | 能 |
| 密封槽气密 | 不能,槽宽差 0.1 mm 级 | 能 |
壁厚均匀性这一项最容易误判。CNC 是减材加工,标 3.2 mm 就铣 3.2 mm,全域一致;滚塑件靠粉料在模内壁堆积,同样标 3.2 mm,实测会在 2.7 到 3.6 mm 之间走。手板越准,越容易让人以为量产件也这么准。
脱模斜度同理。手板的斜面是铣出来的,1 度也能铣;真模具里 1 度可能拉花,通常要 2 度以上。手板确认过的外形,开模后照样可能因为斜度不够而改。
批量色差只能在模具样上判。手板要么是板材本色,要么后喷漆,色母在注塑或滚塑里的分散是另一回事,ΔE 要到量产第 2 批才看得清。
分型线的位置手板也看不出来。手板靠分体铣削再拼装,接缝落在设计指定的地方;模具的分型线由型腔结构决定,可能挪到侧面或底面。外观要按真实分型线重评一轮,防护箱样品周期就多出 5 天。
五、33 天怎么排:什么时候跳过手板
33 天有两种排法。串行:手板 6 天确认外观,再开模 22 天,再 5 天出模具样。并行:图纸冻结当天就开模,手板 6 天回来只做外观复核,第 7 天把修改点并进模具,防护箱样品周期从 33 天压到 27 天。
跳过手板有四条线。结构与上一代同平台,只改颜色或丝印。尺寸变动在 2 mm 以内,且不碰五金孔位。沿用老模具,只换镶件。交期短于 20 天。四条对上任意一条,就可以直接排 27 天。
不能跳的有四种:新开模、密封槽变动、五金孔位变动、客户要求实机试装。这四种任一项出现,6 天手板能换掉一次 22 天的返工,3200 元花得值。
还有一条隐性成本:手板 3 只做完,客户改一次外观,手板要重做一套,又是 3200 元与 6 天。模具样改一次只需修模 2 天,样件按 850 元一只补。改动次数超过 2 次,走模具样更省。
客户确认窗口按 3 天算。手板寄出到签字 3 天,模具样寄出到签字也是 3 天,两段都要留。防护箱样品周期报 33 天却不写这 3 天,等于把缓冲压在供应商自己身上。
结论
33 天的分解只有三段,防护箱样品周期的压缩空间全在排布,不在单价。把 6 天手板嵌进 22 天试模,总周期落到 27 天;串行则按 33 天报,报价单上要写清这两个数字。
| 阶段 | 天数 | 起算点 | 能否并行 |
|---|---|---|---|
| 手板加工与交付 | 6 | 图纸冻结 | 可,嵌入试模 |
| T1 试模 | 22 | 图纸冻结或手板确认 | 部分 |
| 模具样出件 | 5 | T1 合格 | 不可 |
| 串行合计 | 33 | 图纸冻结 | — |
判定线只有一条:改动是否触及型腔。只改颜色、丝印、包装,跳过手板,直接排 27 天;碰壁厚、密封槽、五金孔位、分型线任一项,先花 6 天做手板,用 3200 元换掉一次 22 天返工。这条线划在图纸冻结当天,晚一天决定,33 天就往后顺延一天。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号