

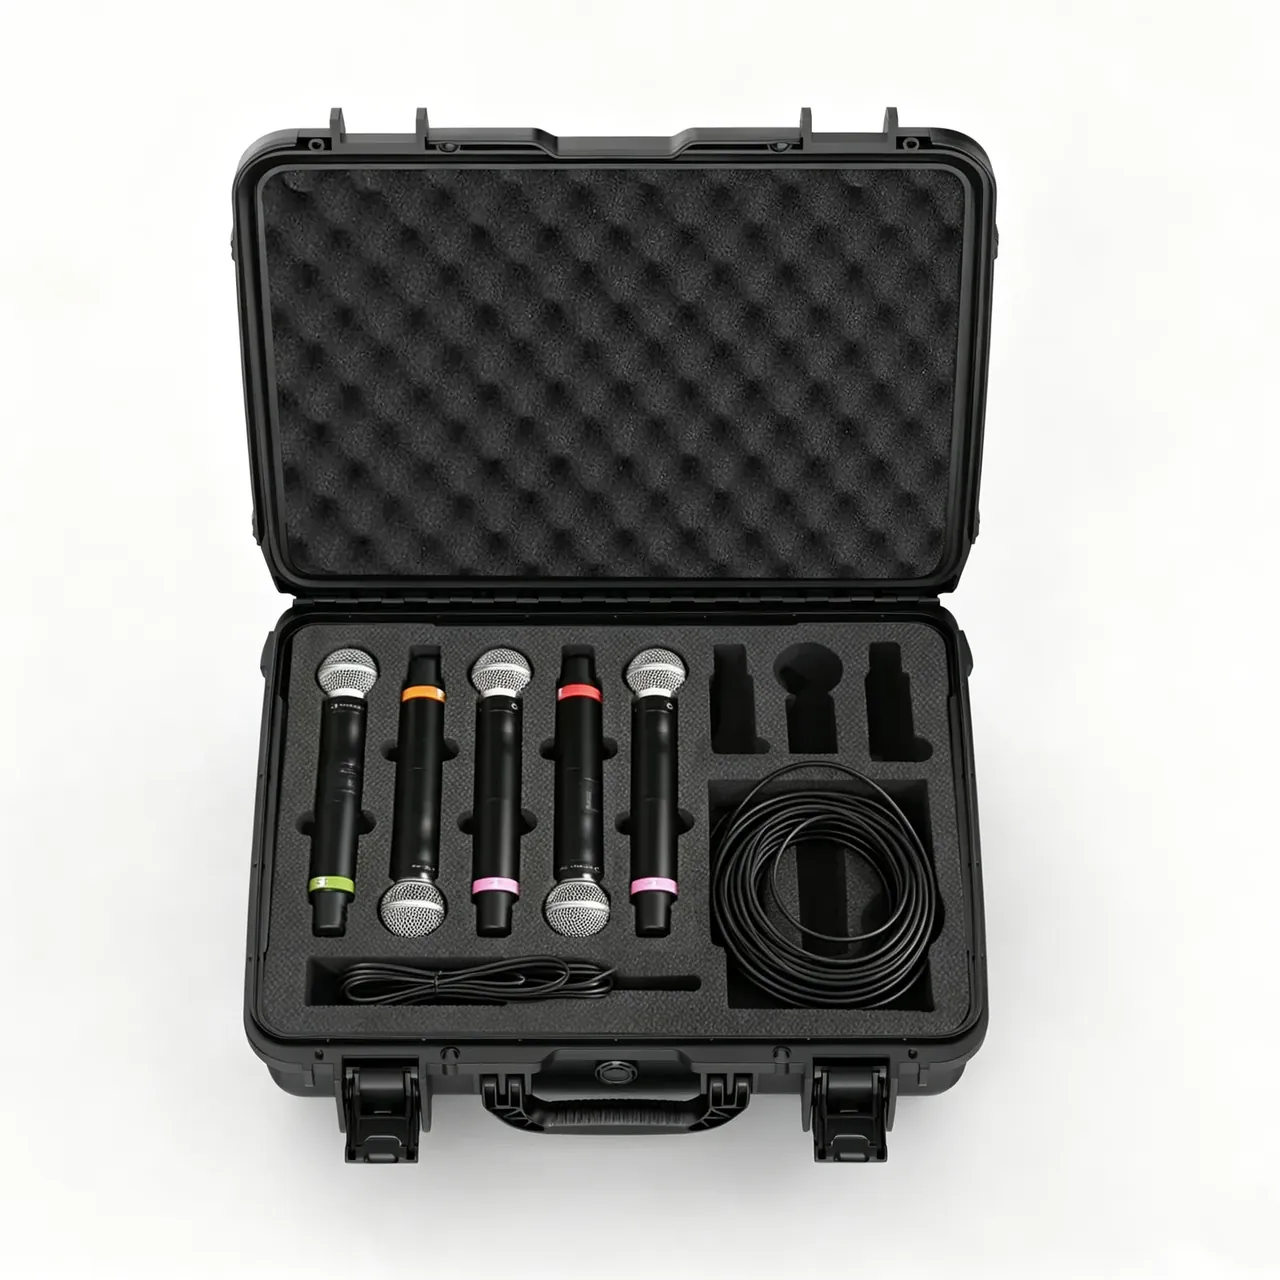
快速答案:防护箱OEM流程合计 68 天:图纸确认 5 天、开模 25 天、T1 试模 3 天、T2 改模 7 天、小批 200 只 8 天、量产 20 天。模具在机台上被加工与试出的只有 28 天,其余 40 天都在等签字、等评审、等排产。
目录
- 防护箱OEM流程的七个节点:68 天怎么排
- 图纸确认 5 天:冻结日定在第 5 天
- 开模 25 天与 T1 试模 3 天:第一件合格件从哪来
- T2 改模 7 天:量产前最后一次变更窗口
- 小批 200 只 8 天与量产 20 天
- 并行与串行:能压掉的 10 天在哪
- FAQ
一、防护箱OEM流程的七个节点:68 天怎么排
68 天不是七件事排成一列,而是六段时间加上七次交接。图纸确认 D1–D5 占 5 天,开模 D6–D30 占 25 天,T1 试模 D31–D33 占 3 天,T2 改模 D34–D40 占 7 天,小批 200 只 D41–D48 占 8 天,量产 D49–D68 占 20 天。
把天数按性质分一遍就清楚了:模具从钢材变成能试出合格件的工具,只用了 28 天,就是开模 25 天加 T1 的 3 天。剩下 40 天里,20 天在跑量产,另外 20 天分散在图纸、改模、小批与排产上。
这 20 天里真正在「等」的只有 12 天:等内部评审、等客户会签、等小批报告。等不是浪费,它是防护箱OEM流程里唯一能靠前置准备压缩的部分。
| 阶段 | 起止 | 天数 | 累计 |
|---|---|---|---|
| 图纸确认 | D1–D5 | 5 天 | 5 天 |
| 开模 | D6–D30 | 25 天 | 30 天 |
| T1 试模 | D31–D33 | 3 天 | 33 天 |
| T2 改模 | D34–D40 | 7 天 | 40 天 |
| 小批 200 只 | D41–D48 | 8 天 | 48 天 |
| 量产 | D49–D68 | 20 天 | 68 天 |
每个节点结束都要交一份能签字的东西:图纸是冻结单,开模是模具验收单,T1 是试模报告,T2 是样件确认书,小批是量产放行单。防护箱OEM流程出问题,九成不是做不出来,而是上一份单子没签就往下走。
二、图纸确认 5 天:冻结日定在第 5 天
5 天拆开是内部评审 2 天、客户会签 2 天、模流分析 1 天。第 5 天下午必须拿到冻结单,因为第 6 天钢料下料,晚一天整条链后移一天。
冻结的是四样东西:外形尺寸、壁厚、脱模角、分型线。这四项里任何一项在第 5 天之后改动,开模的 25 天要重排,防护箱OEM流程的 68 天立刻变成 70 天以上。
签字要两方各签一行。客户签「外观与装配」,工厂签「可制造性」。只签一行的合同,后面一定会在 T1 阶段吵一次,因为外观能过而模具做不出来,或者模具能做而外观对不上样板。
最常拖时间的是实物比对:客户拿一只旧样品要求颜色与手感一致,一来一回 2–3 天就过去了。把比对提前到 D1,用样板照片加色号先确认,能把这 3 天从关键路径上拿掉。
图纸冻结之后不是不能改,而是每次改动要走变更单,注明影响哪几个尺寸、要不要动模。防护箱OEM流程里最常见的返工,是冻结后又补了一条内衬槽的尺寸。
三、开模 25 天与 T1 试模 3 天:第一件合格件从哪来
25 天分三段:模架 12 天、型腔精加工 8 天、装配与配模 5 天。这三段是串行的,模架没到位,型腔加工只能等,所以钢材到货晚 3 天,整条链就后移 3 天,没有压缩空间。
T1 的 3 天按小时排:装机 4 h、连续试 30 模、首件全尺寸测量 1 天、出报告半天。30 模不是走过场,第 1 模与第 30 模的尺寸差要压到 0.2 mm 以内,压不住说明冷却不均,不用等到 T2。
T1 的交付物有三样:首件全尺寸报告、30 模的外观件、成型参数表。三样齐了才算这一步结束,只给一句「试出来了」不算交付。
T1 不合格的处理很干脆:回到改模,占用 T2 的 7 天。所以防护箱OEM流程的 68 天是个理想值,第一次试模就过关的项目大约占六成,其余四成要加 7 天。试模当天最好有人在机台边上,现场看一遍流动痕,比事后读十页报告更快。
四、T2 改模 7 天:量产前最后一次变更窗口
7 天拆开是拆模 1 天、修模 3 天、抛光 1 天、复测 1 天、试模 1 天。改模项 3 项以内按 7 天走,4–5 项要 10 天,超过 5 项建议重开 T1,因为改得越多,模具内部应力越难控制。
T2 结束签的是样件确认书,签完模具冻结。这是量产前最后一次能免费改结构的窗口,之后只接受不动模的变更:颜色、内衬、印刷、包装。
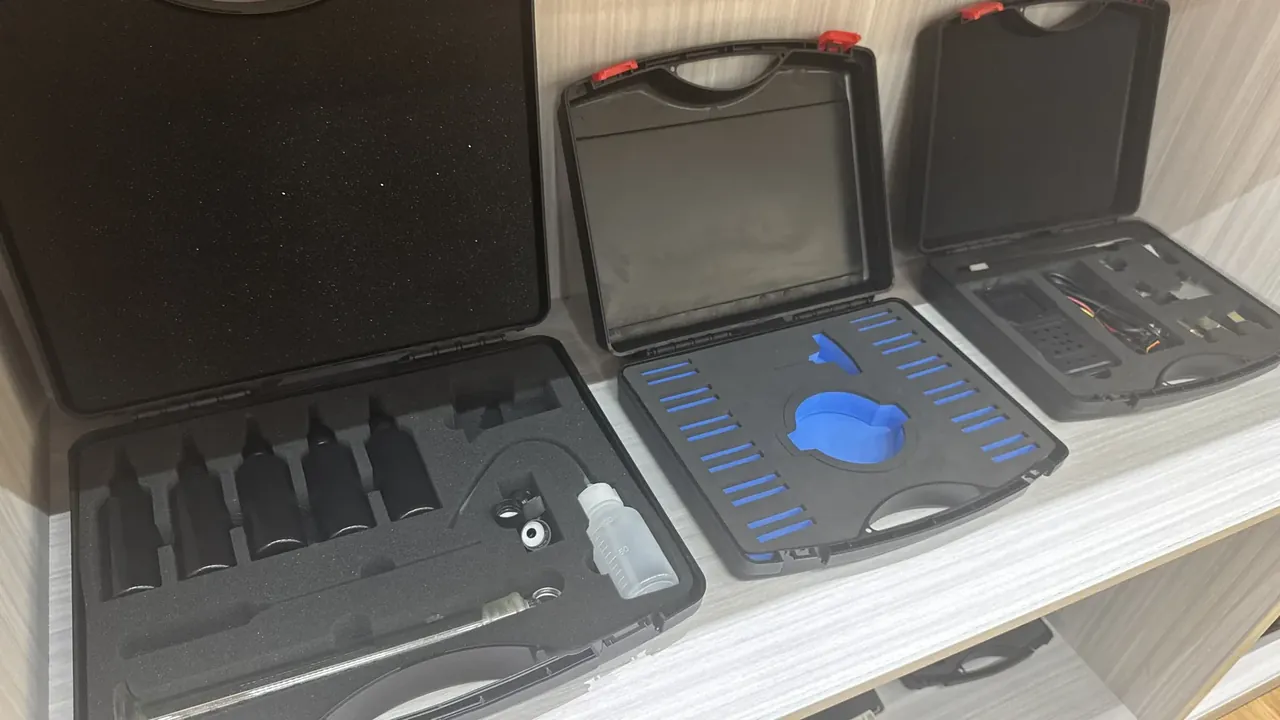
签字责任要分清楚:客户签「外观与配合」,工厂签「尺寸与成型窗口」。工厂那一行常被省略,省掉之后量产阶段出现缩痕、变形,责任就变成互相推。
T2 的复测不能只看关键尺寸,要按图纸全尺寸过一遍。防护箱OEM流程里最贵的一次返工,往往发生在 T2 只测了 5 个尺寸、量产才发现第 6 个尺寸超差的时候。
改模期间有一件事可以并行:内衬打样。泡棉切割不占用模具,T2 的 7 天里能顺手把内衬切出来试装。改模单上要写清改哪一处、由谁确认、复测哪几个尺寸,三项缺一项,模具就会在量产阶段再被拆一次。
五、小批 200 只 8 天与量产 20 天
200 只按 8 天出,等于 25 只一天,这个速度里含换色清机与首件确认。小批不是为了凑数量,而是让模具连续跑 8 天,看第 1 只与第 200 只的尺寸漂移是否还在 0.2 mm 以内。
小批期间要记录三组数据:成型周期、废品率、关键尺寸的首末件差。三组数据合格,量产才有依据;只凭 T2 的 30 模就放大到量产,风险全压在后段。
这 8 天要按天记。第 1 天跑前 25 只,逐只量关键尺寸。第 2 天到第 4 天看周期稳不稳。第 5 天换一次色,验证清机后的首件。第 6 天到第 7 天连续跑到 200 只。第 8 天出报告,把首末件差写进表格。
量产 20 天分三段:排产 3 天、注塑 12 天、后工序 5 天。注塑段的节拍按 2 min 一只估,12 天能跑多少只要在排期时算清,算不清就别急着把交期写进合同。后工序指修边、装内衬、装五金与贴标,这一段常被漏算,防护箱OEM流程的交付日期因此推迟一周的情况并不少见。
小批的签字是量产放行单,签完才排产。放行单上要写明三件事:允许的色差范围、内衬的装配间隙、包装方式。
六、并行与串行:能压掉的 10 天在哪
能并行的有三处:模架粗加工 12 天可以在图纸冻结前启动,前提是外形尺寸已定,省 4 天;小批排产可以与 T2 复测并行 2 天;彩盒与说明书印刷可以与量产并行 5 天。三处合起来省 11 天,把 68 天压到 57 天。
必须串行的也有四处:图纸冻结到开模、T1 到改模、T2 到小批、小批到量产。这四处任何一处提前,得到的不是速度,是一次报废。
并行的前提是信息已定,不是边做边改。模架提前开工的条件是外形尺寸锁定,如果连箱体外形还在讨论,提前开工只会做出一个要改的模架。
| 动作 | 关系 | 省下天数 | 前提 |
|---|---|---|---|
| 模架粗加工提前 | 与图纸确认并行 | 4 天 | 外形尺寸已锁定 |
| 小批排产提前 | 与 T2 复测并行 | 2 天 | 样件尺寸已复测通过 |
| 彩盒印刷 | 与量产并行 | 5 天 | 版面与条码已定 |
| 图纸冻结到开模 | 串行 | 0 | 无 |
| T2 到小批 | 串行 | 0 | 样件确认书已签 |
防护箱OEM流程的排期表如果只画一条直线,说明排期的人没做过并行;真正可执行的表上,至少有三段是叠在一起的。
结论
防护箱OEM流程的 68 天可以背下来:5 天图纸、25 天开模、3 天 T1、7 天 T2、8 天小批、20 天量产。真正要记住的不是这六个数字,而是它们之间的四道串行关:图纸冻结、T1 报告、样件确认书、量产放行单。四份文件签齐,68 天才成立;缺一份,后面每一段都要重来。
排期时先画出四处串行,再把模架、小批排产、包装印刷这三段叠上去,57 天是这么来的,不是靠催工厂。催出来的速度,最后都会在量产阶段以废品率的形式还回去。
最后一条:防护箱OEM流程的时间表要落到项目排期表上并由双方确认,写清每个节点的交付物与签字人,而不是只写一个总交期。总交期只写一行的项目,延期时没人说得清是哪一段慢的。下表可直接作为排期附件使用。
| 节点 | 天数 | 交付物 | 签字方 | 卡点 |
|---|---|---|---|---|
| 图纸确认 | 5 天 | 图纸冻结单 | 客户、工厂 | 实物比对拖 2–3 天 |
| 开模 | 25 天 | 模具验收单 | 工厂 | 钢材到货晚 3 天 |
| T1 试模 | 3 天 | 试模报告、首件尺寸 | 工厂 | 30 模尺寸漂移超 0.2 mm |
| T2 改模 | 7 天 | 样件确认书 | 客户、工厂 | 改模项超过 5 项 |
| 小批 200 只 | 8 天 | 小批报告 | 工厂 | 首末件差超 0.2 mm |
| 量产 | 20 天 | 量产放行单、出货检 | 客户、工厂 | 后工序漏排 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号