

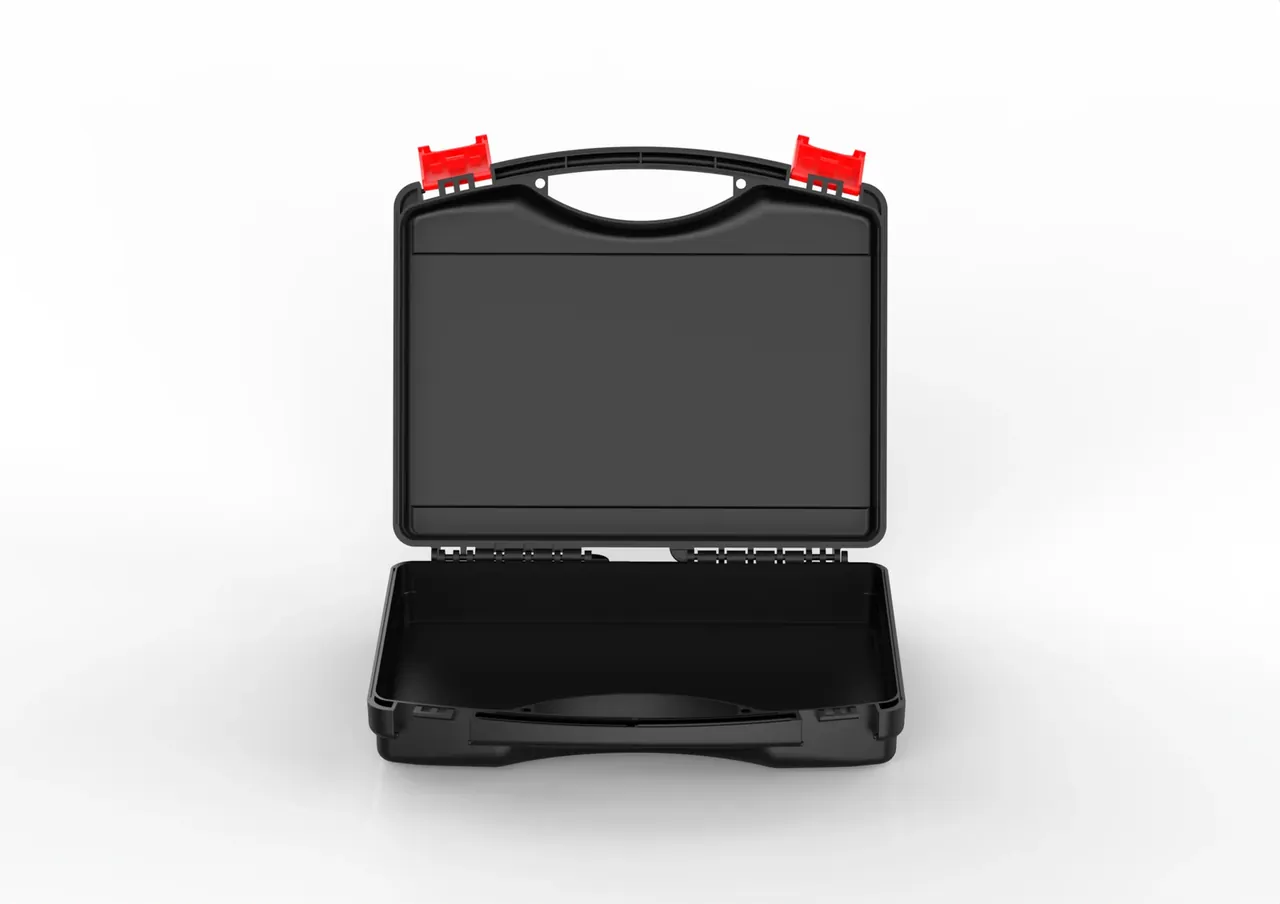
快速答案:打样到量产可以切成 T0 到 T45 十个节点,每个节点都配交付物与卡点判据;真正卡住排期的只有模具和五金件到货两条关键路径,把 45 天压到 32 天要付三项代价。
目录
- 打样到量产的 45 天:十个节点与交付物
- 关键路径只有两条:模具与五金件
- 压到 32 天:三个动作与一项备选
- 节点卡住时看什么:试模、封样与首件
- FAQ
一、打样到量产的 45 天:十个节点与交付物
打样到量产不是一条匀速的流水线,而是十个带交付物的检查点。T0 冻结需求,T3 确认图纸,T7 出首样,T12 完成修改,T18 模具完工,T22 试模,T26 封样,T30 量产投料,T40 完工,T45 验货出运。
天数不是平均切的。模具段独占 18 天,接近全程四成;五金件采购 12 天,靠前段并行吃掉;真正留给注塑的时间只有 10 天,两台机跑两个班。
| 节点 | 第几天 | 交付物 | 卡点判据 |
|---|---|---|---|
| T0 | 0 | 需求清单、目标价 | 内腔尺寸与承重写死 |
| T3 | 3 | 2D 图纸、3D 模型 | 拔模角不低于 1.5 度,壁厚均匀 |
| T7 | 7 | 首样 1 只 | 装配到位,重量偏差不超 3% |
| T12 | 12 | 修改单 | 改动点不超 5 处并签字 |
| T18 | 18 | 模具完工报告 | 型腔抛光,水路试压 0.6 MPa |
| T22 | 22 | 试模件 5 只 | 飞边、缩痕、尺寸三查 |
| T26 | 26 | 封样件 2 只 | 双方签字,留色板与称重记录 |
| T30 | 30 | 投料单 | 粒子牌号与批次登记在册 |
| T40 | 40 | 完工报告 | 首件检验加每 2 小时巡检 |
| T45 | 45 | 验货报告、装箱单 | AQL 2.5,抽 80 只 |
打样到量产的时间常被拉长,原因很少在注塑段。T12 之后又改图纸的,改一处卡扣就要重新放电,型腔返工 4 天,后面的节点整体顺延。
节点表的价值全在判据。判据写成形容词,节点就形同虚设;判据写成数字,谁都能在当天判完。T3 的拔模角、T18 的水路压力、T26 的封样件数量,这三处落成可测量的形式,后面七个节点才咬得住。
十个节点里,只有 T3、T18、T26 三处需要双方同时到场,其余七处按交付物验收即可。
排得再细的节点表也要留 3 天缓冲。缓冲放在 T40 与 T45 之间,不放两端,因为验货与装柜的变数最大。
二、关键路径只有两条:模具与五金件
排期表上能拖住整条线的只有两条:模具加工和五金件到货。模具用 718H 预硬钢,粗加工 6 天、精加工 3 天、电火花 5 天、抛光装配 4 天,合计 18 天,除非加开一台机床,否则一天都省不下来。
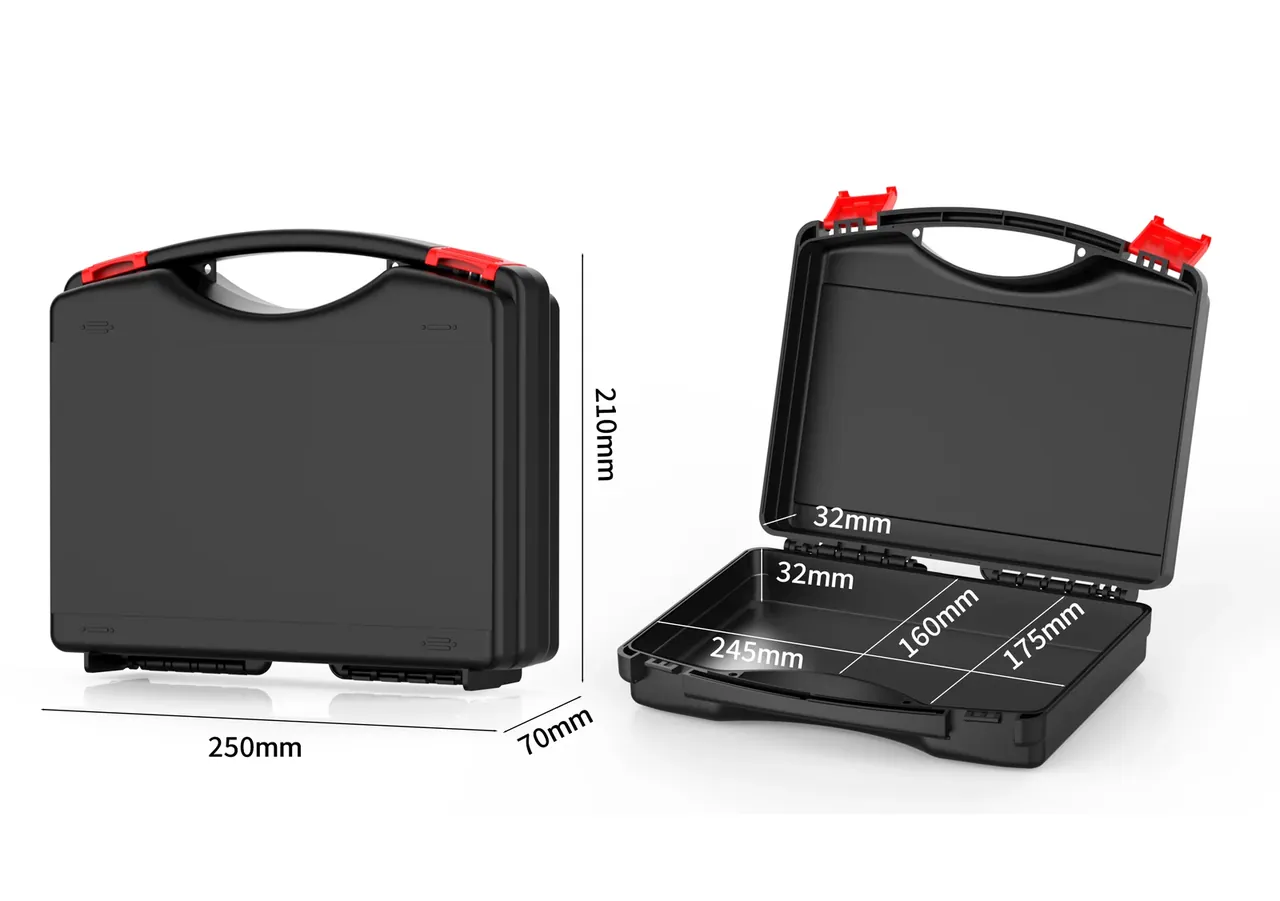
五金件是外来件。锁扣、铰链、气阀、脚垫四类,常规交期 12 天,碰上色差返工要 18 天。这类件必须在 T3 图纸确认当天就下单,晚一天,T22 试模就缺件,试模只能装配一半。
能并行的有四组:色母对色 5 天、包装印刷 7 天、说明书与标签 4 天、检具制作 6 天。它们不占关键路径,但漏掉任何一项,T40 完工时会卡在最后一道。
打样到量产的排期表要把 18 天模具和 12 天五金画在同一条时间轴上。两条线并排之后,T18 到 T22 之间会露出 4 天空档,那正是安排第二次试模的窗口。
五金件晚到的补救有顺序:先借同批成品件拆用,再调装配工序把缺口压后,最后才走空运,越往后越贵。
模具进度也不是等出来的。T6 看粗加工完成度,T12 看型腔放电,T16 看抛光,三次到厂或视频验进度,每次只看一道工序。
三、压到 32 天:三个动作与一项备选
45 天压到 32 天,省下的 13 天来自三个动作,每个动作都带账。
第一个是简易模并行验证。模具 T18 完工前,先用铝模出 3 只样件做装配与手感确认,省 5 天,代价是 8000 元铝模费和一次重复的尺寸确认。
第二个是定金锁机台。T26 封样前把量产档期订下来,注塑排产不等封样签字,省 4 天;代价是封样若有改动,先做的 200 只只能报废。
第三个是五金件空运。12 天海运改 4 天空运,省 4 天,代价是每套多 3.8 元,2000 只就是 7600 元。
第四个动作是三班倒。注塑段从两班改成三班,3 天能补回来,代价是人工上浮 20%,夜班的外观漏检率约为白班的 1.8 倍。
| 手段 | 省下天数 | 增加成本 | 主要风险 |
|---|---|---|---|
| 铝模并行验证 | 5 | 8000 元 | 尺寸需二次确认 |
| 定金锁机台 | 4 | 无 | 改模后报废 200 只 |
| 五金空运 | 4 | 3.8 元/套 | 到货仍可能色差 |
| 三班倒 | 3 | 人工上浮 20% | 夜班外观漏检 |
压时间不能连检验一起压。抽检从 AQL 1.5 放到 2.5,漏检率会从 1.2% 升到 2.4%,省下的 3 天可能赔在一批退货上。
四、节点卡住时看什么:试模、封样与首件
打样到量产的四个卡点里,封样最容易被跳过。封样件要签 2 只,一只留厂、一只随货,签的时候把色板、单只重量、锁扣手感一起定下来,后面所有争议都以它为准。
试模看三样:飞边、缩痕、尺寸。飞边超过 0.15 毫米,说明锁模力不足或分型面已经磨损;缩痕出现在加强筋背面,多半是保压时间短了 2 秒;尺寸首件测 5 个点,公差控制在 ±0.3 毫米。试模件要编号留档,5 只分别对应不同模温。第二次试模只改一处参数,改两处就分不清是哪一处起的作用。到第三次仍不合格,要停下来查模具,而不是继续调机。
首件确认要在 T30 投料后 24 小时内做完。报告含 12 项:内腔长宽深、外形长宽高、5 点壁厚、单只重量、锁扣扣合力、气密压降。少一项,量产就带着一个未知数往前走。
气密这一项最常被省。压降法测 30 秒,从 20 kPa 降到 18 kPa 以内算通过;不做这一项,箱子到客户手上才发现密封条压不实,返工要整批拆包装。
封样之后还有回头路。T26 到 T30 之间若临时改色,色母对色要重做,5 天重新计入排期,T40 的完工日跟着挪。
打样到量产的判据要写在合同附件里,而不是留在跟单员的聊天记录里。
结论
把打样到量产拆成十个节点,每个节点写清交付物与判据,45 天就不再是一句笼统的承诺。判断供应商能不能守住排期,只看两件事:模具与五金件是否在 T3 就锁定,封样件是否在 T26 签完两只。这两件做到,32 天到 45 天是可预期的区间;做不到,任何天数承诺都只是口头。节点表贴在墙上没有用,写进合同附件的第三条、并约定每个节点的顺延责任方,判据才有约束力,否则排期只是愿望。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号