

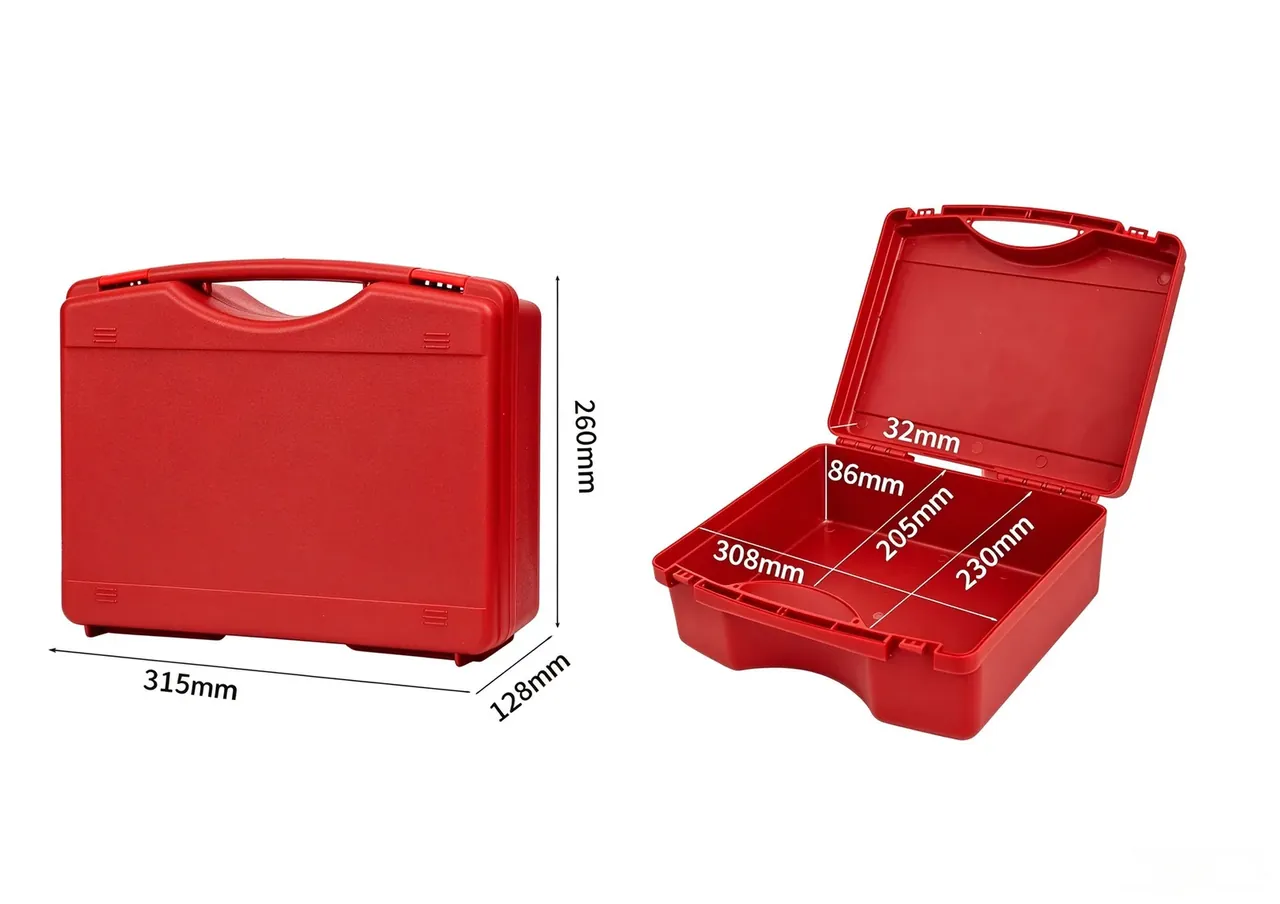
快速答案:工艺文件在箱体车间分成两本:SOP 写清楚这道工序按什么顺序、什么参数、用什么工具做,SIP 写清楚做完拿什么检、多久检一次、判到哪一档算合格,两本各挂一个责任岗,缺一本现场就各自解释。SOP 2 到 4 页,SIP 1 到 2 页,改动走同一张变更单,旧版当天回收。
目录
- 工艺文件分成两本:一本管怎么做,一本管怎么判
- 同一道工序的对应关系:保压对着重量与飞边
- 篇幅与责任岗:2 到 4 页与 1 到 2 页
- 修订的三级触发与 A0、A1 版本号
- 受控发放 3 处与 24 小时换版
- FAQ
一、工艺文件分成两本:一本管怎么做,一本管怎么判
车间里最常见的错,是把两本并成一本。并起来以后,前半页讲怎么开机,后半页讲怎么判合格,操作者翻到中间就混乱:究竟是我判,还是检验判?一旦出了争议,谁也说不清该看哪一段。
SOP 回答三件事:顺序、参数、工具。SIP 回答四件事:检验项、频次、判定、记录。前者写给做的人,后者写给判的人,两本的责任岗不同,签字的人也不同。
| 文件 | 回答的问题 | 内容 | 责任岗 | 篇幅 |
|---|---|---|---|---|
| SOP(注塑) | 这一步怎么做 | 顺序、压力与时间、工装与量具 | 工艺 | 3 页 |
| SIP(注塑) | 做完怎么判 | 9 项检验、2 小时一次、判定档 | 品质 | 2 页 |
| SOP(包装) | 这一步怎么做 | 套袋顺序、标签位置、码放层数 | 工艺 | 2 页 |
| SIP(包装) | 做完怎么判 | 标签 3 项、抽 5 箱、判定档 | 品质 | 1 页 |
一只标准箱体走 6 道工序,两本合计 12 份文件,全部页数压在 30 页以内。文件数多不是问题,问题是同一道工序的两本对不上:SOP 写保压 6.5 秒,SIP 却按 8 秒的件判,这一批就白做。
两本分开写还有个实用理由:工艺文件的阅读场景不同。SOP 立在机台边,字要大、图要多,一页放 2 张示意图;SIP 摆在检验台上,格子要密、栏位要窄,一页塞得下 9 项。硬塞进一本,机台边看不清,检验台上又翻不到。
二、同一道工序的对应关系:保压对着重量与飞边
保压时间写在 SOP 里,是动作;重量与飞边写在 SIP 里,是结果。工艺文件要做的事,就是把这两头接上,否则两份各自成立、合起来失效。
以注塑为例:SOP 规定保压 6.5 秒、冷却 24 秒、模温 45 ℃。SIP 就检单件重量 2.45 kg 偏差 ±1.5%、分型面飞边不超过 0.15 mm。每 2 小时抽 5 只。保压不足,重量先掉;冷却不够,飞边先起。检验项选对了,SOP 里的参数才有落点。
反过来也成立。SIP 判出连续 5 只超重,工艺回看 SOP 的第一件事不是改判定,而是查保压与背压有没有被班组改过。这条回看路径要写在两份文件的页脚,写清楚找谁、多久答复。
对应关系不是一一映射。保压掉 0.5 秒,重量可能只掉 8 g,还在 ±1.5% 之内,但飞边已经起来;所以 SIP 必须同时挂重量与飞边两个检验项,缺一个就漏一种失效。工艺文件在写检验项时,先问一句:这个参数坏掉,第一个看得见的症状是什么。
有些项天生只能由 SIP 管:外观色差、锁扣开合力、标签位置。这些在 SOP 里写不出动作,只能写「装完自检」,具体怎么判交给 SIP。
三、篇幅与责任岗:2 到 4 页与 1 到 2 页
SOP 长得像操作手册就没人读,SIP 长得像检验规范就没人填。给两本定页数上限,比定格式更有效:SOP 2 到 4 页,SIP 1 到 2 页,超页就说明这一份管了两道工序。
责任岗按判与被判分开。SOP 由工艺编写、生产签收;SIP 由品质编写、工艺会签。签收的人要能复述关键参数,复述不出来就退回改,不靠会议纪要过关。
SIP 的检验项控制在 9 项以内,记录栏 5 列:日期、批号、实测、判定、签名。列多了,检验员就只填能填的,剩下的空着,最后变成一张看不清的记录。
两个责任岗的边界要写在封面:SOP 里出现「判定合格」四个字,就是越界;SIP 里出现「先保压再冷却」这类动作句,也是越界。工艺文件一旦互相越界,现场就会拿错本来争论,最后谁也不认。
四、修订的三级触发与 A0、A1 版本号
改动不能靠口头传。触发源分三级:工艺参数变、材料牌号变、设备或模具变,三级都走同一张变更单,只是审批人不同。
| 触发源 | 先改哪本 | 换版时限 | 会签 |
|---|---|---|---|
| 工艺参数变更 | SOP 先行,SIP 跟改 | 24 小时 | 工艺与品质 |
| 材料牌号变更 | 两本同时改 | 24 小时 | 工艺、品质、采购 |
| 设备或模具变更 | SIP 先改判定项 | 72 小时 | 品质与设备 |
| 客户图纸变更 | 两本按图重出 | 5 个工作日 | 三方加客户代表 |
版本号用 A0 起步,第一次改动升 A1,同一版内的小修用 A1.1。变更单 1 张随版走,写清改哪一行、谁提出、验证了哪 3 只样件。没有验证样件的改动不进版本。
变更单固定 5 项内容:改动行号、改动前后值、提出人、验证样件编号、生效日期。五项缺一项,工艺文件就不进版本,退回重填。填单的人不必多,签字的必须到齐。
改完要回头核一次对应关系:SOP 里被改掉的那一行,SIP 里有没有跟着动。这一核对只用 10 分钟,却能拦住大部分「文件改了、判定没改」的事故。
五、受控发放 3 处与 24 小时换版
工艺文件的受控发放只有 3 个位置:机台、检验台、档案。机台放 SOP,检验台放 SIP,档案两本都放,电子受控目录留 1 份 PDF 备查。多印的地方就是失控的地方。
| 发放点 | 放哪本 | 换版动作 |
|---|---|---|
| 机台看板 | SOP 现行版 | 旧版当场撕下交回 |
| 检验台 | SIP 现行版 | 换页不换夹,盖新版章 |
| 档案柜 | 两本各 1 份 | 旧版盖作废章,存 3 年 |
| 电子受控目录 | PDF 只读 | 旧版移入历史文件夹 |
换版时限 24 小时,旧版回收率按 100% 考核。回收不齐就说明有复印件在外流通,这时先查复印件从哪儿出的,而不是罚现场。
换版当天做一次抽查:随机问 3 名操作者现行版本的版本号,答不上来的,说明新件还没上机台。这一步比贴通知有效,也比开会有效。
SIP 的抽检频次 2 小时一次,SOP 的培训 30 分钟一份。两份工艺文件都保存 3 年,每 12 个月复核一次,复核只回答一个问题:这一行还和现场一致吗。
结论
工艺文件的价值不在写得多细,而在两本能不能对上:SOP 管顺序、参数与工具,SIP 管检验项、频次、判定与记录,一道工序各 1 份,2 到 4 页对 1 到 2 页,改一次走一张变更单、24 小时内换版、旧版回收 100%。把这几个数守住,SOP 与 SIP 才会互相咬合,而不是各写各的。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号