

快速答案:箱体产能核实只需乘一遍周期:8 台 250 t 机台里排到本款的只有 1 台,85 s 一模、日 22 h、月 26 天算得 2.4 万只,供方却承诺 3 万只,差额来自把机台数当成模具数、把设备效率当成满负荷运转。承诺 3 万只的算法里,藏了两个不会写在报价单上的假设。
目录
- 箱体产能核实的算式起点
- 把 85 秒折成月产能
- OEE 折算与稼动率
- 排产表与在产订单的交叉核对
- 试单三批的爬坡曲线
- FAQ
一、箱体产能核实的算式起点
把 8 台机器的周期乘一遍,承诺的 3 万只只算得出 2.4 万只。算式本身很简单:3600 除以 85 秒得 42 模每小时,乘 22 h 得 924 只每天,乘 26 天得 24,024 只每月。这个数字与 3 万只之间差 5,976 只,占承诺量的 20%。
差额的第一层来自机台归属。8 台 250 t 是厂里这类机台的总数,不等于能排给本款的数量。本款只有 1 副单腔模,一副模只能挂 1 台机,其余 7 台在跑别的箱子。
第二层来自工时假设。3 万只反推需要 1.25 台满负荷机台,或者 1 台机每天跑 25 h,后者在物理上不存在。
箱体产能核实的规矩是先固定分母,再谈分子。分母是「排给本款的机台数 × 有效工时」,分子才是模数与良品数。分母错了,后面的乘除都白算。
现场核对的第一步不是看机台,是看三张表:设备台账、排产表、订单清单。台账证明机台存在,排产表证明机台排给谁,订单清单证明还有多少只要做。三张表齐了,箱体产能核实才有分母;只给台账、不给排产表,说明可供分配的机台数还没定。
二、把 85 秒折成月产能
85 s 一模的拆法是:合模 3.1 s、注射 4.4 s、保压 9.2 s、冷却 52.7 s、开模 2.5 s、取件 9.4 s、辅助等待 3.7 s。七段相加正好 85.0 s,其中冷却占 62%,取件占 11%。这两段决定了 85 s 能不能往下压。
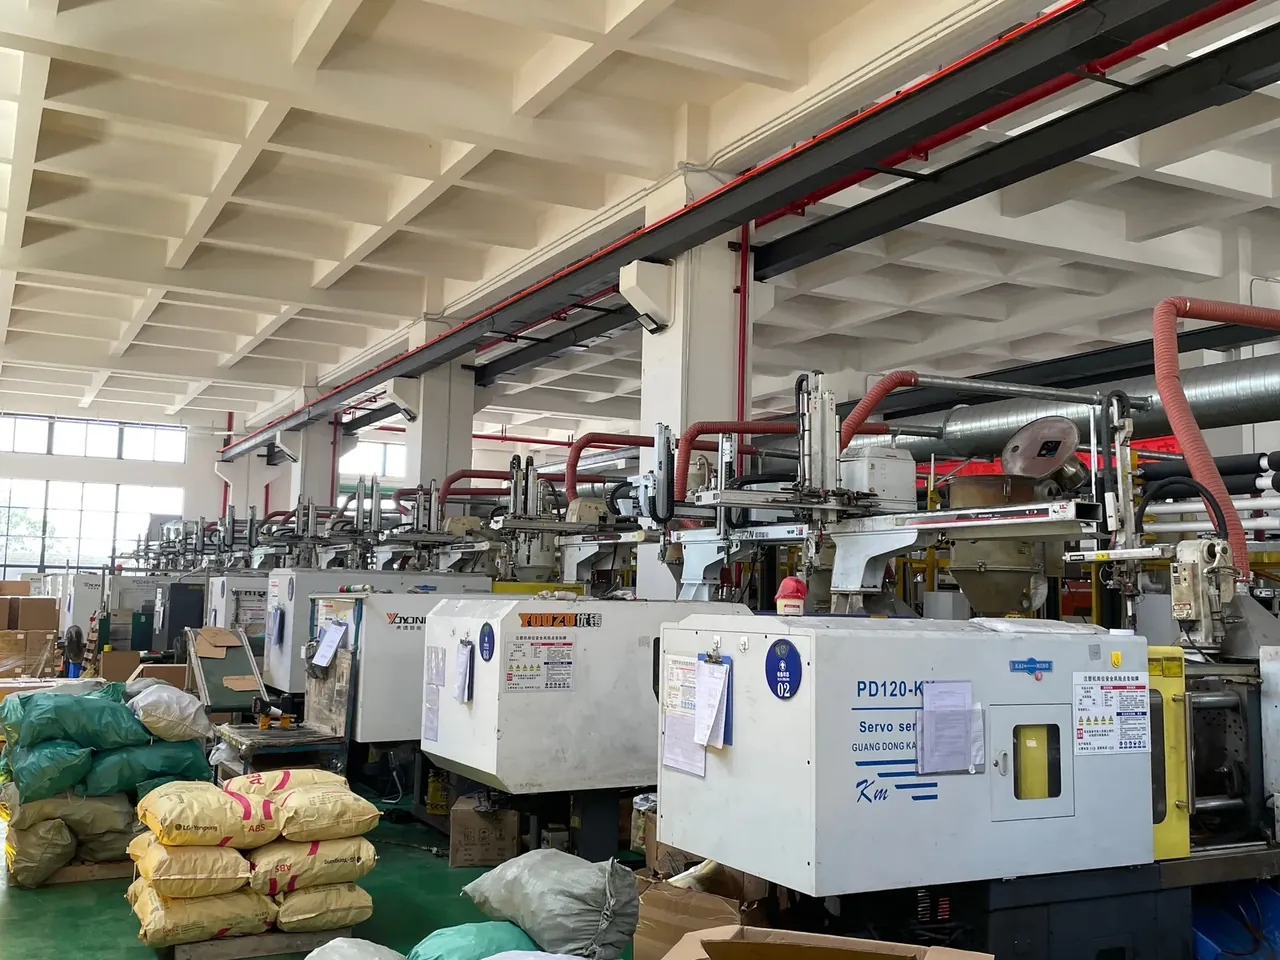
24 h 不是 22 h。扣掉交接班 1.0 h、点检与首件确认 0.5 h、清机换料 0.5 h,剩下的 22 h 才是能出箱体的时间。这 3 项在报价单里通常不出现,在现场的排产表上却是固定项。
| 算式环节 | 取值 | 计算 | 结果 |
|---|---|---|---|
| 排产机台 | 1 台 250 t,单腔模 1 副 | — | 1 台 |
| 小时模数 | 周期 85 s | 3600 ÷ 85 | 42 模/h |
| 日产出 | 有效工时 22 h | 42 × 22 | 924 只 |
| 月产出 | 26 天 | 924 × 26 | 24,024 只 |
| 折算 OEE | 72% | 24,024 × 0.72 | 17,297 只 |
| 承诺量 | 供方口头与合同一致 | — | 30,000 只 |
| 算术缺口 | — | 30,000 − 24,024 | 5,976 只 |
单件重量 1.85 kg,一模一只,按 24,024 只每月算,月耗料 44.4 t。原料仓的货位与干燥机的容量要能跟上这个数,否则算出来的产能会卡在烘料上。
85 s 里能动的只有冷却 52.7 s 与取件 9.4 s。冷却靠水路与模温,取件靠机械手路径。把取件从 9.4 s 压到 6.0 s,一模省 3.4 s,日产出从 924 只涨到 962 只,月产出多 988 只。这是现场唯一能在两周内落地的一段。
节拍还与箱体尺寸绑在一起。480 mm × 380 mm × 210 mm 的箱体在 250 t 机台上跑到 85 s;换成 560 mm × 440 mm × 250 mm,投影面积大 34%,冷却要加到 61 s,一模变成 94 s,日产出掉到 843 只。同一条线换一个规格,产能表就得重算,这是箱体产能核实里最常被忽略的一层。
三、OEE 折算与稼动率
OEE 不是一个数字,是三项相乘:时间开动率 88%、性能开动率 90%、良品率 91%,乘出来 72.1%。只报一个 72% 的供方,等于把三个可核查的量揉成一个不可核查的数。
时间开动率 88% 对应 22 h 里停 2.6 h。停机理由要列出来:换模 3 次每月、每次 2.5 h,摊到每天 0.29 h;故障与调机 1.2 h;其余是等料与等模温。
性能开动率 90% 对应实际节拍 94 s。标称 85 s 是空模循环加满射的理想值,实际每一模都要多出取件等待与开合模缓冲,跑到 94 s 是常态。用 85 s 算产能,等于把性能开动率当成 100%。
良品率 91% 来自调机废品与首批缩水。箱体壁厚 3.0 mm,开机前 40 模的尺寸波动最大,这段通常按废品计。
三项分开看,才能谈改进。良品率从 91% 提到 96%,OEE 变成 76%,月产出从 17,297 只涨到 18,265 只,多 968 只,这一项靠调机与首件确认就能做到。性能从 90% 提到 95%,月产出多 960 只,要靠改机械手路径。
箱体产能核实的现场问法只有一句:这三项各是多少,上个月的实际值写在哪张表上。答不出分项,72% 就只是个形容词。
稼动率还要按班次分开看。两班倒的厂,夜班少 1 个人,取件等待多 2 s,性能开动率从 90% 掉到 86%,OEE 跟着掉到 68.8%。合同写 24 h 连续生产的,箱体产能核实的夜班值要单独列一行。
四、排产表与在产订单的交叉核对
排产表要三份一起看:未来 6 个月的机台排产、在产订单清单、机台负荷表。三份对不上是常态,因为排产表按理想节拍排,订单表按客户要求排,负荷表按维修计划排。
核对方法是把剩余订单量除以单台日产出,得占用天数,再与承诺交期比。8 台机台逐个过一遍,能插单的通常不超过 2 台。
| 机台 | 吨位 | 当前订单 | 剩余数量(只) | 占用天数 | 可否插单 |
|---|---|---|---|---|---|
| 01 | 250 t | 电控箱体 | 9,600 | 11 | 否 |
| 02 | 250 t | 电控箱体 | 7,400 | 8 | 否 |
| 03 | 250 t | 军警箱 | 18,000 | 20 | 否 |
| 04 | 250 t | 周转箱 | 4,200 | 5 | 否 |
| 05 | 250 t | 空闲 | 0 | 0 | 可 |
| 06 | 250 t | 维修停机 | 0 | 0 | 不可 |
| 07 | 160 t | 箱体配件 | 12,000 | 15 | 吨位不足 |
| 08 | 400 t | 大型箱 | 6,800 | 9 | 否 |
这张表里真正的结论是:250 t 有 6 台,空闲 1 台,维修 1 台,4 台被长单占满。所谓 8 台产能,能落的只有 1 台,与第一节的算法一致。
还要看模具。一副模挂一台机,第二台机要开机就得有第二副模。问产能时顺带问一句模具几副,答案往往比机台数更能说明问题。
交叉核对常抓到两个问题:同一批订单在两张表里各算一次,剩余数量虚高 30%;维修机台被算成可用机台,占用天数写成 0。前者让产能看着紧,后者让产能看着松,两种错都会把箱体产能核实的结论带偏一个方向。
五、试单三批的爬坡曲线
试单要分三批,不能一次下满。第一批 400 只,目的是把模具与工艺跑通;第二批 900 只,看节拍能不能稳;第三批 2,000 只,才是接近量产的样本。
| 批次 | 数量(只) | 日产出(只) | OEE | 不良率 | 现场情况 |
|---|---|---|---|---|---|
| 第 1 批 | 400 | 471 | 51% | 6.8% | 调机与试模占 3 天 |
| 第 2 批 | 900 | 582 | 63% | 4.1% | 换模 1 次,节拍回稳 |
| 第 3 批 | 2,000 | 656 | 71% | 2.3% | 连续 5 天无停机 |
爬坡曲线在第二批到第三批之间最陡:OEE 从 63% 到 71%,日产出从 582 只到 656 只,涨 12.7%。第三批之后曲线趋平,说明设备与工艺已经到稳态。
试单期间每天记三件事:一模实际秒数、当班良品数、停机分钟。三条曲线一起画,节拍先稳、良品率后稳、停机最后稳。只看良品数会误判,因为废品返工后再计数,数字好看,返工工时却没有记录。
第一批的 471 只不能拿来算产能,那是调机期的产出。把第一批的 OEE 51% 写进合同,等于给自己留了 1 万只的缺口;把第三批的 71% 写进去,才是可执行的基线。
箱体产能核实的收口动作是拿第三批的日产出乘 26 天,得 17,056 只每月,与第二节的 17,297 只相差 1.4%,两条路互相印证,这个数才敢写进采购合同。
结论
箱体产能核实的结论只能落在算式上,落在口头承诺上就会变成交期事故。把 8 台 250 t 摊开看,能挂本款单腔模的只有 1 台:3600 ÷ 85 s 得 42 模每小时,乘 22 h 得 924 只每天,乘 26 天得 24,024 只每月,再乘 OEE 72% 落到 17,297 只。承诺的 3 万只对应 1.25 台满负荷机台,多出来的 5,976 只既没有机台也没有模具支撑,这一条必须在签字前问清。落地动作按四步走:先要未来 6 个月的排产表与在产订单清单,把 8 台机的占用天数算出来;再要 OEE 的三项分项与上月实际值;然后用 3 批试单看爬坡,取第三批的日产出;最后把日产出乘 26 天写进合同,并注明 OEE 低于 68% 时的补偿条款。这四步做完,产能就不再是一个形容词,而是一张可以对账的表。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号