

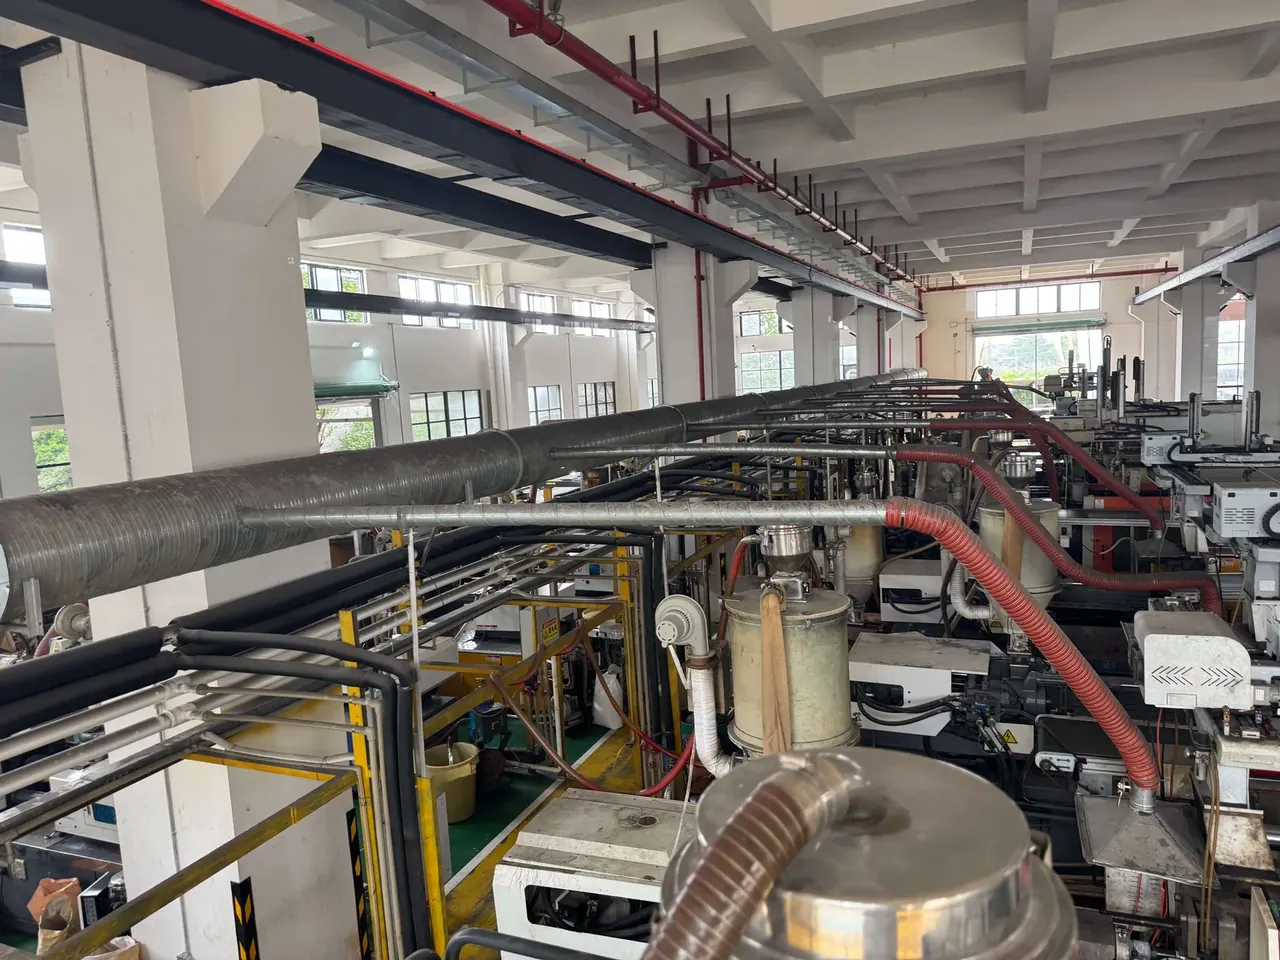
快速答案:耐磨耐压军用滚塑/注塑箱把 1.2 m 六面跌落后角部不裂、箱口平面度 ≤0.6 mm 和 3 层堆码 24 h 箱盖挠度 ≤1.8 mm 并列写进同一张验收判据表,滚塑与注塑两种工艺的分野主要落在壁厚分布与角部熔接痕这两项上。滚塑靠模具回转让粉料逐层附着,角部自然增厚,注塑靠熔体充模,浇口附近的取向与熔接痕会改变局部收缩。下文按壁厚测点、跌落方位与挠度取值三张表逐项拆开,供方报值时须同时给出工艺与测点位置。
目录
- 耐磨耐压军用滚塑/注塑箱的壁厚分布与工艺取舍
- 角部熔接痕与浇口位置
- 六面跌落后的箱口平面度
- 堆码载荷下的箱盖挠度
- 批量壁厚抽检判废线
- FAQ
一、耐磨耐压军用滚塑/注塑箱的壁厚分布与工艺取舍
耐磨耐压军用滚塑/注塑箱的外径定在 640×460×280 mm,内腔 570×395×210 mm,标称壁厚 4.2 mm,空箱 7.2 kg、装载 15 kg。这两组尺寸把箱壁留给结构的余量限定得很紧,滚塑与注塑在同一副轮廓上给出的壁厚分布并不相同,选工艺前先要确定测点在哪里量。
耐磨耐压军用滚塑/注塑箱走滚塑路线时,粉料靠双轴回转逐层附着,转角积料、大平面偏薄,壁厚公差按 ±0.6 mm 验收。注塑一次充满型腔,壁面由模具间隙定死,均一性更好,浇口与流道末端却留下取向差异。
取舍不只看均值。耐磨耐压军用滚塑/注塑箱要在 −25 ℃ 至 60 ℃ 内保持箱口不变形,低温下薄平面先收缩,高温堆码时角部先承载,测点须覆盖角部、侧壁中段与箱口翻边三处。
| 壁厚测点 | 滚塑读数 | 注塑读数 |
|---|---|---|
| 角部增厚区 | 5.2 mm | 4.2 mm |
| 侧壁中段 | 3.9 mm | 4.2 mm |
| 箱口翻边 | 4.4 mm | 4.3 mm |
| 箱底大平面 | 3.8 mm | 4.1 mm |
角部增厚 1.0 mm 是滚塑的自然结果,不是额外补贴。注塑要靠局部加胶才能达到同样读数。
二、角部熔接痕与浇口位置
注塑的耐磨耐压军用滚塑/注塑箱在两股熔体汇合处留下熔接痕,浇口位置决定这道痕落在箱口还是角部。接合面分子链缠结低于本体,拉伸强度按 ≥18 MPa 对标,痕若横穿箱口翻边,跌落时裂纹会沿痕扩展。
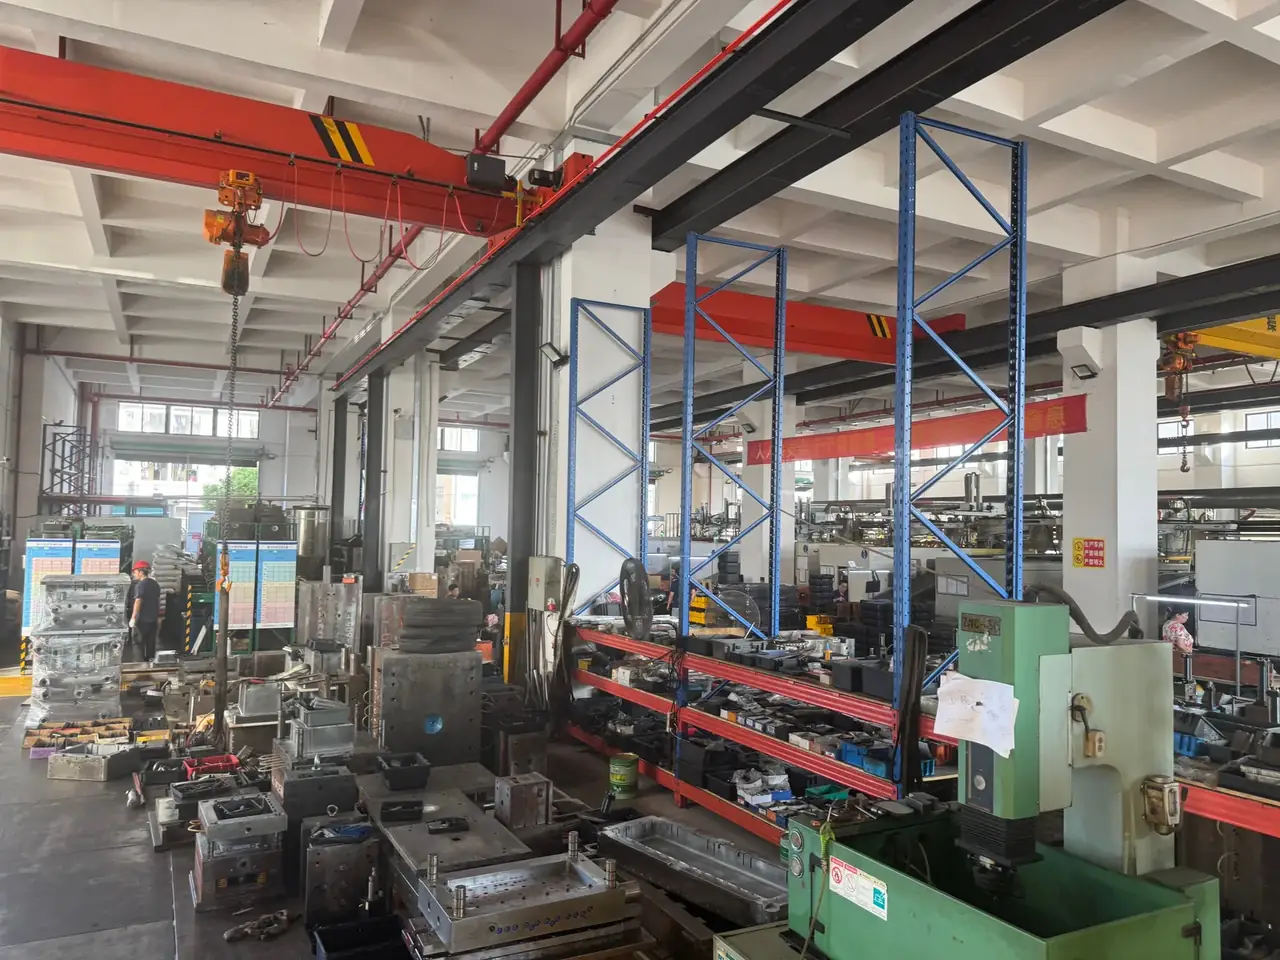
耐磨耐压军用滚塑/注塑箱改走滚塑路线后没有浇口与熔体汇合面,但角部积料会把气泡裹进壁内,判废方式因此不同:注塑查拉伸试样,滚塑查壁厚极差与角部切片。
角部的受力可以用一条链拆开。跌落瞬间冲击先到箱角护块。护块把力传给侧壁与箱底的交线。交线处壁厚若低于 4.2 mm,弯曲应力就集中到熔接痕上。痕两侧收缩率不同,冷却后多一层残余应力。扳扣座与铰链座都在角部附近,4 只扳扣以单只 420 N 预紧闭合面。同一处角部同时承受冲击、弯曲与预紧三种载荷,工艺留下的不连续都会被放大,检验时须对角部单独取样。
三、六面跌落后的箱口平面度
耐磨耐压军用滚塑/注塑箱的六面跌落按 1.2 m 高度、装载 15 kg 进行,角部不裂只是第一道门槛,复检的重点是箱口平面度 ≤0.6 mm。箱口一旦翘曲,密封条沿周长受压不均,扳扣再紧也补不回中段空隙。
| 跌落方位 | 角部状态 | 箱口平面度 |
|---|---|---|
| 底面着地 | 无裂纹 | 0.3 mm |
| 顶面着地 | 无裂纹 | 0.4 mm |
| 长侧面着地 | 无裂纹 | 0.5 mm |
| 短侧面着地 | 无裂纹 | 0.6 mm |
| 角部着地 | 无裂纹 | 0.6 mm |
平面度用塞尺沿箱口八点取值,最大值不得超过 0.6 mm。短侧面与角部着地最不利,因为载荷压在扳扣座附近,只报平均值会掩盖局部翘曲。
四、堆码载荷下的箱盖挠度
耐磨耐压军用滚塑/注塑箱的堆码按 3 层、持续 24 h、装载 15 kg 计,箱盖挠度须 ≤1.8 mm。这个数值测的是盖面中心在长时间静载下的下沉,与跌落那种瞬态冲击不同,壁厚均匀性在这里比角部强度更关键。
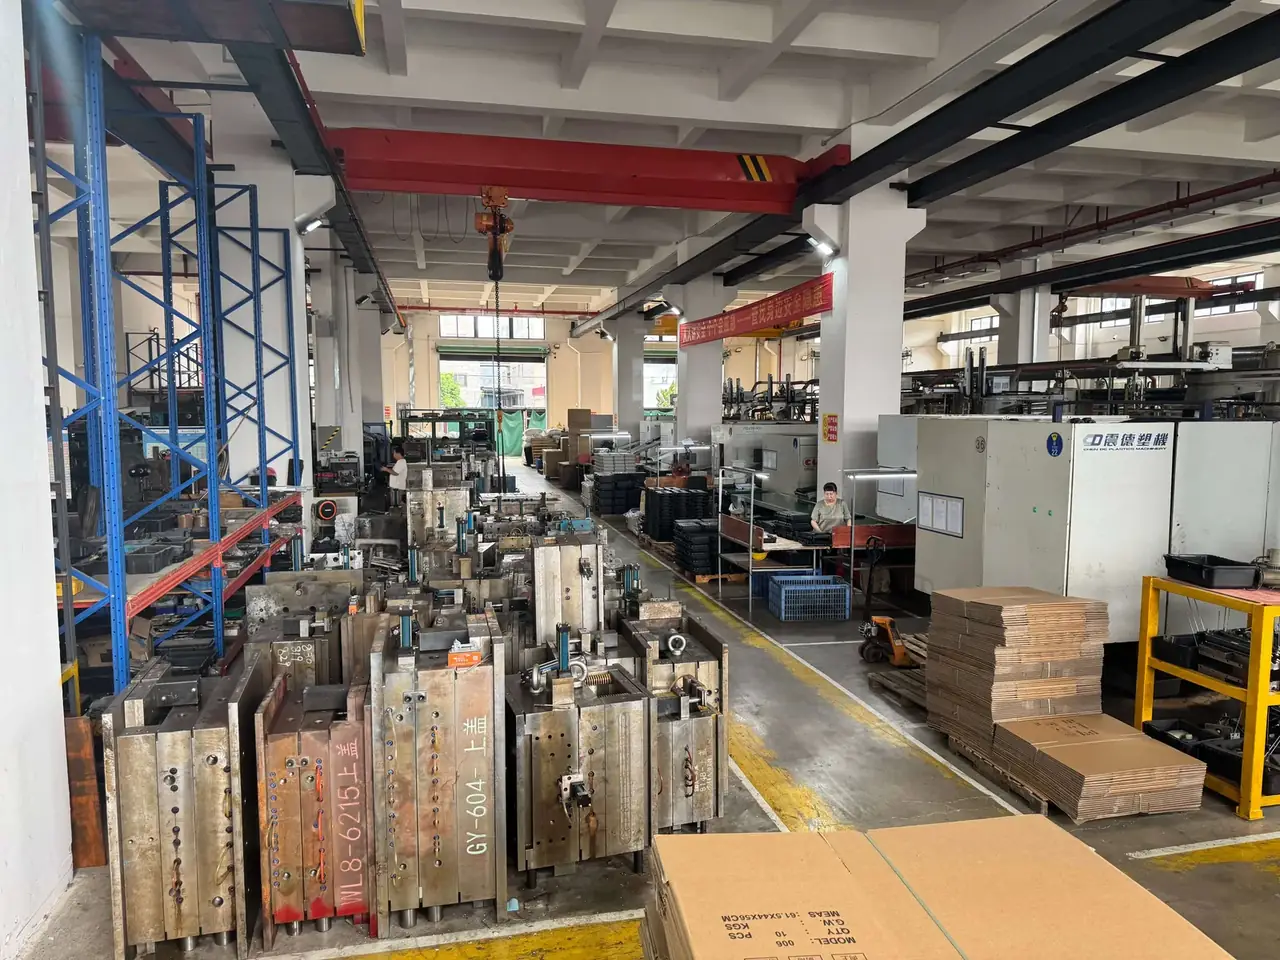
耐磨耐压军用滚塑/注塑箱在 60 ℃ 环境下蠕变加快,24 h 读数比室温高出约三成,堆码复检要在工作温度上限保温后再量。盖内压框把载荷分到四周侧壁,压框高度不足时中心挠度先超线。
| 挠度取值 | 加载条件 | 判定 |
|---|---|---|
| 盖面中心 | 3 层 / 24 h | ≤1.8 mm |
| 盖面长边中点 | 3 层 / 24 h | ≤1.2 mm |
| 盖面短边中点 | 3 层 / 24 h | ≤1.0 mm |
| 卸载回弹 | 静置 2 h | ≤0.3 mm |
读数必须带卸载回弹一项。挠度合格但回弹超 0.3 mm,说明盖面已产生永久变形,下一轮堆码会更快超线。扳扣 4 只在堆码中只维持闭合,不参与承载,别把扣紧当成提高刚度的手段。
五、批量壁厚抽检判废线
批量验收把壁厚、开合与密封放在一起判。耐磨耐压军用滚塑/注塑箱按每批抽 8 只测角部与侧壁中段,任一点低于 3.6 mm 即判废,高于 5.4 mm 则查是否影响内腔 570×395×210 mm 的净尺寸。
耐磨耐压军用滚塑/注塑箱的开合寿命按 4000 次台架循环,每 1000 次复量一次箱口平面度,扳扣单只 420 N 的预紧衰减不得超过一成。熔接痕拉伸试样按 ≥18 MPa 对标,试样从浇口对侧与角部各取一组,两组差值过大说明充模不平衡。
军之甲在出厂检验里把工艺批次号与测点位置记入报告,便于把壁厚极差追溯到模具或参数。供方若只报标称 4.2 mm 而不给测点,批量一致性无法核对。
结论
耐磨耐压军用滚塑/注塑箱的工艺取舍落到三张表上:壁厚测点看两种工艺的分布差异,跌落方位看角部不裂与箱口平面度 ≤0.6 mm,挠度取值看 3 层 24 h 后箱盖 ≤1.8 mm。角部熔接痕、浇口位置与扳扣预紧都围绕同一个箱口服务,密封面不变形,箱体才算合格。读报告先问测点与工艺批次,只给标称值不足以判批量一致性。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号