

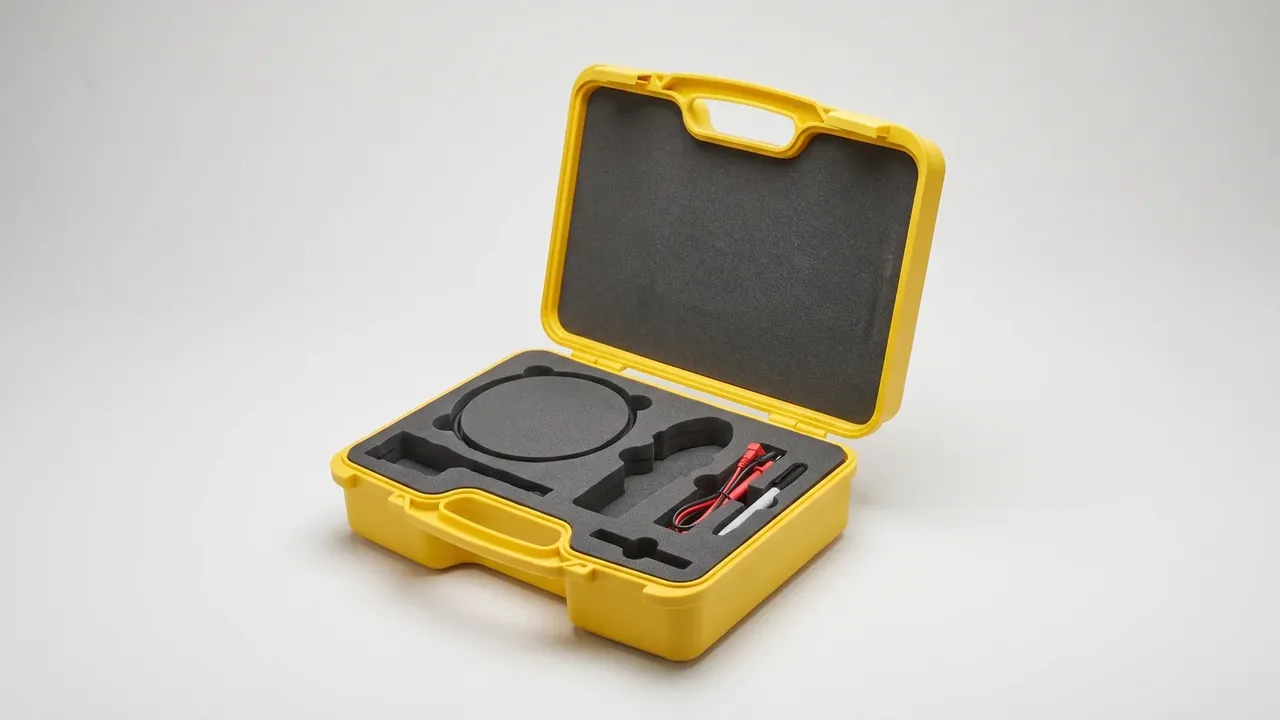
快速答案:注塑箱体的熔接痕落在圆角与螺柱根部时最危险,两股料流以 90° 夹角合拢只保留 62 % 的拉伸强度,把汇合角做到 135° 以上能回到 78 %,而 1.2 m 跌落开裂几乎都从这条线起。
目录
- 注塑箱体的熔接痕:两股料流在哪里合拢
- 强度保留率:位置决定掉多少
- 料温、模温与注射速度三个可调的旋钮
- 设计规则与检验:熔接痕不许落在哪里
- FAQ
一、注塑箱体的熔接痕:两股料流在哪里合拢
注塑箱体的模具里只要有型芯、镶件或抽芯,熔体就得分股走。料流绕过障碍后在前方重新碰头,两股前沿的温度已经比主体低了一截,冷料层贴在一起,界面上的分子链没有缠结起来,脱模后就是一条看得见的细线。
注塑箱体上这条线的形态由汇合角决定。两股前沿夹角 90° 时,碰头瞬间几乎正面相撞,卷入的气体排不掉,界面最弱;夹角拉到 150°,两股料流接近平行汇合,界面上的剪切把冷料层刮薄,强度就回来了。实测断面放大 50 倍,90° 汇合处的 V 形槽深 0.04 mm,150° 只有 0.012 mm。
温度是第二个变量。熔体从浇口走到汇合点,路程越长散热越多,前沿温度比料温低 15–30 ℃。箱体长边中点是典型的长流程位置:料温 240 ℃,走到那里只剩 215 ℃,两股冷料碰在一起,界面强度直接按最低值算。
熔接痕的条数由浇口与型芯数量决定。单浇口加一个中央型芯,注塑箱体上会出现 1 条主熔接痕;双浇口对向进料,两股料流在长边中点正面相遇,形成 2 条平行线;四个螺柱各绕一圈,还会多出 4 条短痕。数一遍壳体上的细线,就能反推模具的浇口布局,这也是审图阶段最省事的一次核对。
二、强度保留率:位置决定掉多少
注塑箱体的强度保留率用同一副模具、同一料号打三组样条对比:无熔接痕的基准样条、熔接痕落在平面的样条、熔接痕落在圆角的样条。拉伸测试按 50 mm/min 走,每组 5 条取均值。
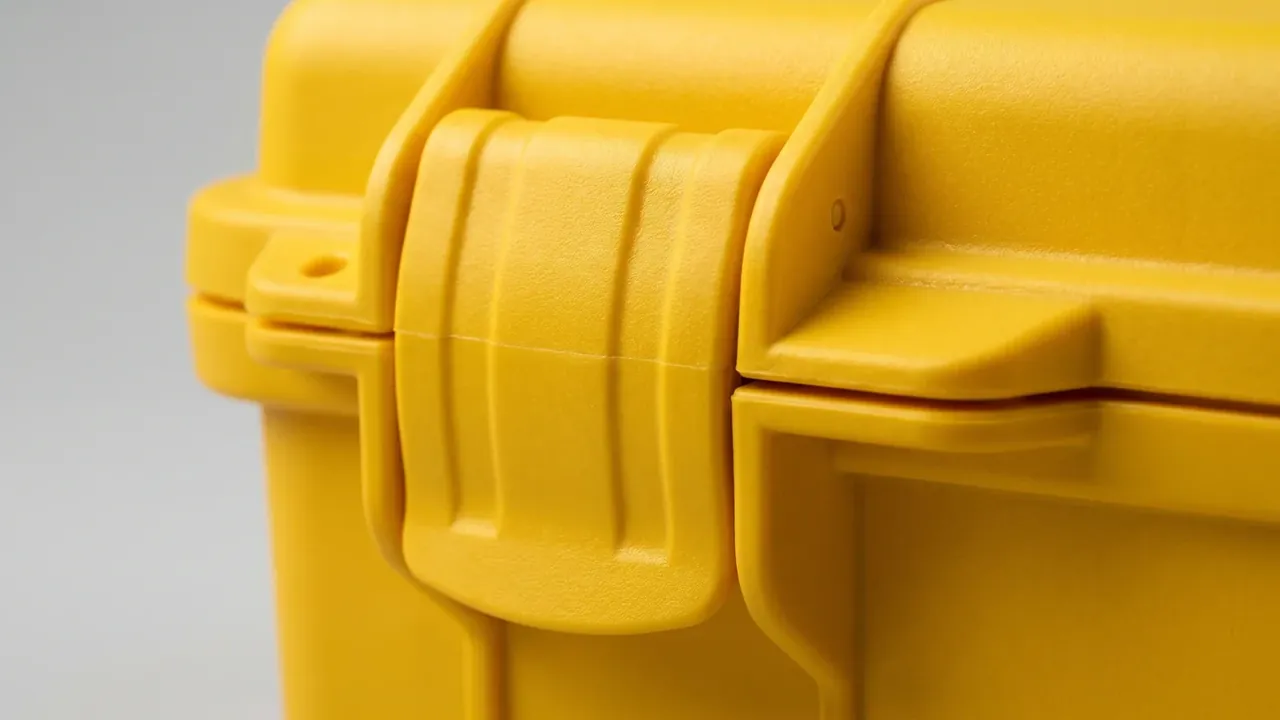
平面位置的保留率 78 %,圆角位置掉到 64 %。差距不在熔接本身,而在应力状态:圆角处本来就承受弯曲与剪切,熔接痕的 V 形槽正好是缺口,应力集中系数从 1.6 抬到 2.4,裂纹起裂的门槛应力降了三成。
壁厚是容易被忽略的第四档。壁厚从 2.5 mm 加到 3 mm,同一位置的槽深从 0.05 mm 降到 0.035 mm,保留率提高 4 个百分点。原因不在界面本身,而在冷却速率:厚壁冷得慢,界面两侧的分子链有更多时间互相扩散,缠结密度更高。注塑箱体的壁厚因此要留这一档余量,而不是卡在 2.2 mm 的下限去省料。
螺柱根部是第三种情况,也是最容易被忽略的。螺柱是独立的小圆柱,熔体绕它一圈再合拢,汇合点就落在柱根 2–3 mm 处,那里壁厚从 3 mm 突变到 6 mm,又是紧固应力的入口。同一个箱体做 1.2 m 六面跌落,螺柱根部的熔接痕开裂率是平面位置的 4 倍。
| 熔接痕位置 | 拉伸强度保留 | 应力集中系数 | 1.2 m 跌落后开裂率 |
|---|---|---|---|
| 平面中部 | 78 % | 1.6 | 8 % |
| 圆角 R5 | 64 % | 2.4 | 31 % |
| 螺柱根部 | 61 % | 2.6 | 34 % |
| 加强筋交叉点 | 58 % | 2.8 | 37 % |
三、料温、模温与注射速度三个可调的旋钮
对注塑箱体来说,料温是最直接的一档。ABS 与 PP 的料温窗口分别落在 220–250 ℃ 与 210–240 ℃,料温每升 10 ℃,汇合界面的分子链扩散时间多一档,保留率提高约 3 个百分点。往上顶有上限:ABS 超过 260 ℃ 开始分解,气味与银纹先出现,强度反而掉。
模温决定冷料层的厚度。模温 40 ℃ 时界面冷料层 0.06 mm,60 ℃ 降到 0.03 mm,保留率相差 8 个百分点。箱体模具做随形水路不难,难的是把动模与定模的温差压到 5 ℃ 以内,否则汇合点会偏向温度低的一侧,熔接痕位置从设计位置漂移 15 mm。
注射速度是双刃的。中速 30–60 mm/s 区间里,速度每提高 10 mm/s,前沿温度高 3–5 ℃,保留率加 2 个百分点;超过 80 mm/s 就夹气,汇合处出现烧焦与气泡,断面气孔率从 0.5 % 涨到 2 %,强度断崖式下跌。
排气槽比三个旋钮更容易被漏掉。型腔末端开 0.02 mm 深、10 mm 宽的排气槽,汇合处的气体有路可走,烧焦与气泡消失,保留率再提 3 个百分点。排气堵死时,同样的参数下熔接痕两侧会出现发黑焦痕,切开能看到 0.2 mm 宽的气孔带,这种缺陷靠调温度救不回来,只能拆模清理。
| 参数 | 常规设定 | 上调后的影响 | 边界 |
|---|---|---|---|
| 料温 | 230 ℃ | 每 +10 ℃ 保留率 +3 % | 260 ℃ 分解 |
| 模温 | 55 ℃ | 60 ℃ 比 40 ℃ 高 8 个百分点 | 动定模温差 ≤5 ℃ |
| 注射速度 | 45 mm/s | 每 +10 mm/s 前沿 +3–5 ℃ | 80 mm/s 夹气 |
| 保压压力 | 60 MPa | 补缩改善界面致密 | 过高胀模 |
四、设计规则与检验:熔接痕不许落在哪里
注塑箱体的设计端能把熔接痕挪走,就不必靠工艺硬扛。三条规则最实用:浇口位置让料流对称分流,汇合点落在非承力的长边中点;汇合点前 10 mm 处开一条深 0.8 mm 的溢料井,把冷料与气体赶进去,成型后剪掉;螺柱根部加 R0.5 倒角并把肉厚从 6 mm 渐变到 3 mm,让汇合线离开柱根。
圆角是禁区。R5 以下的转角不允许有熔接痕,因为转角本身已经是应力集中点,再叠一条缺口,1.2 m 跌落必裂。做到这一点要么改浇口,要么在转角外侧加一条 2 mm 高的护边,把熔接痕引到护边根部之外。
检验分三步走。外观用 200 lux 侧光目视,能看见连续细线就记录位置;着色渗透 5 min 后擦净,V 形槽会留红,槽深超过 0.03 mm 判不合格;最后做 1.2 m 六面跌落各 1 次,跌后沿熔接痕切开看断面,界面发白说明已经分层。
判定写进验收文件:熔接痕落在圆角或螺柱根部,无论强度测试是否通过都判结构不合格;落在平面且保留率高于 75 % 的,允许放行但要在图纸上标注位置。压降测试同步做,0.3 kPa 保压 60 秒,跌后压降不超过 0.5 kPa 才算过。
批量抽检按每 500 只取 5 只做破坏性检查:切开熔接痕断面拍 50 倍照片,量槽深并记录位置,与首件比对。位置漂移超过 10 mm 说明模温分布变了,先查水路是否结垢;槽深变大说明料温或注射速度掉了,去查料筒温度曲线。这两条判断能把九成的熔接痕波动在车间里定位,不必等跌落试验。
结论
熔接痕是注塑箱体绕不开的界面,位置比参数更决定后果:同样 78 % 的保留率,落在平面只是外观问题,落在圆角与螺柱根部就是 1.2 m 跌落的起裂点。工艺能把保留率从 62 % 拉到 78 %,设计能把熔接痕从禁区挪到非承力面,两件事都做到,箱体才敢按 0.3 kPa 压降与六面跌落的判据验收。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号