

0 系列大号工具箱:容量与承装逻辑
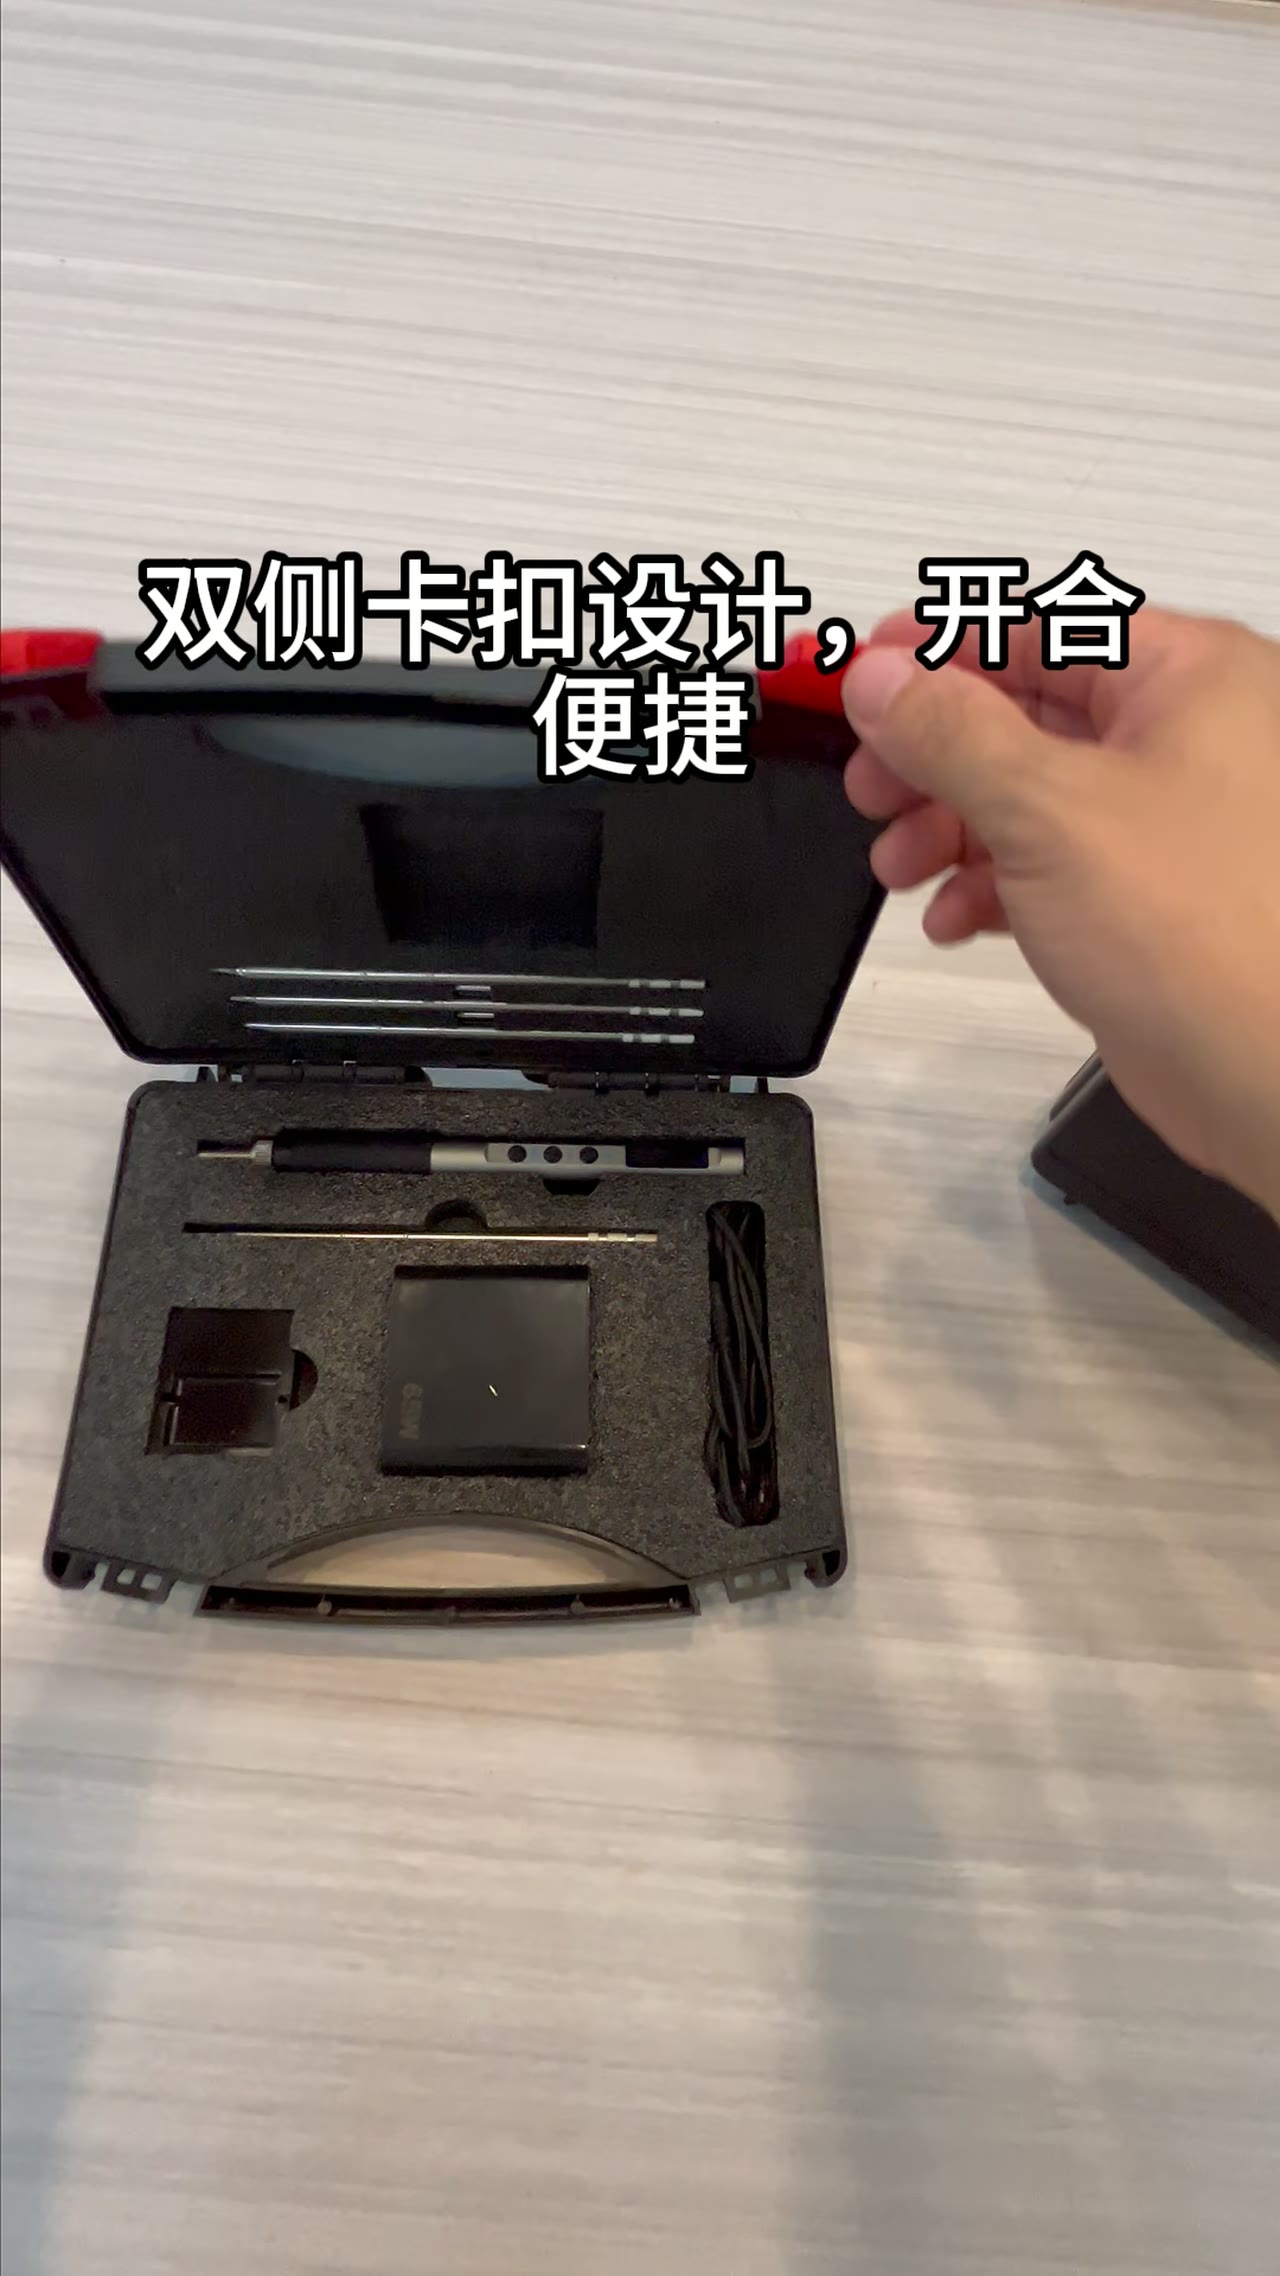
大号工具箱的视频里,箱盖一开,扳手、电钻、卷尺全在画面里,看上去很能装。真正决定好不好用的是另一组关系:装进去的东西占了多少可用容积,而不是箱子外形有多大。外形体积里有一截被壁厚、加强筋、锁扣座和盖口咬合吃掉了,剩下的才轮到工具。按装载密度和三维包络算一遍,比按升数挑箱子靠谱。
01可用容积只占外形体积的六到七成
外形尺寸量出来算的体积,里面有一大块不是空的。箱壁、底部加强筋、锁扣座、铰链座、盖口咬合区,每一项都在往里吃。一体注塑的箱体,可用容积通常落在外形体积的 60% 到 75%;滚塑件壁更厚,这个比例往往更低。同一副外形,壁厚从 2.5 mm 走到 3.5 mm,内部净空就要少掉整整一圈。
算账的办法是先减再乘。用内腔净尺寸算出毛容积,扣掉隔板厚度、盖内筋条高度和手指伸进去的取放间隙,剩下的才是能塞东西的容积。装载密度这一档通常落在 0.15 到 0.35 kg/L,手持工具偏上限,电动工具与线缆偏下限。低于 0.15 kg/L 说明箱子买大了,超过 0.35 kg/L 开始难取。
02大件的三维包络里,最贵的那一维
电钻、角磨机这类东西不是方块,它们有手柄、有护罩、有凸出来的夹头。装进去占的不是体积,是包络:长、宽、高三个方向上任何一维超出格位,整个格位就作废。所以大号箱的空间浪费多半发生在第三维——底面明明放得下,盖上盖压不住,只能竖着搁,一格变半格。
判断一个格位能不能真用,拿最大的那件实物放进去,再盖上盖试合。合得上不等于取得出:手指要能从两侧插进 15 mm 以上,否则每次都得把东西倒出来。盖内筋条向下凸出的高度通常在 8 mm 到 15 mm,量格位净高时要把这一段扣掉,不然图纸上够、实物上顶。
03分区按取放顺序排,不按尺寸排
把隔板按工具大小排,是最常见的做法,也最容易做错。装配线上一个班次取放 30 到 60 次,顺序固定:先拿扭矩扳手,再拿套筒,最后放回。按尺寸从大到小分区,手要跨过两格才回得到原位,一个班次多走的动作比省下的空间值钱。
可行的排法是沿开口走向排一条主线:常用的贴着开口前沿,重的靠箱体中线,少用的退到后侧。每加一道隔板,格位两侧各损失 10 到 15 mm 可用宽度,这是板厚加脱模斜度换来的。所以隔板不是越多越好,两道隔板做三层分区,实际装载量往往比六个小格子更大。
04满载之后,手柄上的力不是箱子重量
重心一旦偏离箱体中线,箱体会倾,手腕得额外出力去稳。经验值是偏心每 20 mm,手提的载荷感受增加约 8%。一只装到 25 kg 的箱子,重心偏 40 mm,手感接近 29 kg。这就是为什么大号箱装满之后单手提不现实——单手提的舒适上限通常落在 15 到 20 kg 之间。
所以配重不是“重的放底下”这么简单,而是重的靠近中线、左右对称。电池、电锤这类密度高的件放中间一排,线缆、护具放两端做配平。装完做一次静态测试:单手提 30 秒,看箱体底面与地面是否平行,倾斜超过 5° 就说明配重没排好,得挪件。
05大号箱的三个代价与四步验收
第一个代价是自重。同结构下箱体越大,壁厚与加强筋的总量越高,空箱往往从 4 kg 量级走到 7 kg 量级,这部分重量不产生任何装载收益。第二个是搬运方式:满载超过 20 kg,单手提已经不现实,要么两人抬,要么配轮组,而轮座又会吃掉 15 mm 到 25 mm 内部净高。
第三个是空置占位。空箱堆放高度受盖面承压限制,三层以上底层盖面长期蠕变会超过 2 mm。仓库按托盘计位时,这一点直接换算成租金。验收动作就四步:装满实载、单手提 30 秒、开合三次、放上货架一周;哪个动作先出问题,就回去改分区或改箱型。
| 可用容积占外形体积 | 60–75% |
|---|---|
| 装载密度(按用途) | 0.15–0.35 kg/L |
| 单手提载舒适上限 | 15–20 kg |
| 重心偏心影响(每 20 mm) | 手提载荷 +8% |
| 分区隔板宽度损失(每道) | 10–15 mm |
| 盖内筋条凸出高度 | 8–15 mm |
| 取放频次(装配线) | 30–60 次/班 |
| 堆码蠕变判据(三层) | ≤2 mm |
常见问题
大号箱装满能上飞机托运吗?
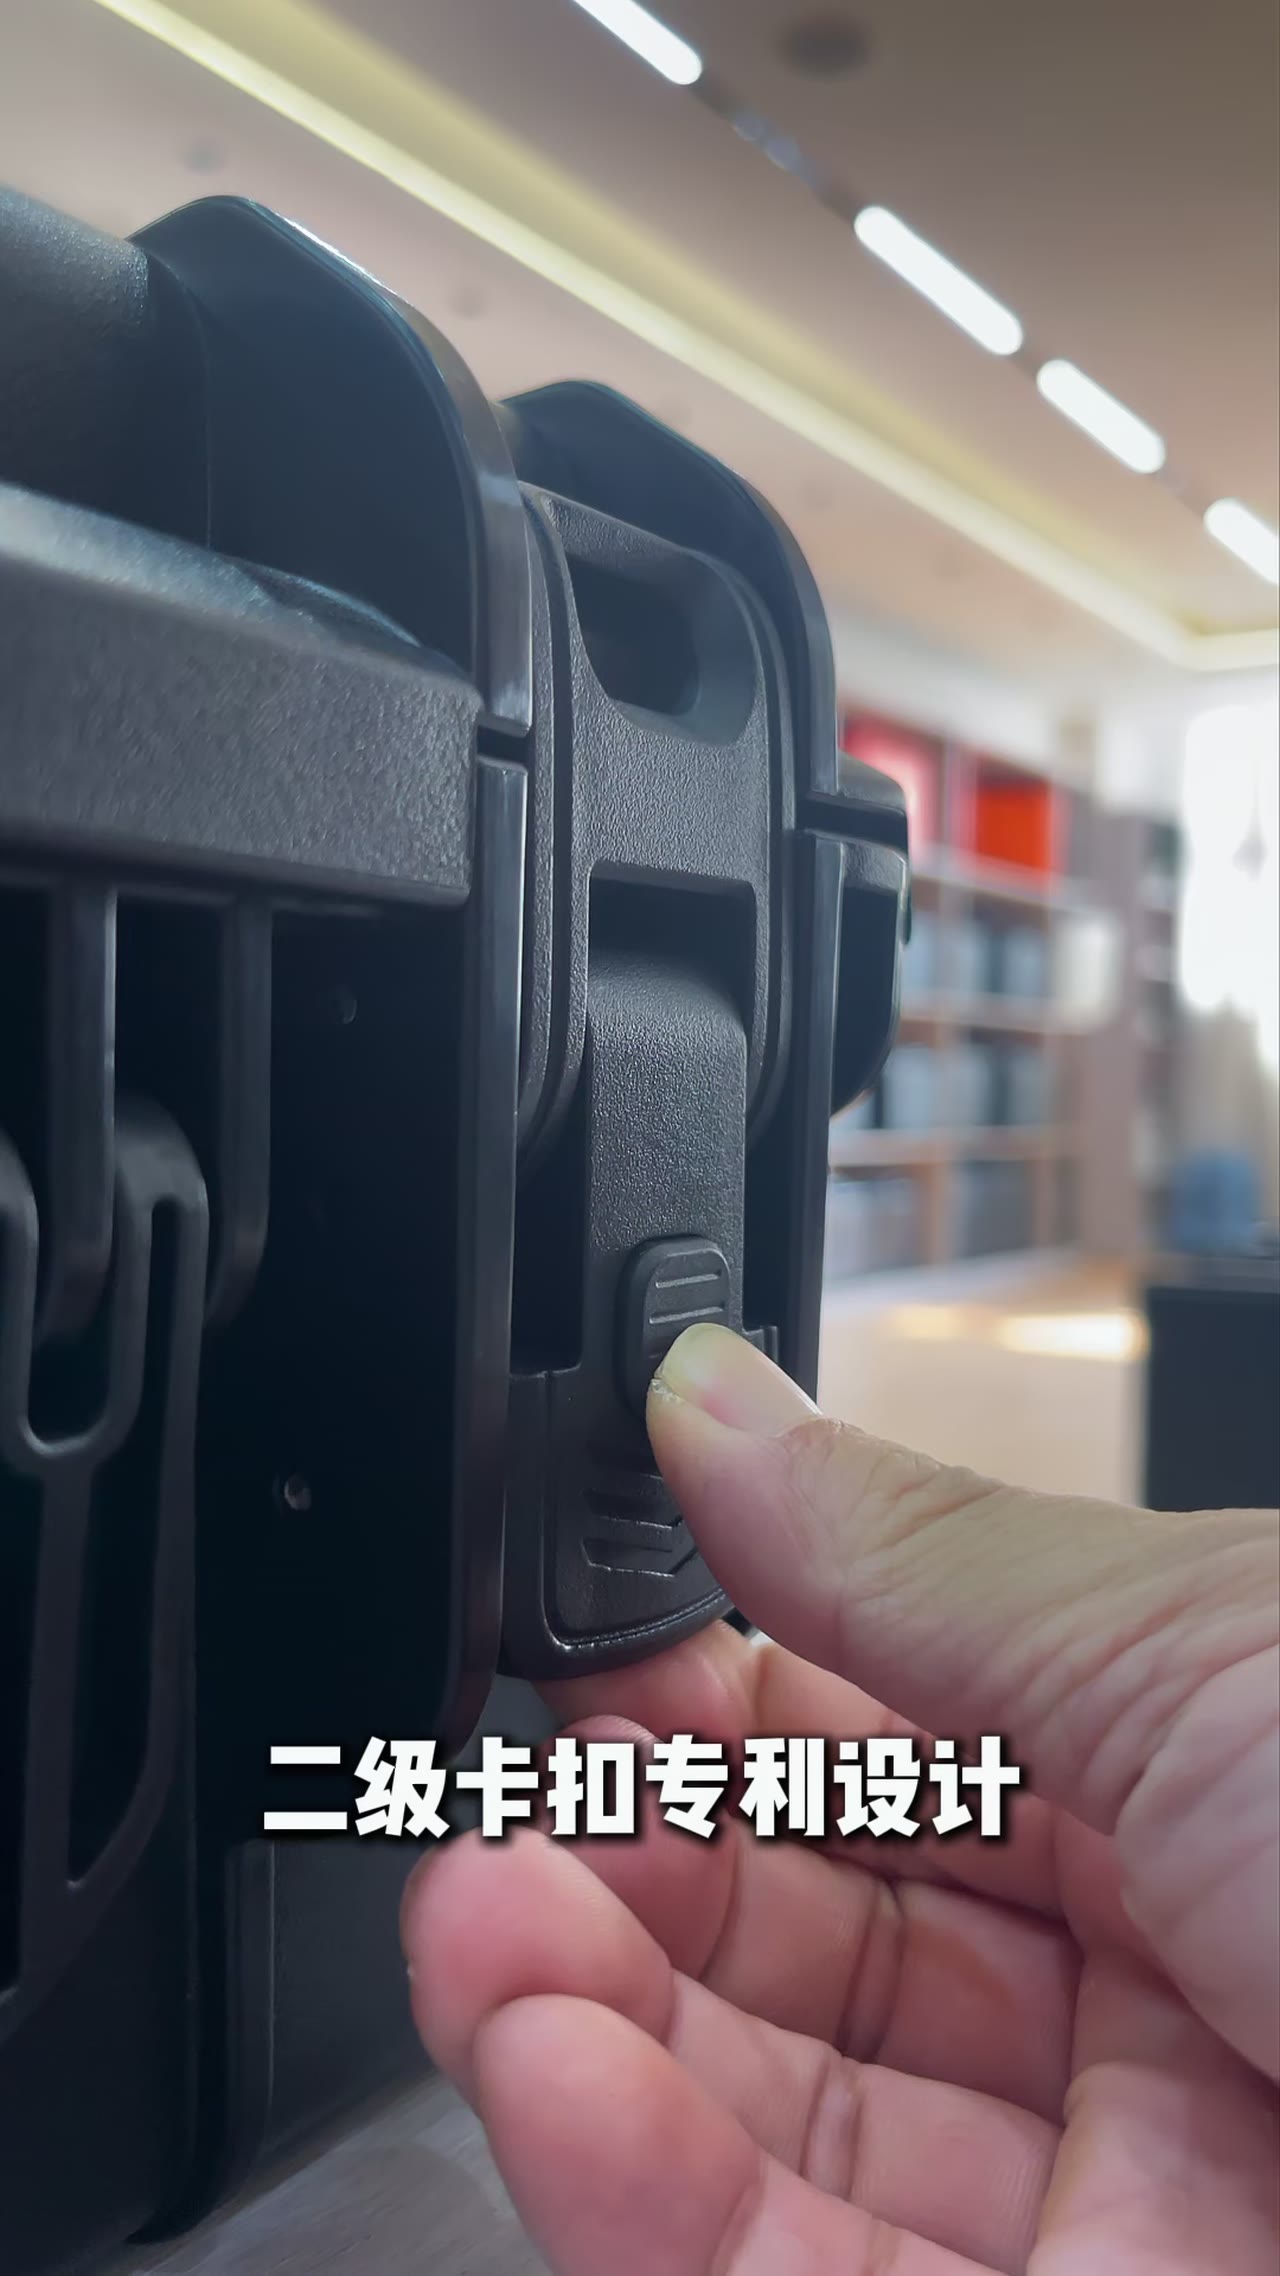
先称空箱加满装的重量,再对航司的单件限重,常见档位是 20 kg 到 23 kg,尺寸按三边和算。箱子本身不解决超重,超过 20 kg 就该分成两只或配轮组。托运时锁扣要全部扣合,盖口不承受挤压。
装得越满是不是越省事?
不是。装载密度超过 0.35 kg/L 之后,取放会明显变慢:手指插不进两侧 15 mm 的间隙,只能整格倒出来。密到 0.4 kg/L 以上的箱体,实际使用中往往被摊开摆在工作台上,箱子本身反而闲置。
为什么大号箱实际装不了那么多?
外形体积里有 25% 到 40% 被壁厚、加强筋、锁扣座和盖口咬合占掉,剩下的还要扣隔板厚度与取放间隙。再加上大件的三维包络会作废整格,实际装载量通常只有标称容积的一半上下。
隔板越多,分区就越清楚吗?
清晰度上升,容量下降。每道隔板两侧各损失 10 mm 到 15 mm 可用宽度,六格细分比两道隔板的三层分区少装一成左右。取舍看取放频次:一个班次 30 次以内可以细分,60 次以上就该减隔板。