

3917 防护箱:型号实拍
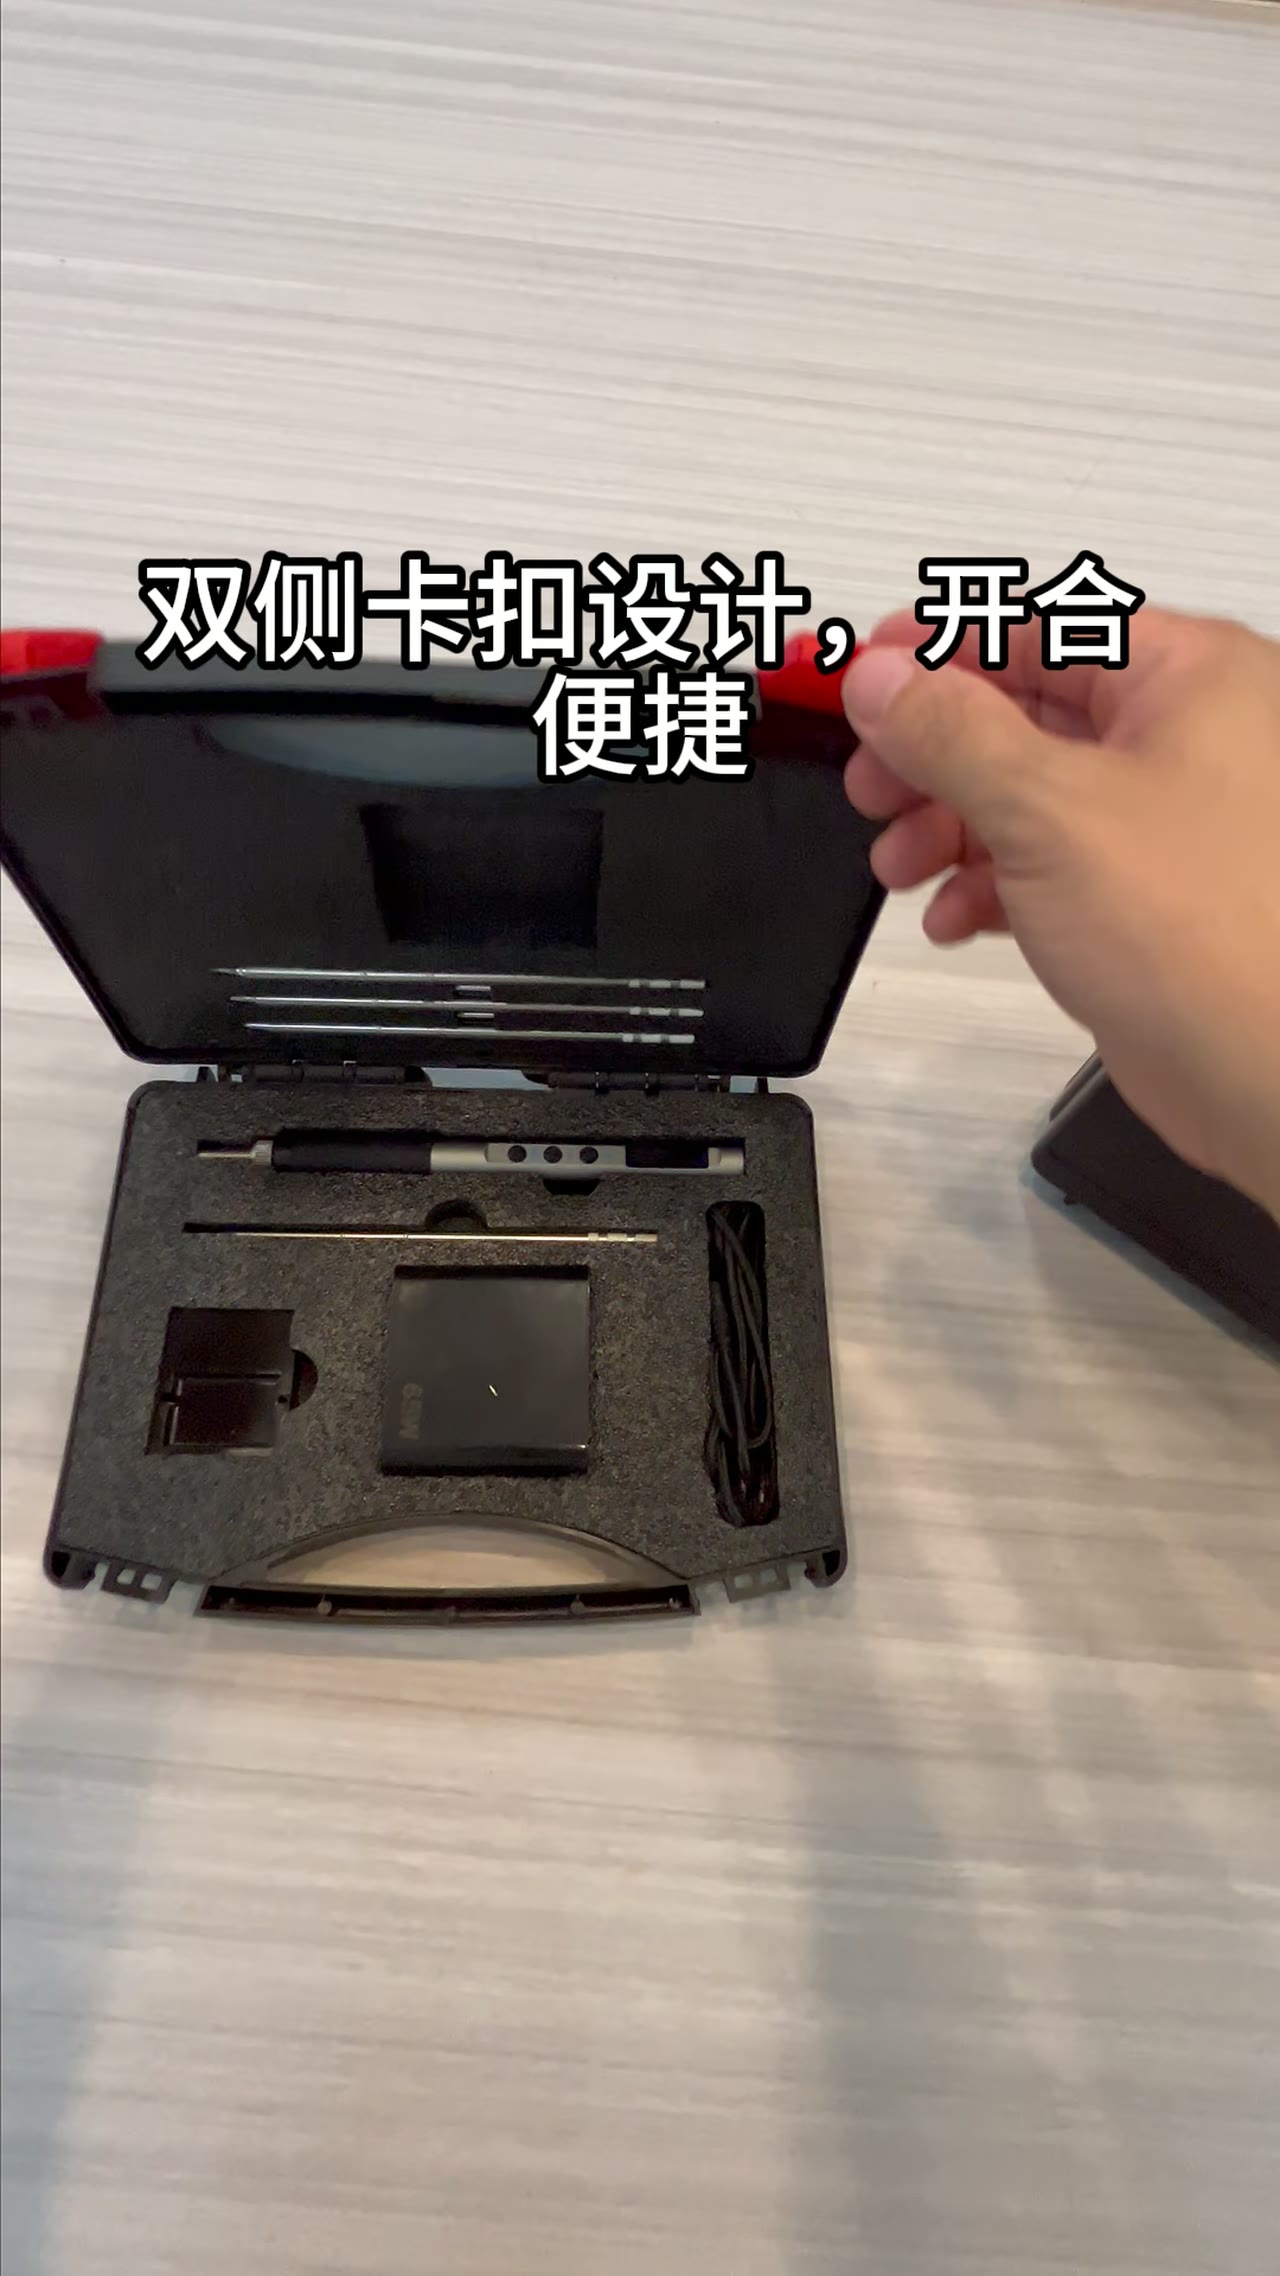
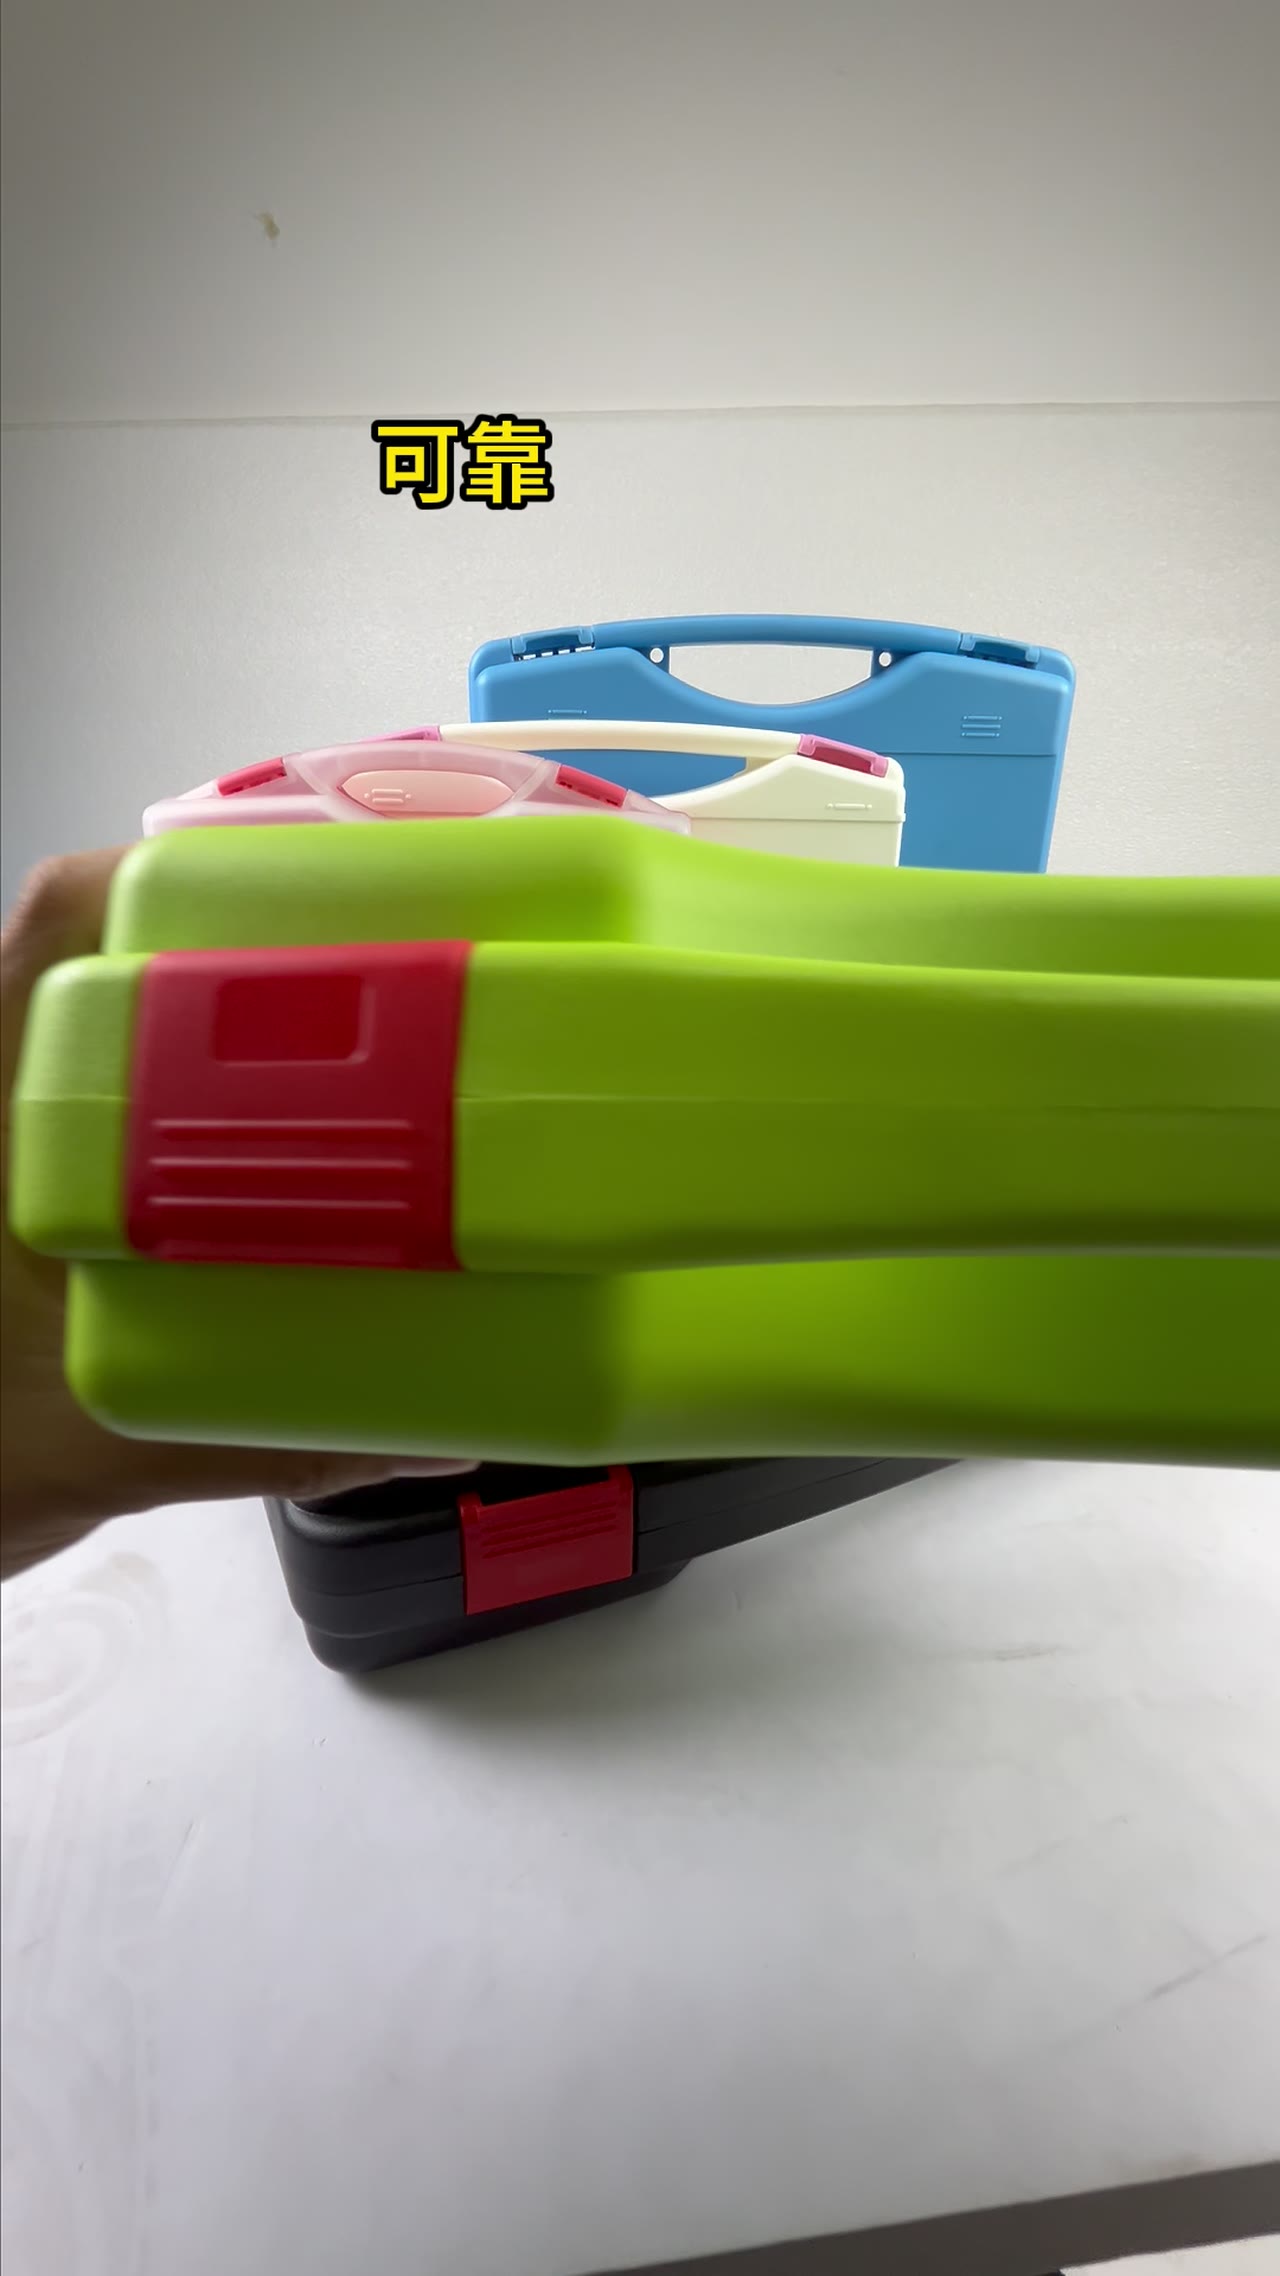
53 秒的竖屏片可以替采购方省掉一次样箱往返,也可能留下一个一直带到订单里的误判。这一段实拍把箱体外观与内部空间压进 9:16 的画幅,横向信息被压到实际宽度的 0.75 倍,上下各裁掉约四分之一。读片的方法决定了你究竟能拿走多少:提手、锁扣和手本身就是现成的比例尺,前提是知道该量哪一段、误差有多大、哪些结论必须等样品到手才能下。
01竖屏取景先算视野账:上下各裁四分之一,横向只给到 0.75 倍
9:16 的画幅把纵向留给箱体,代价是横向被压窄。等效焦距落在 24–28 mm 时,一臂距离的箱体大致占满画面,上下两端各切掉约四分之一,箱底与箱盖的最高点经常同时出画。看片的第一步不是看造型,而是确认这两处有没有被切掉;一旦切掉,后面所有尺寸推算都要打折扣。
横向覆盖约为实际宽度的 0.75 倍,意味着画面边缘的箱壁常常落在画外。判断一只箱子够不够宽,只能靠画面里同时出现的参照物,而不是靠它离画框还留多少余量。先记住这条,再去看提手与锁扣的位置关系,读数误差会小掉一半。
02提手与锁扣当比例尺:把画面长度换算成毫米级级差
提手是这段素材里最好用的一把尺。成人手掌宽度通常落在 80–90 mm,握住提手中段时,虎口到指根的跨度就是一个可复现的基准。把这段画面长度记为 1,再量箱体同向上的长度,比值乘回去,就能得到量级正确的估算。锁扣宽度可作第二把尺,两把互校,能排掉一次明显的读数错误。
误差要先说清楚:手持拍摄带有透视,比例参照的偏差通常在 ±5% 上下。对 400 mm 级的箱体,这意味着 ±20 mm 的浮动,足够区分相邻两个型号,却不够判断壁厚是 3 mm 还是 4 mm。读片给得出级差,给不出公差,这两件事别混在一起用。
03镜头能确认的五项:外形比例、盖深关系、分模线、内腔轮廓、取放口
53 秒的素材里,可判的项大致有五类。外形比例,长宽高之间的相对关系是否偏方或偏扁;盖深关系,箱盖高度占整体的比例,开盖后内腔可用高度落在哪个区间;分模线,成型是否干净、边缘有无明显错位;内腔轮廓,四角是圆角还是切角;取放口,开口的对角线有没有被结构件侵占。
这五项都属于看得见的关系,不依赖任何标称值。把它们逐条记下来,比笼统地说一句做工不错要有用得多。反过来,凡是以看起来开头的结论,都要在后面标一个待验证,别让它进询价单。型号只是索引,具体数值仍然以样品与图纸为准。
041.0–1.5 m 的判读距离:凑得太近反而丢掉结构关系
手持竖屏的机位大多在 1.0–1.5 m。这个距离的好处是透视温和,箱体三个面还能同时进画;坏处是细节分辨率有限,密封条与锁扣舌片的过渡区都会糊成一条边。看片时不必反复放大,放大会把压缩噪声当成毛刺,越看越像缺陷。
真正值得放大的地方只有两处:分模线与内腔四角。其余部位按 1.0–1.5 m 的原始观感判断即可。镜头更远时,箱体在画面里的占比会掉到一半以下,比例尺随之失效,那时只能看整体轮廓,宽度与深度之间的关系就读不出来了。
05必须等样品的三项:壁厚、密封压缩量、满载下的形变
读片有明确的边界。壁厚看不到,画面只给得出边缘的明暗过渡,而壁厚取决于内侧加强结构,不取决于轮廓线。密封压缩量也看不到,合盖那一下的阻力与回弹,镜头记录不了。满载形变同样看不到,空箱在画面里永远是挺的,装上东西之后才见真章。
这三项必须落到实物上:卡尺量壁厚至少取三点,合盖后用塞尺沿整周查间隙,满载静置两小时再回看箱盖中部的下沉量。把三项写进验收清单,读片的结论才有落点,否则再细的判读也只停在一张截图。
| 片长 | 53 s |
|---|---|
| 等效焦距 | 24–28 mm |
| 判读距离 | 1.0–1.5 m |
| 竖屏横向覆盖 | 约 0.75 倍实际宽度 |
| 上下裁切 | 约 25% |
| 比例参照误差 | ±5% |
| 读片可判项 | 5 项 |
| 须等样品项 | 3 项 |
常见问题
53 秒的片子能替代看样吗?
不能。它解决的是值不值得寄样这一步:外形比例、盖深关系、分模线和取放口轮廓都能确认,但壁厚、密封压缩量与满载形变拍不出来。读片当筛选,样品当定案,顺序别倒。
画面里没有参照物时怎么估尺寸?
先找离箱体最近的那只手。成人掌宽 80–90 mm,是这类素材里最稳的尺。若画面里只有箱体,就量锁扣的重复节距,按同系列的常见节距推算,误差会扩大到 ±10% 以上,只够定级差。
为什么竖屏片容易把箱子看窄?
9:16 把横向压到实际宽度的 0.75 倍,箱体两侧常有一部落到画外。觉得窄,很多时候是取景造成的错觉。判断宽度要看箱体与提手的比例,而不是箱体离画框边缘还剩多少。
哪些结论可以直接写进询价单?
外形比例、盖深占比、开口轮廓、分模线状态这四项可以。涉及数值的一律先标待样确认,等卡尺与塞尺的数据回来再落笔。单子上留一栏实测值,比多写一句形容词管用。