

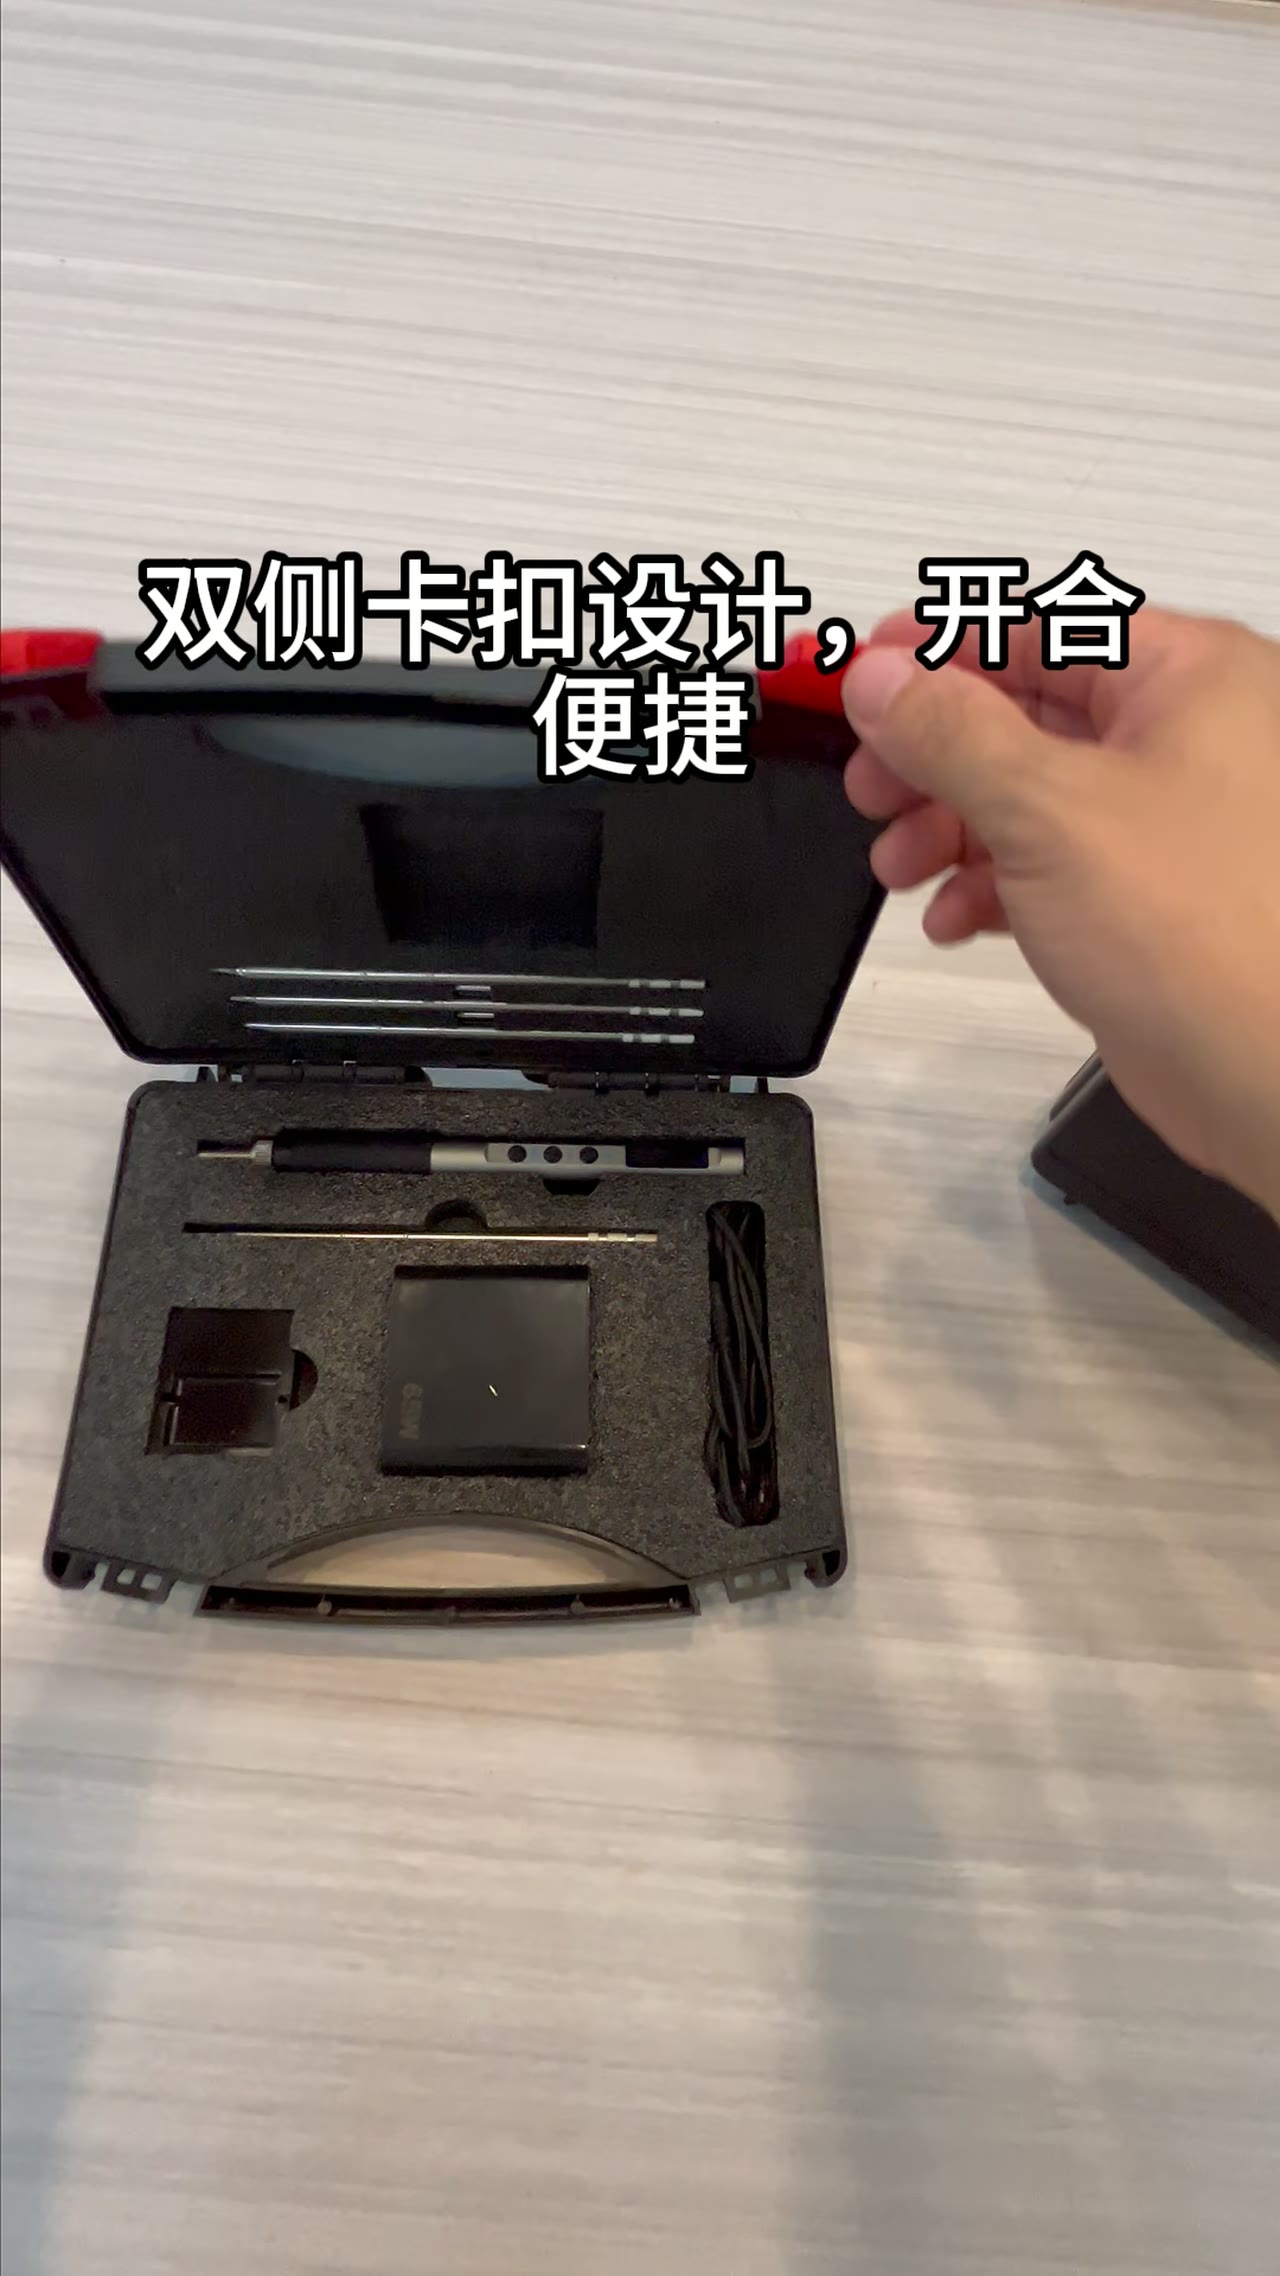
A7-3514 防护箱:型号实拍
看完片子到决定要不要留样,中间还差一道关:样箱到手后的 48 小时怎么验。这一步最容易被草率对待——外观没磕碰、盖子能合上,就签字了。真正会在批量里变成返工单的,往往是合缝那 0.5 mm、铰链上一颗只有 1.2 N·m 的螺钉、以及泡棉压了一晚没回弹的那一块。下面是一份可以直接照着走的验收顺序:12 项,两档 AQL,每一项不合格时该走哪条路。
01开箱头两小时:先记录,再上手
先看包装再看箱子。缠绕膜有没有勒痕、木箱角有没有压塌、箱体的朝向是否与出厂一致,这三点决定后面能不能分清运输损伤与出厂缺陷。六面各拍一张,编号入档;冬季运输的样箱先在室温静置 4–6 h,低温下按压壳体容易误判。
开箱顺序本身也要留证:先清点随箱件(钥匙、标签、说明书、备用销、泡棉模块),再撕保护膜。膜一撕,原厂表面的原始状态就没了参照,后面争议流痕还是划痕时说不清。缺件先记在检验表上,不要先打电话找销售——口头补件不留痕,验收表才是后面谈条件的依据。
02外观:0.5 mm 的合缝与 1 mm/m 的平面度
合缝用塞尺量,不靠眼睛。盖合上后沿周长取 8 个点,从 0.05 mm 的片开始塞,读最大间隙:不超过 0.5 mm 判合格,0.5–1.0 mm 让步接收,超过 1.0 mm 返工。记的是最大值,不是平均值。还要看均匀性:一侧 1 mm、对侧 0.1 mm 说明箱体扭曲或铰链装偏,调铰链比修边有效。
平面度把盖面朝下放在平台上,用塞尺量最长边的最大翘起,再按边长折算到 1 mm/m:600 mm 长边允许 0.6 mm。表面固定看三处:分型线附近的流痕、正对内部加强筋的缩痕、修边线的毛刺。毛刺超过 0.15 mm 会在手上留口子,也会在堆码时顶伤下一只箱的漆面。
03五金:1.5–2.5 N·m 与二十次开合
铰链和锁扣的螺钉要复紧,M5 按 1.5–2.5 N·m 对角顺序拧。低于 1.5 N·m,跑两百公里振动就会松;高于 2.5 N·m,塑壳里的螺柱被压裂,裂纹要到半年后才显出来,那时候已经出了保修期。用可调扭力起子,每一颗读数记进表里,这是首件证据的一部分,不是走过场。
开合做 20 次:听扣合声是否每次一致,看扣舌有没有单边偏磨,合上后按压盖面看回弹。三次以内出现卡滞、或者必须双手压才能合上,判结构问题而不是装配问题。提手和销轴加 5 kg 静载吊 10 min,观察销轴位移与壳体根部是否发白。
04内衬与装配:压了一晚的那一块
泡棉块逐块取出量厚度,与图纸比对控制在 ±1 mm;装回后合盖,手掌压盖面不应有空响,空响说明局部没压实。再做一个压缩试验:放一件与设备等重的替代块,合盖 24 h 后取出,压痕深度不超过 1 mm,且 30 min 内基本回弹。回不来的那块,密度或回弹配方就有问题。
装配看三样:内腔三个方向的净尺寸偏差不超过 1.5 mm;模拟装入设备,接口、散热孔、绑带穿孔是否对位;盖内压合面与设备顶端留 2–3 mm 过盈。零过盈看着刚好,运输中设备上下跳,每跳一次挤塌一次定位泡棉,第三次就夹不住。
05三档结论:返工、让步、退样
分级标准在验货前定好。影响密封与承载的(合缝超差、铰链松动、壳体裂纹)走返工或退样;只影响观感的(轻微流痕、修边毛刺、非配合面色差)走让步接收,按比例折价;介于两者之间的(平面度略超、泡棉压痕偏深)让步但要写明下一批整改项。口头认可等于没有结论。
抽样按 AQL:外观项 AQL 2.5,功能与结构项 AQL 1.0,抽检比例 3%–5%,批量不足 50 只时至少抽 3 只。首件留证拍 12–20 张:六面外观、合缝塞尺特写、扭力起子读数、内衬装配状态、包装复原。照片带编号与日期,与检验表逐条对应,缺一张,这条记录在客诉时就立不住。
| 验收窗口 | 到样 48 h 内完成 12 项 |
|---|---|
| 合缝间隙 | ≤0.5 mm(让步上限 1.0 mm) |
| 盖面平面度 | ≤1 mm/m |
| 五金扭矩(M5) | 1.5–2.5 N·m |
| 修边毛刺 | ≤0.15 mm |
| 抽检比例 | 3%–5% |
| AQL(外观 / 结构) | 2.5 / 1.0 |
| 首件留证 | 12–20 张照片 |
常见问题
样箱只看外观、能合上盖,能不能直接签字?
不能。外观只覆盖 12 项里的 4 项,合缝、扭矩、内衬回弹、装配过盈都要动手测。签字前至少做完合缝塞尺、螺钉扭矩复紧、24 h 泡棉压缩这三项,否则批量问题会在三个月后才露头。
合缝 0.6 mm,只超了一点点,算不算不合格?
按 0.5 mm 判据是超差,但落在让步区间(0.5–1.0 mm)。要看是否均匀:整周都在 0.6 mm 属于模具正常波动,可让步;单侧 0.6 mm 对侧 0.1 mm 属于扭曲,应返工调铰链而不是修边。
AQL 1.0 和 2.5 分别用在哪一档?
外观项用 2.5,允许的疵点比例宽一些;功能与结构项用 1.0,卡得紧。两档不能混着抽,混抽等于把结构性缺陷按外观缺陷放过,后面返工成本会翻几倍。
让步接收以后,下一批怎么保证不再犯?
让步单上要写三件事:超差项、实测值、整改期限,并附一张同类部位的照片。下一批首件先查这一项,查完再放开批量,否则让步会变成常态,第三次就没人再提。