

从模具到成品:一只箱子的诞生
一只箱子在钢模里就已经定型。脱模斜度决定能不能顺利顶出,模温与冷却水温差决定翘不翘,顶针位置决定密封槽平不平,飞边高度决定盖压不压得到底。这些参数在首件那 20–30 分钟里被逐项量一遍:12 项过,才允许开批;不过,回去改模或改参数,改完重来。模具很少一夜之间坏掉,它是一次零点几毫米地漂。
01型腔做外观,型芯做内腔,斜度各给各的
型腔贴的是箱子外表面,型芯撑的是内腔。外表面要见人,抛光与纹理蚀刻都做在型腔这一侧;内腔只求尺寸稳,型芯可以粗一些,但排气槽必须开足,否则角落困气,出来就是烧焦的黑斑,后道抛光是抛不掉的。两半的钢材与热处理通常也不同,型腔看重耐磨,型芯更看重导热与刚性。
脱模斜度按面分档,不按零件一刀切:光面 0.5–1°就够,晒纹面要 1.5–2°,纹越深给得越多。斜度不足的直接后果是顶出时拉白、拉裂,尤其箱壁转角;斜度给过头,箱口外张,合盖时盖与箱的缝对不齐。这一档箱体的斜度通常落在 0.5–2° 之间,具体值按纹理深度与壁厚定。
02模温 40–80 ℃,冷却水进出温差不超过 3 ℃
模温同时决定三件事:熔体流动、收缩率、表面复制。模温低,纹理复制不清,表面发雾;模温高,冷却时间拉长,节拍掉下来。这一档箱体的模温通常设在 40–80 ℃ 的中段,薄壁取高值、厚壁取低值,让内外两侧的冷却速度尽量接近,收缩才不至于里外打架。
比设定值更重要的是均匀性。进水与回水的温差要压在 3 ℃ 以内,左右模、上下模之间也一样。温差一大,先冷的一侧先收缩,箱子出来就是翘的——盖面中间拱起 1–2 mm,合盖时四周压不实,胶条压不匀。冷却水路每 8000 次开模通洗一遍,水垢是温差悄悄变大的头号原因。
03顶针顶在筋上,行程 20–60 mm
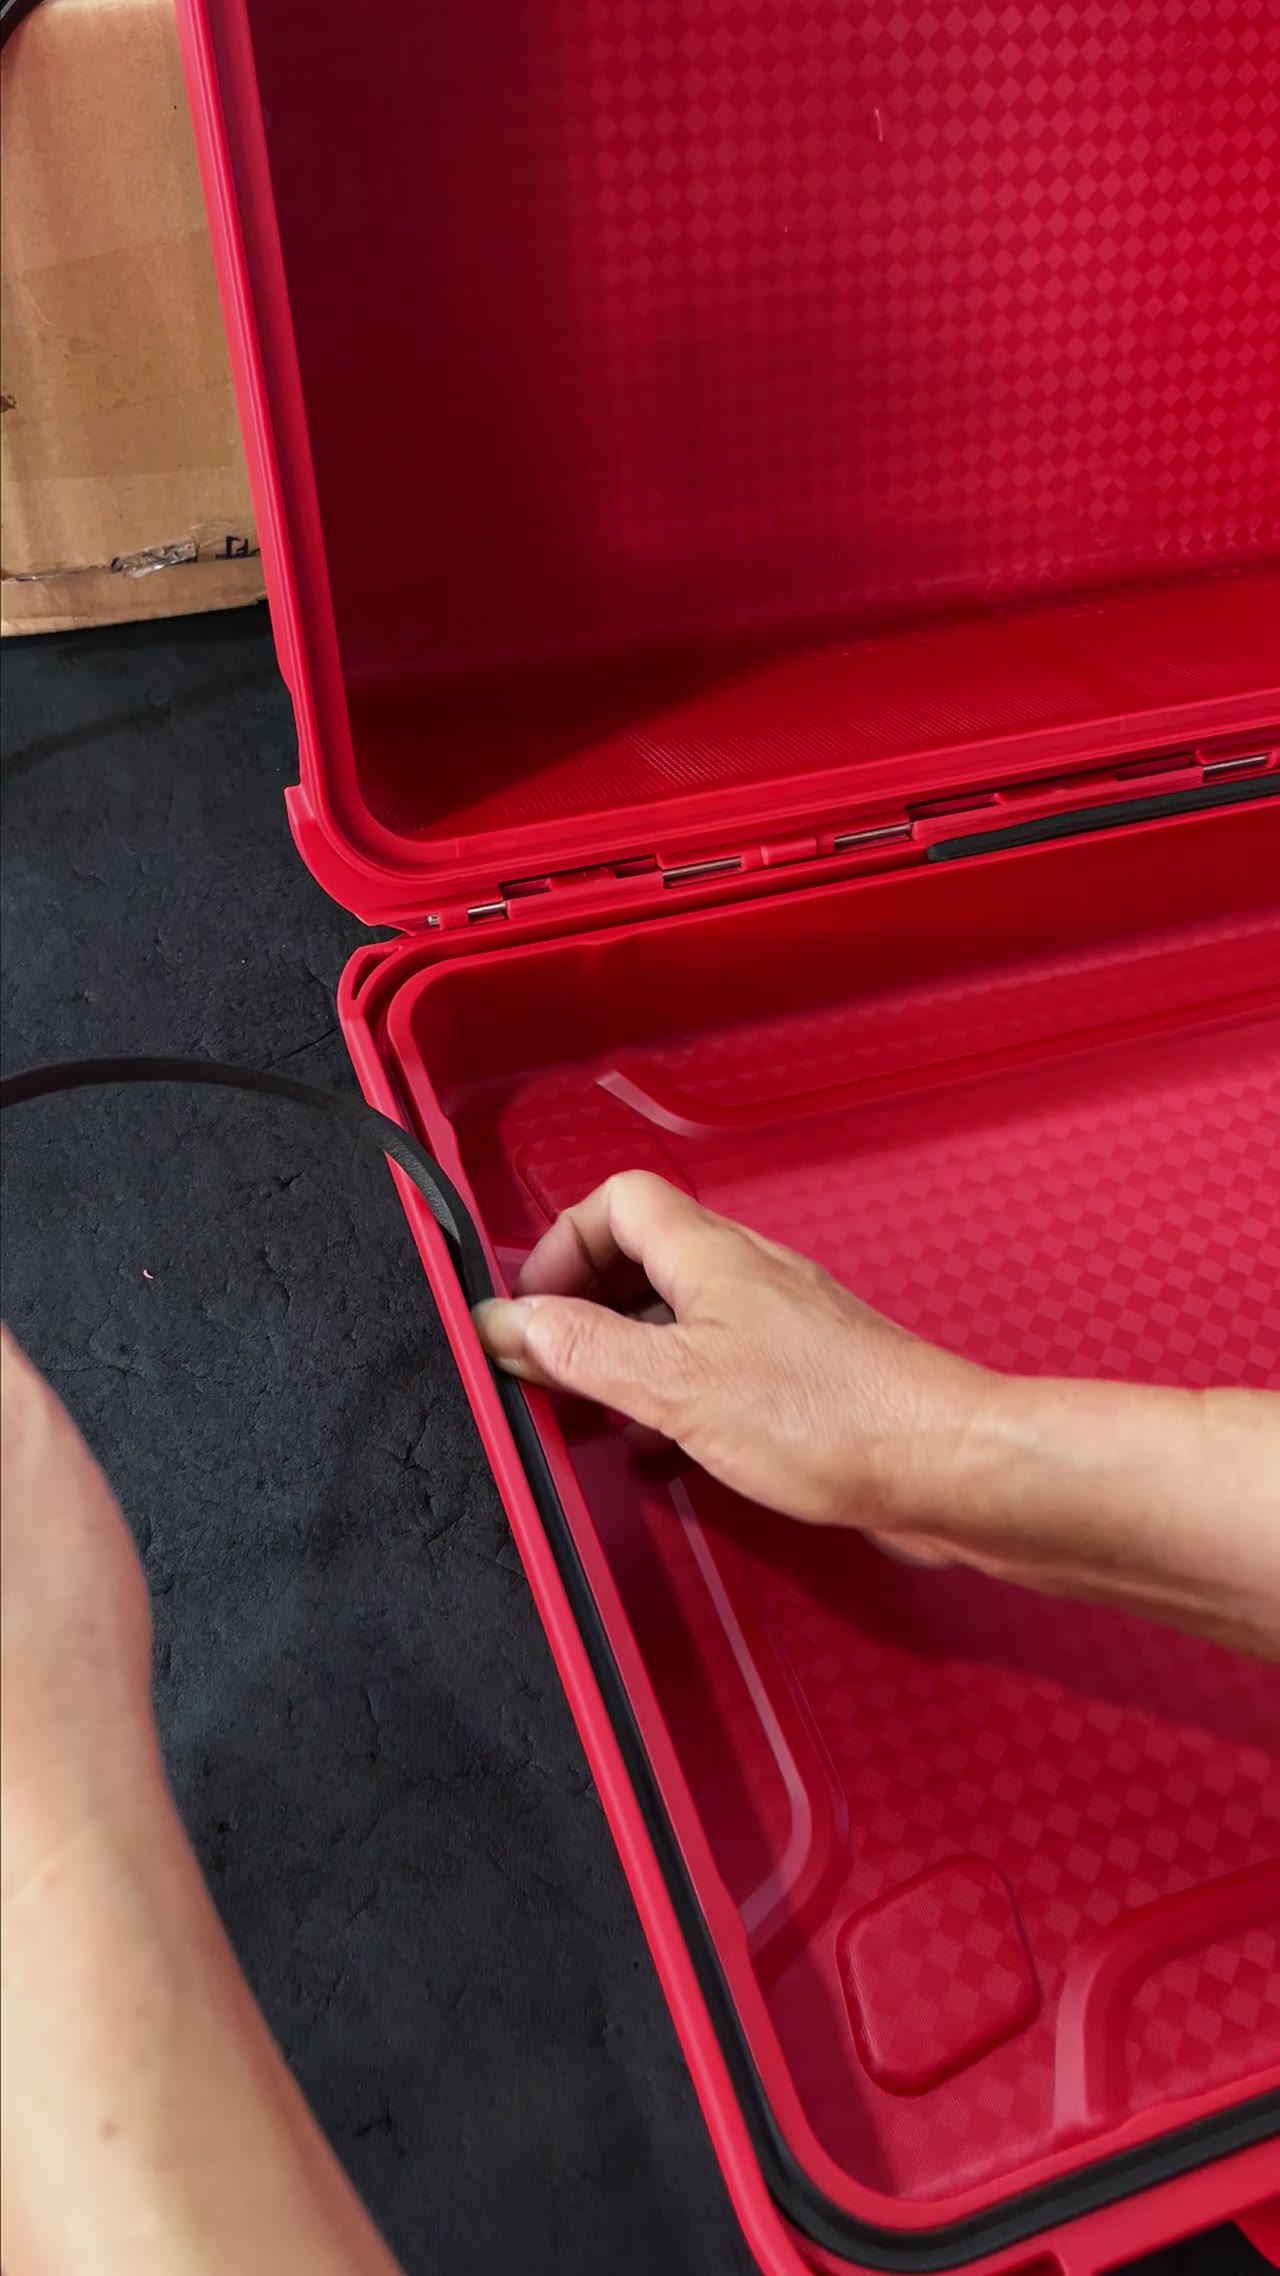
顶针痕是模具留下的指纹,位置比数量重要。规则是顶在筋、柱、厚壁处,绝不顶在密封槽、合模面、外观大平面上。密封槽被顶出 0.1 mm 的凸起,胶条就压不匀,渗水从那一小段开始。顶针直径按受力配,常见 3–8 mm,间距控制在 80–150 mm 一只,让顶出力摊平。
顶出行程 20–60 mm,够把箱子从型芯上推松就行,多推无益。行程过短,箱子还咬着型芯就被机械手抓走,会被拉变形;行程过长,顶针板回程多走路,节拍白丢。真正的判据是顶出后箱口对角线变化不超过 1 mm——超过,说明顶出受力不均,要回去查顶针排布与斜度。
04飞边 0.15 mm 是硬线,量在分型面上
飞边来自分型面贴合不严:锁模力不足、模面有异物、排气槽过深,都会出。判据是 0.15 mm,用带表卡尺或塞尺在分型面四周取八点,超了停机。飞边不只是难看,它会把合盖面抬高,盖压不到底,胶条压缩量凭空少一截,密封与扣合力跟着一起变差。
修边能救外观,救不了尺寸。手工刀修过的分型面会留下 0.05–0.2 mm 的台阶,堆叠时上下两只咬不实,运输中更容易错位。所以飞边要在模内控制,不能指望后道。每班首件在分型面拍一张带标尺的照片留档,几个月后有争议,按图对,比凭记忆描述靠谱得多。
05首件 12 项、20–30 分钟,签字才开批
首件不是看一眼颜色就算过。12 项通常覆盖外观、色差、三点壁厚、合模缝间隙、盖面平面度、锁扣扣合力、铰链销位、内腔关键尺寸、重量、飞边、顶针痕、试装合盖。全部量完 20–30 分钟,比返工一批便宜得多。首件合格率通常落在 92–98%,没过的多半卡在飞边与色差这两项。
模具保养按开模次数走,不按日历。5000–10000 次中保一次:清排气槽、通冷却水路、给顶针与导柱上脂、复查分型面有没有压塌。跳过保养的模具不会立刻坏,它先让飞边从 0.1 mm 长到 0.2 mm,再让顶针痕变深,等你肉眼发现,已经出了 300 只以上。
| 脱模斜度(光面 / 纹理面) | 0.5–2° |
|---|---|
| 模温设定区间 | 40–80 ℃ |
| 冷却水进出温差 | ≤3 ℃ |
| 顶出行程 | 20–60 mm |
| 顶针痕允许凸起 | ≤0.1 mm |
| 分型面飞边上限 | ≤0.15 mm |
| 首件检查项 / 耗时 | 12 项,20–30 分钟 |
| 模具中保间隔 | 5000–10000 次开模 |
常见问题
脱模斜度能不能统一给到 2°,省得改图?
能,但代价落在合盖缝。斜度越大,箱口外张越多,盖与箱的分型面对不齐,缝宽会从 0.3 mm 涨到 1 mm 以上。纹理浅的面按 0.5–1° 给,把省下的外张量留给密封面。
模温调高一点,表面不是更好看?
表面复制确实更好,但冷却时间拉长,节拍与内应力一起变差。判据是盖面平面度:模温上调一档后量盖面,拱起超过 1 mm 就退回去,别只看外观。
飞边 0.15 mm 用手摸得出来吗?
摸不出来。0.15 mm 大约是两张打印纸的厚度,手感几乎没有,却足以把合盖面抬高。要用带表卡尺或塞尺量,目视与手摸一般只能发现 0.3 mm 以上的飞边。
首件合格率 92–98%,没过的那些去哪了?
多数在调机后重打,不算报废。真正流进批量的很少,飞边超差与色差各占一半左右。所以首件不过要先分清是模具问题还是参数问题,模具问题必须下模处理。