

内衬到成品:装配衔接
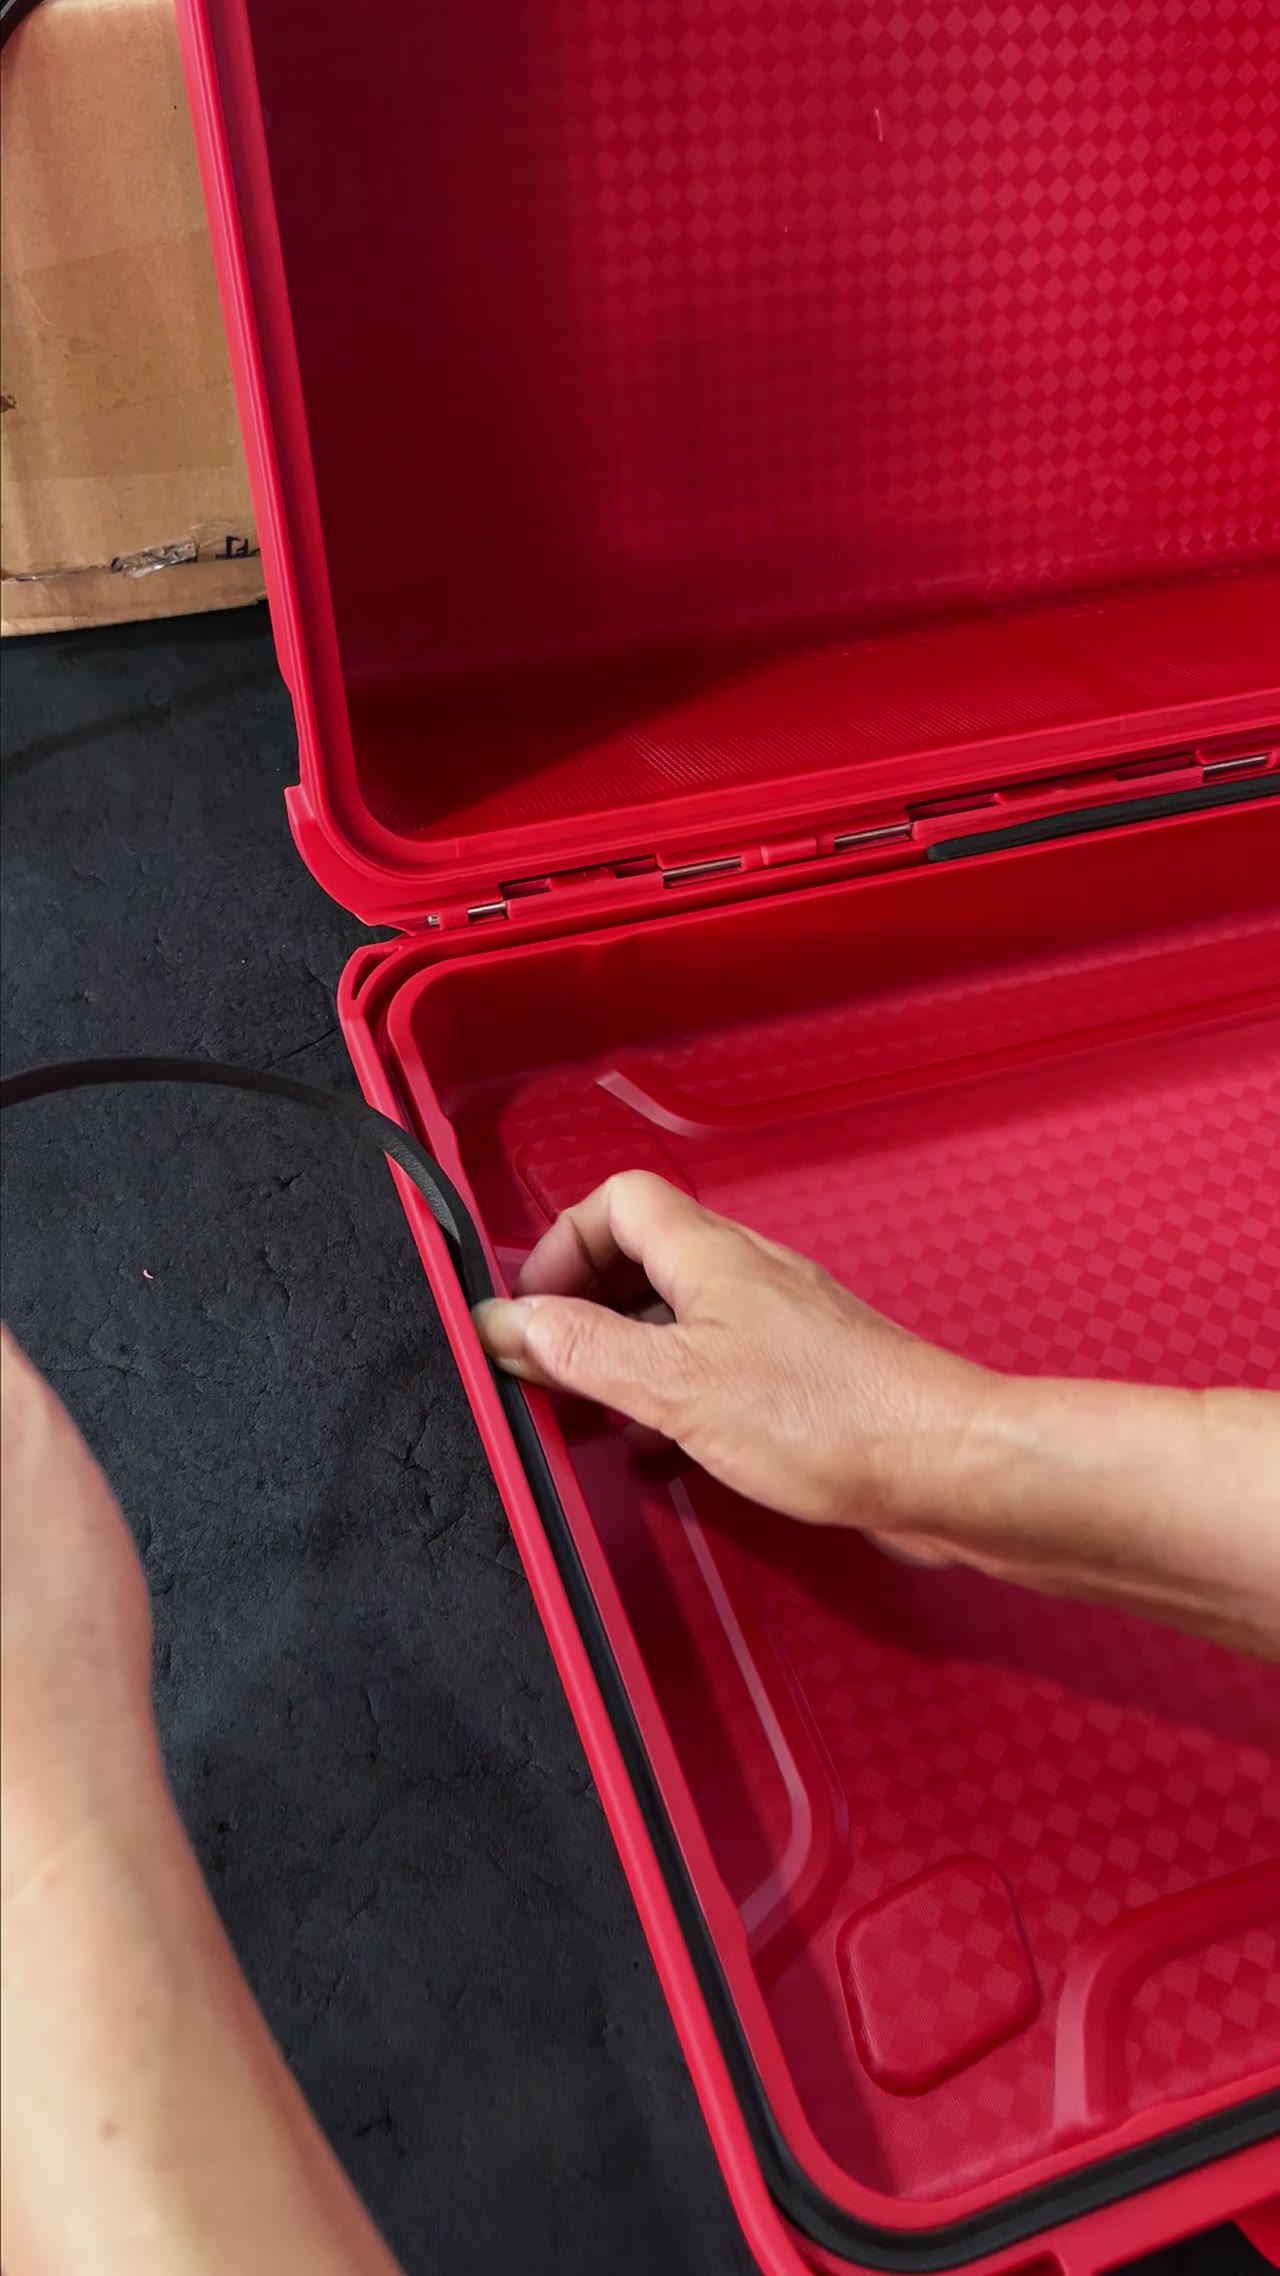
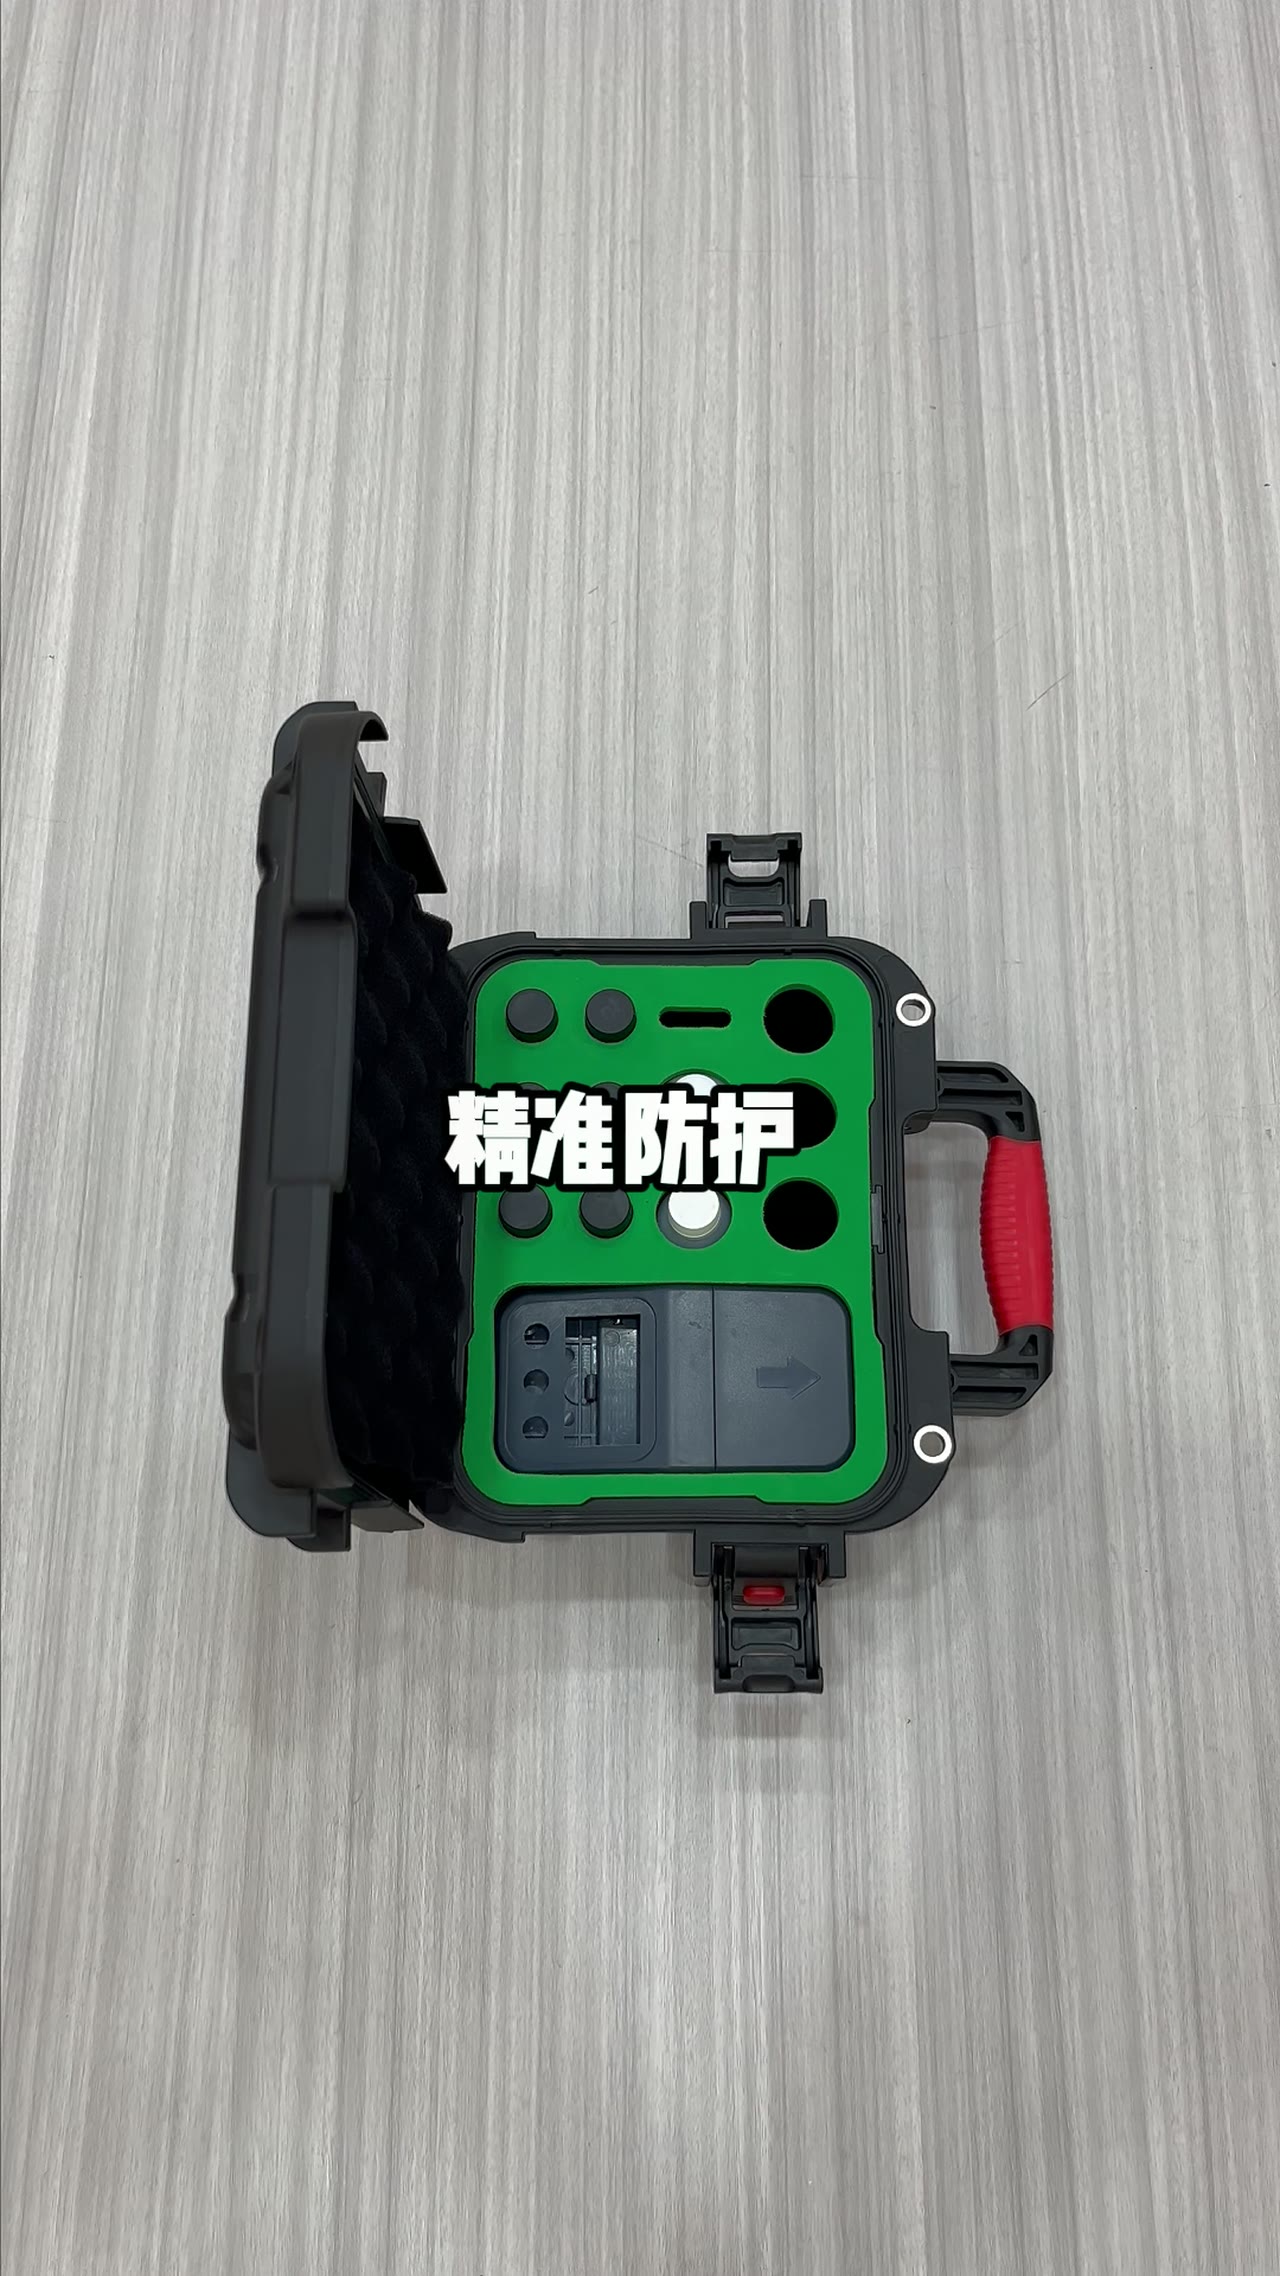
内衬在台面上量得再准,装进箱里也可能歪。差别全在基准:以哪个角起量、每条边留多少、盖衬压几毫米、用胶还是用搭扣。这四件事决定合盖是不是一下到底,决定返修时能不能把整片取出来,也决定装配线上一个人 90 秒装不装得完一只。内衬与箱腔的单边间隙按 0.5–1.5 mm 控制,跑出这个区间,前面所有精度都白做。
01基准角定在铰链侧,其余三面全部让量
箱腔不是规整的长方体。滚塑或注塑出来的内壁带拔模斜度,越靠底越窄,同一只箱子上下的宽度能差 1–2 mm。按四边平均去裁内衬,装到上半段会松,压到底部会顶。可行的做法是选一个基准角,通常是铰链一侧的左下角,把两条相邻直边当作 X 与 Y 的原点,其余三面全部留量,让误差集中到对面那条不承力的边上。
基准角落位后,内衬与箱腔之间留单边间隙 0.5–1.5 mm。小于 0.5 mm,泡棉的压缩回弹会把内衬顶起来,盖不严;大于 1.5 mm,箱体受冲击时内衬先在腔内窜动,再撞壁,缓冲行程被白白吃掉一截。量法很土:塞尺沿四边各推一次,能塞进 0.5 mm、塞不进 1.5 mm 的那一档,就是这批箱体该用的刀路补偿。
02盖衬与箱衬的分界落在合模面以下
盖衬和箱衬不是各做一半再拼。两者的分界线要压在合模面以下,让盖衬在合盖时先接触、后压缩。常见做法是盖衬比实测净空多做 1–2 mm,压缩量就落在这段里消化。物件越高,分界越要往下挪:物件顶部到盖内壁只剩 3 mm 净空时,盖衬最多做 2 mm,再多就把物件压出印子。
分界定错的典型症状是合盖到最后 5 mm 卡住。这时不要加大锁扣扣合力,先把盖衬整片取出,空箱合一次:空盖能顺畅扣上,问题在盖衬厚度;空盖也卡,那是箱衬高出分界、顶到了盖口。两种情况的修法完全相反,一个减薄、一个下移分界,混着改只会越改越难判。
03双面胶与尼龙搭扣,看返修要不要整片取出
双面胶便宜、薄、不占内腔空间,初粘 5–15 N/25mm 的工业胶带足以固定一块 20 mm 厚的 EVA。它的代价是不可逆:粘上之后再取,泡棉表层常跟着胶一起撕下来,第二次就粘不牢。适合一次装到位、之后不打算再动的位置,比如底垫、短隔断、角落填充块。
尼龙搭扣贵一些,剥离力 8–25 N,能反复拆 3–5 次不掉。盖衬、主腔衬这类返修时要整片取出的位置,用搭扣更划算:拆一片的工时从 20 分钟压到 3 分钟以内。取舍标准不是单价,是这只箱子在寿命里被打开内衬的概率——超过一次,就该上搭扣。
04装完内衬,合盖力增量压在 15% 以内
内衬一装进去,合盖力必然变大。增量来自两处:盖衬被压缩,以及内衬把箱壁往外顶、改变了锁扣跨距。可接受的上限是相对空箱增加 15%。超过这条线,用户第一次开箱就觉得箱子“紧”,实际是锁扣在替泡棉使劲,扣合寿命跟着缩短,铰链轴也多吃一份侧向力。
量法很直接:空箱合盖三次取均值,装入内衬后再合三次,差值除以空箱均值。超过 15%,先减盖衬厚度 0.5 mm,再查箱衬有没有哪一段越过分界线。别用加大扣合力去硬压,那只是把问题从装配工位挪到用户手上,返修成本翻几倍。
05装配节拍 90–180 秒,靠治具不靠手感
一只箱子的内衬装配,熟练工 90 秒能完成,分腔复杂的到 180 秒。差距不在手速,在有没有定位治具:一块按箱腔外形铣出来的托板加两个限位块,箱子放上去基准角就自动对好,省掉每次找正。没有治具的工位,同一批箱子的内衬位置能差 1 mm 以上,合盖手感一批一个样。
下线前只查三件事:塞尺推四边、目视分界线是否在合模面以下、合盖一次听扣合声是否一声到底。三件都过才允许装箱。返修路径从盖衬开始拆,那里走搭扣,整片取出换新,单只返修控制在 15 分钟以内,箱体不必回流到成型车间重做。
| 内衬与箱腔单边间隙 | 0.5–1.5 mm(分段实测) |
|---|---|
| 基准角对位误差 | ≤0.5 mm |
| 盖衬压缩量 | 1–2 mm |
| 尼龙搭扣剥离力 | 8–25 N |
| 双面胶初粘(25 mm 宽) | 5–15 N |
| 装后合盖力增量 | ≤15% |
| 可拆装次数(不脱胶) | 3–5 次 |
| 单只装配节拍 | 90–180 秒 |
常见问题
内衬装进去有点松,能不能加厚泡棉找回来?
不能靠加厚解决。松的根源是单边间隙超过 1.5 mm,加厚只会让内衬在中段鼓起、四角照样空。正确做法是按基准角重新取数,把多出来的量补到对面那条不承力的边上。
为什么不能用双面胶把盖衬粘死?
盖衬是返修时第一个要拆的件。胶粘之后泡棉表层会被撕掉,二次粘接强度掉一半以上。搭扣剥离力 8–25 N,拆 3–5 次仍能复位,代价只是多 0.5 mm 厚度。
合盖很紧是不是密封更好?
不是。密封靠胶条压缩量,不靠锁扣硬压。合盖力比空箱高出 15% 以上,说明泡棉在替胶条受力,长期会把锁扣座拉变形,密封反而先坏。
装配要不要每只都上塞尺?
首件与换批必测,量产按每小时 3–5 只抽测。同一批箱体的腔体尺寸波动通常在 0.3 mm 内,抽测能覆盖;换模或换料批后要重新做首件。