

快速答案:内衬选贴合还是分格,取决于装载物是三件重装备还是三十件零散件:贴合用 38 kg/m³ 泡棉压住每件,分格用 5 毫米插接隔板隔开,两者在跌落与取放时间上各让一步。贴合件在 1.2 米六面跌落下的加速度峰值 42 g,分格件 78 g;内衬总厚按内腔深减件高再减 3 毫米压缩余量算,超了盖就压不上。
目录
- 内衬先定装载物怎么落进内腔
- 泡棉贴合:模切公差与压缩余量
- 分格:隔板厚度与单格尺寸
- 跌落与振动下两种内衬的差
- 报价单上的三项参数
- FAQ
一、内衬先定装载物怎么落进内腔
445 × 345 × 205 毫米的内腔,扣掉盖内 20 毫米蛋格泡棉和底部 10 毫米垫层,能用的深度是 175 毫米。内衬要在这 175 毫米里办三件事:件不互相磕、件不撞箱壁、件能被一只手取出来。
先数件。3 件以内、单件轮廓不规则,例如一台 7.8 公斤的便携式气相色谱仪配两支探头,贴合是唯一直给的做法,因为凹槽按件形模切,件只能待在自己的位置上。30 件以上、规格统一的零散件,例如 24 支同型号取样针,分格让每一格都能随手抽出,不必记住编号顺序。
再问换型频率。贴合内衬的凹槽模切完就固定,换一款仪器要重做 30 毫米承托层,打样 3 天;分格的隔板是插接的,抽掉一片 5 毫米板就能把两格并成一格,现场 10 分钟改完。
最后量取放时间。这一条最容易被演示环节掩盖:贴合内衬在台上很好看,落到班次里,每一件都要对准凹槽落下去。
三件事问完,答案基本就定了。
二、泡棉贴合:模切公差与压缩余量
贴合内衬是三明治:盖内 20 毫米蛋格、中间 30 毫米模切承托层、底部 10 毫米平板。蛋格压住件的顶面,承托层托住件的轮廓,平板把载荷摊到箱底。
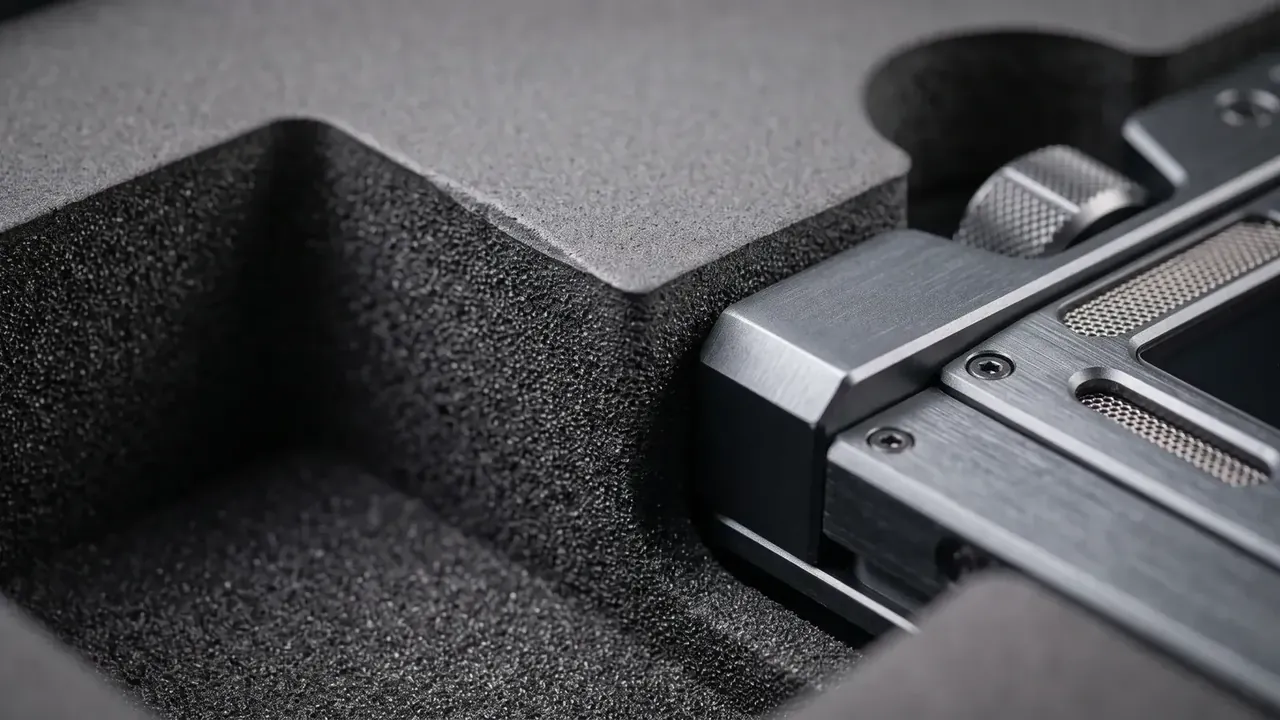
模切公差按 ±0.5 毫米走,凹槽比件大 2 毫米,四周各留 1 毫米。留少了件塞不进去,留多了件在槽里晃,1.2 米跌落时晃动的件会把槽壁啃出粉。压缩余量取 3 毫米,盖合上时蛋格被压扁 3 毫米,等于给件加了一道 12 N 的预压。
密度决定缓冲。聚乙烯泡棉 38 kg/m³ 在 25% 压缩下给出 3.8 kPa 的应力,同压缩量下 25 kg/m³ 的只有 2.1 kPa,30 公斤的仪器压上去就到底了。EVA 45 kg/m³ 到 6.4 kPa,代价是硬,薄壁件容易被压出印子。
加工方式也要摊进价格。CNC 振刀切一套 30 毫米承托层是 6 分钟工时,改图当天能出样,编程费 240 元;钢刀模一次 380 元,跑 200 套以上才摊得平,厚度超过 40 毫米的层还切不透。两相对比的做法与公差取舍写在泡棉切割工艺与公差里,这里只说结论:50 套以下走 CNC,200 套以上开刀模。
三、分格:隔板厚度与单格尺寸
分格内衬的骨架是插接的 PE 发泡板,常用厚度 5 毫米。板太薄,装满 24 格之后中间会鼓;8 毫米压得住鼓,可内腔要少掉两格的位置。
单格尺寸按件的最大外廓加 4 毫米定。60 × 60 × 80 毫米的格子放得下直径 52 毫米、高 76 毫米的取样瓶,一格 4 支刚好 1.2 公斤,24 格合计 28.8 公斤;总重超过 20 公斤,格数就得降到 16,否则箱底在搬运时会跟着弯。
| 分格配置 | 单格尺寸 | 单格承载 | 适合的件 |
|---|---|---|---|
| 3 × 4 = 12 格 | 95 × 75 × 80 毫米 | 2.4 公斤 | 手持仪表、对讲机 |
| 4 × 6 = 24 格 | 60 × 60 × 80 毫米 | 1.2 公斤 | 取样瓶、接头、标准件 |
| 5 × 8 = 40 格 | 45 × 40 × 60 毫米 | 0.5 公斤 | 螺钉、探针、密封圈 |
| 抽板式 6 格 | 130 × 95 × 100 毫米 | 4.0 公斤 | 电源模块、线盘 |
隔板口部倒 3 毫米圆角,手指伸进去不割手;格底留 2 毫米泄水缝,冲洗后 30 分钟能晾干。分格的短板在异形件:带 90° 弯头的探头塞进方格子,弯头会顶住隔板,格子得改成 L 形,插接板要开异形槽,单套成本从 42 元跳到 70 元。
四、跌落与振动下两种内衬的差
1.2 米六面跌落,装 7.8 公斤仪器的贴合箱,内腔加速度峰值 42 g;同样装载改成分格加 3 毫米垫片,峰值 78 g。差在贴合把件包住,分格只把件围住,冲击来时件在格里还有 4 毫米的蹿动空间。
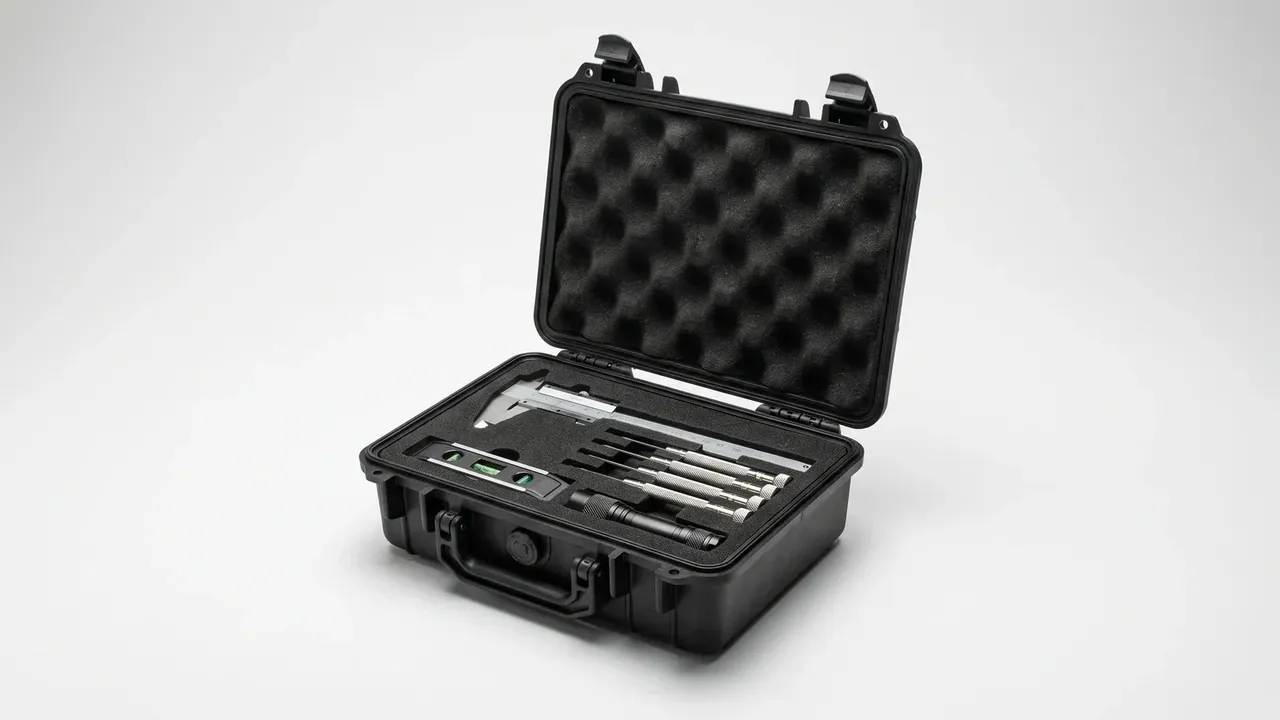
振动更明显。10–500 Hz、1.5 g、扫频 3 小时,分格里的金属件与隔板对磨,阳极氧化层磨掉 0.02 毫米,露出底色;贴合箱里同样的件没有相对位移,磨痕只在棱角上。运输环节多的用户,这一项的差别比跌落更常碰到。
温度把两条线一起推。70 ℃ 存放 24 小时,泡棉的压缩永久变形 8%,回到常温只能弹回九成二,第二次装箱时预压从 12 N 掉到 9 N;-20 ℃ 下泡棉变硬,同样的 1.2 米跌落,缓冲行程缩短 30%,加速度峰值从 42 g 抬到 61 g。分格不怕温度,怕隔板在低温下变脆,插接榫头一掰就断。
五、报价单上的三项参数
内衬的价格由三项参数定:层数、格数、公差。层数决定泡棉用量,格数决定隔板总长,公差决定走 CNC 还是开刀模。
- 贴合:20 毫米蛋格 + 30 毫米承托层,CNC 加工,86 元一套,打样 3 天
- 分格:5 毫米插接板 24 格,刀模冲切,42 元一套,打样 5 天
- 混合:底部 20 毫米承托 + 上层 12 格分格,128 元一套,打样 6 天
- 模具:分格刀模 380 元,贴合编程 240 元,50 套起订
- 交期:贴合 12 天,分格 7 天,混合 15 天
- 验收:凹槽与件间隙 ≤2 毫米,抽 3 件试装,1.2 米跌落后面无裂纹
| 方案 | 单套价格 | 单套重量 | 24 件取放 | 1.2 米跌落峰值 |
|---|---|---|---|---|
| 全贴合 | 86 元 | 1.9 公斤 | 需分 8 个凹槽,约 32 秒 | 42 g |
| 全分格 | 42 元 | 1.1 公斤 | 逐格取,约 42 秒 | 78 g |
| 混合 | 128 元 | 2.3 公斤 | 12 件贴合、12 件分格,22 秒 | 48 g |
三种方案的差别不在单价,在「取错件」的次数。混合内衬把高频件放在分格区、低频件压在凹槽里,一个班次能省下的找件时间,通常两三个月就把 42 元的差价赚回来。
结论
内衬的选择可以压成一句:装载物件数少、形状唯一,就把泡棉贴着件形做出来;件数多、规格统一,就让隔板去分格。贴着做的代价是换型 3 天,分格的代价是异形件要开槽。真正决定成败的不是材料,是模切公差 ±0.5 毫米、压缩余量 3 毫米、隔板 5 毫米这三个数有没有写进图纸。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号