

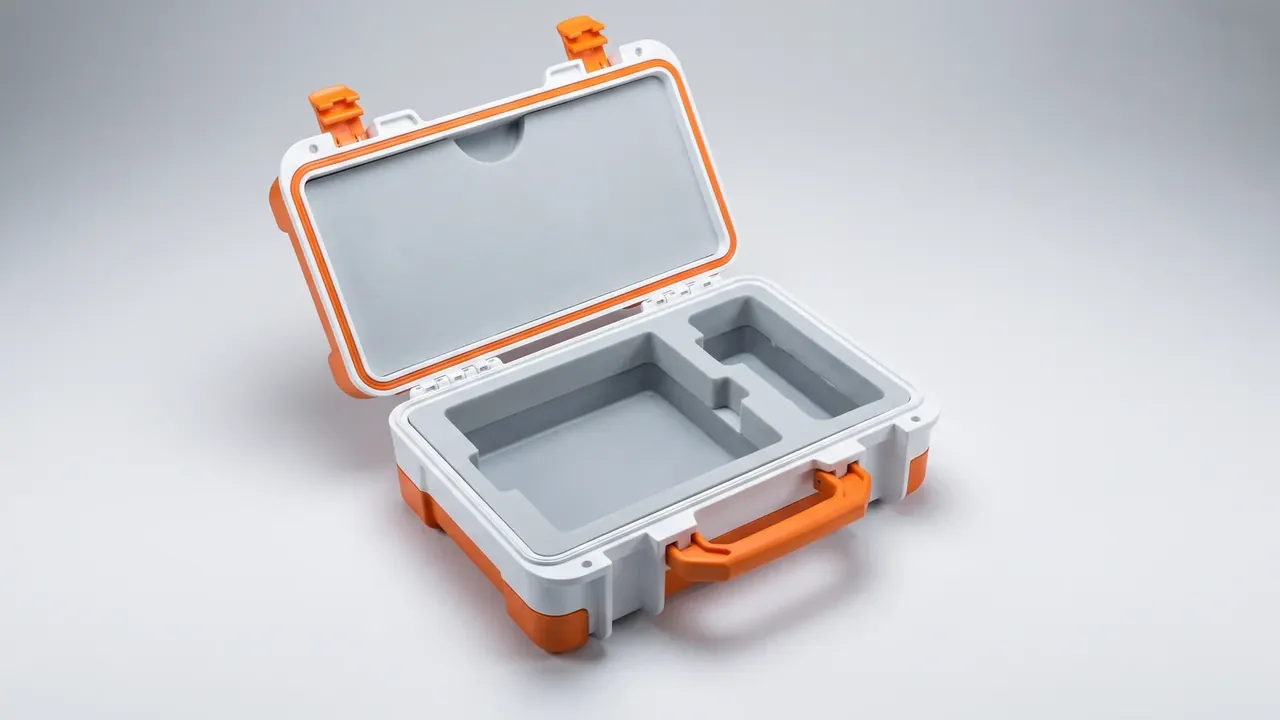
快速答案:带定制内隔板塑料箱的规格由四组数字锁死:内腔净空、单格格位、隔板壁厚、单格承重。先把内腔减去隔板总厚度算出格位,再按格宽选隔板厚度,120 毫米以内取 1.8 毫米,120 至 180 毫米取 2.2 毫米,超过 180 毫米取 2.6 毫米,整箱堆码不超过 4 层。
目录
- 带定制内隔板塑料箱的规格先拆成三层
- 内腔尺寸与格位怎么换算
- 隔板壁厚与加强筋定在多少
- 单格承重与整箱堆码怎么算
- 铰链、提手与机台吨位怎么配
- FAQ
一、带定制内隔板塑料箱的规格先拆成三层
带定制内隔板塑料箱的规格不是一张尺寸表,而是三层数字叠起来的结果。外形决定能不能上托盘、进柜;内腔与格位决定东西放不放得进去;壁厚与筋位决定装满之后会不会塌。先错一层,后两层都要重算。
外形按托盘和货架层高倒推。常用两档:600 × 400 × 230 毫米配 1200 × 1000 毫米托盘;530 × 360 × 200 毫米配层高 350 毫米货架,可码两层。箱底留 8 毫米支脚,堆码时上层压箱盖,不压侧壁。
内腔和格位必须分开写。内腔是成型后的净空,格位是内腔被隔板切开后的单格净空,两者差一个隔板厚度加两侧过渡圆角。带定制内隔板塑料箱的图纸只标内腔不标格位,返工率最高,模具开出来以后格位已经定死。
| 层 | 定什么 | 本档常用值 | 定错之后的表现 |
|---|---|---|---|
| 外形 | 长宽高、堆码姿态、支脚 | 600 × 400 × 230 毫米 | 上不了托盘,柜内留空 |
| 内腔 | 净空、圆角、拔模斜度 | 装配单边留 2 毫米 | 放不进或晃动 |
| 格位 | 单格净空、格数与排列 | 4 格、6 格、9 格 | 格宽不够,隔板顶盖 |
| 壁厚与筋 | 侧壁、箱底、隔板、筋厚 | 2.5 / 3.0 / 2.2 毫米 | 满载塌边,堆码变形 |
二、内腔尺寸与格位怎么换算
格位不是均分的,是减出来的。内腔长度减去隔板占掉的总厚度,再除以格数,才是单格净宽。内腔长 542 毫米、四格、隔板 2.0 毫米时,格位宽度是(542 - 3 × 2.0)÷ 4,等于 134 毫米。
收缩余量按材料定,PP 取 1.5% 至 2.0%,ABS 取 0.4% 至 0.6%。600 毫米长度按 0.7% 折算要留 4 毫米,省掉这 4 毫米,第一批合格、第三批超差,模温一波动尺寸就跟着走。
三处容易漏:格位对角线差不大于 1.0 毫米;隔板与侧壁过渡圆角取 R3,小于 R3 会在根部积料;拔模斜度单边 1 度,格深 200 毫米时上下口差 3.5 毫米,所以带定制内隔板塑料箱的格位尺寸必须注在格口中部。
三、隔板壁厚与加强筋定在多少
隔板厚度按成型方式分两条线。一体注塑的隔板跟箱体同次成型,厚度取 1.8 至 2.6 毫米;插装式隔板单独注一块再插进槽里,厚度取 2.5 至 3.0 毫米,槽宽按板厚加 0.3 毫米。带定制内隔板塑料箱的隔板选哪种,看格宽和清洗要求。
加强筋是隔板的第二层保险。筋厚取主壁厚的 0.4 倍即 1.0 毫米,筋高 5 毫米,筋间距 45 毫米。筋太高会缩水,太低没有刚度。隔板根部圆角不小于 R1.5,尖角应力集中,跌落时先从这里裂。
格深超过 60 毫米要考虑脱模。隔板形成的窄槽用斜顶顶出,角度取 3 至 5 度;格深超过 120 毫米而格宽小于 40 毫米时,斜顶顶不动,只能上抽芯,模具费按处单列。
| 隔板形式 | 厚度 | 格宽上限 | 模具代价 | 单格承重 |
|---|---|---|---|---|
| 一体注塑薄板 | 1.8 毫米 | 120 毫米 | 斜顶即可 | 3 千克 |
| 一体注塑标准板 | 2.2 毫米 | 180 毫米 | 斜顶加局部镶件 | 4 千克 |
| 一体注塑厚板 | 2.6 毫米 | 240 毫米 | 抽芯或镶件 | 6 千克 |
| 插装式隔板 | 2.5 至 3.0 毫米 | 300 毫米 | 另开一副小模 | 6 千克 |
四、单格承重与整箱堆码怎么算
带定制内隔板塑料箱的单格承重按隔板厚度估,系数 2.2 千克每毫米。2.2 毫米隔板算出来 4.8 千克,报规格取整到 4 千克,余量留给温度与老化。
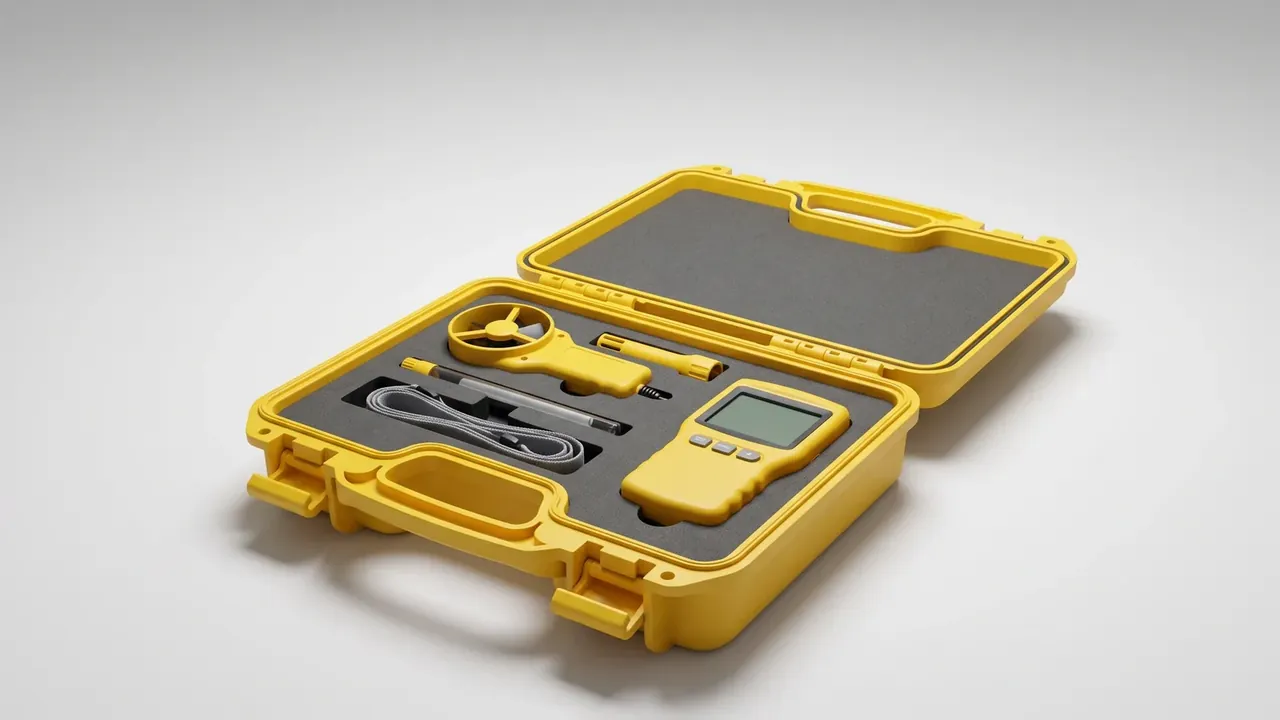
整箱额定载荷不能把单格承重直接乘格数。隔板本身占重量,箱底还要承担堆码压力,取值是单格承重 × 格数 × 0.8。六格、单格 4 千克的箱子,整箱额定 19.2 千克,报 18 千克。带定制内隔板塑料箱要同时标单格和整箱两个数。
堆码试验按实际层数加一层:4 层、72 小时、38 摄氏度,箱底最大挠度不超过 2 毫米,卸载后 1 小时内回到 0.5 毫米以内。单格单独加载,按额定值 1.5 倍压 24 小时,隔板不允许永久弯曲。
五、铰链、提手与机台吨位怎么配
满载超过 12 千克就要用双轴铰链加金属销,塑料销三个月就磨出椭圆孔。开盖力 25 至 45 牛,低于 25 牛盖不住,高于 45 牛单手打不开。提手按满载 4 倍做静载,吊 10 分钟不脱出。
机台吨位由投影面积决定,锁模力系数 0.45 吨每平方厘米。600 × 400 毫米箱盖投影 2400 平方厘米,需 1080 吨,配 1000 吨并把保压降到 60 兆帕;530 × 360 毫米投影 1908 平方厘米,配 850 吨。
成型周期按壁厚估,2.5 毫米侧壁冷却 32 秒,整周期 68 秒。厚壁箱不要盲目加腔,两腔模具水路排不开,格位尺寸批内波动会从 0.3 毫米放大到 0.8 毫米。
| 箱体规格 | 投影面积 | 机台吨位 | 冷却时间 | 成型周期 |
|---|---|---|---|---|
| 400 × 300 毫米 | 1200 平方厘米 | 550 吨 | 22 秒 | 48 秒 |
| 530 × 360 毫米 | 1908 平方厘米 | 850 吨 | 27 秒 | 58 秒 |
| 600 × 400 毫米 | 2400 平方厘米 | 1000 吨 | 32 秒 | 68 秒 |
结论
带定制内隔板塑料箱的规格,说到底是一道减法:外形减壁厚得内腔,内腔减隔板得格位,格位乘系数得承重。四个数字互相咬合,改一个要重算三个。把格位、隔板厚度、单格承重与堆码条件写在同一张图纸上,打样两轮即可冻结。按这套顺序定规格的带定制内隔板塑料箱,格位、壁厚与承重三件事都能在图纸上说清楚。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号