

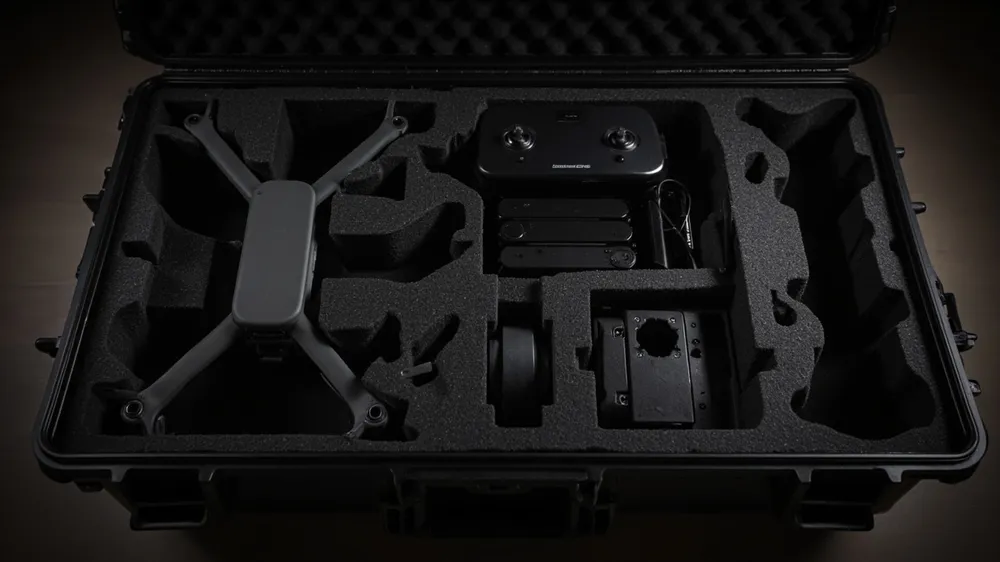
不少人挑无人机箱只看外壳硬不硬、锁扣亮不亮,却忽略了真正决定无人机安危的部分——内衬。外壳负责把冲击接住,内衬负责把冲击吸收和分散。一只刚性很强但内衬设计粗糙的箱子,撞击时反而会把力直接传给云台;一只内衬精良的箱子,即便外壳普通,也能让脆弱部件安然无恙。本文从设计规则讲起,帮你判断一只箱子的内衬到底护不护得住。
一、内衬是保护的真正核心
无人机最容易坏的依次是云台、桨叶、屏幕/天线。这三样都靠内衬保护,与外壳关系不大。外壳再硬,如果内衬让云台贴着硬腔壁,跌落时冲击还是直灌云台。所以评价一只箱子,先看内衬,再看外壳。
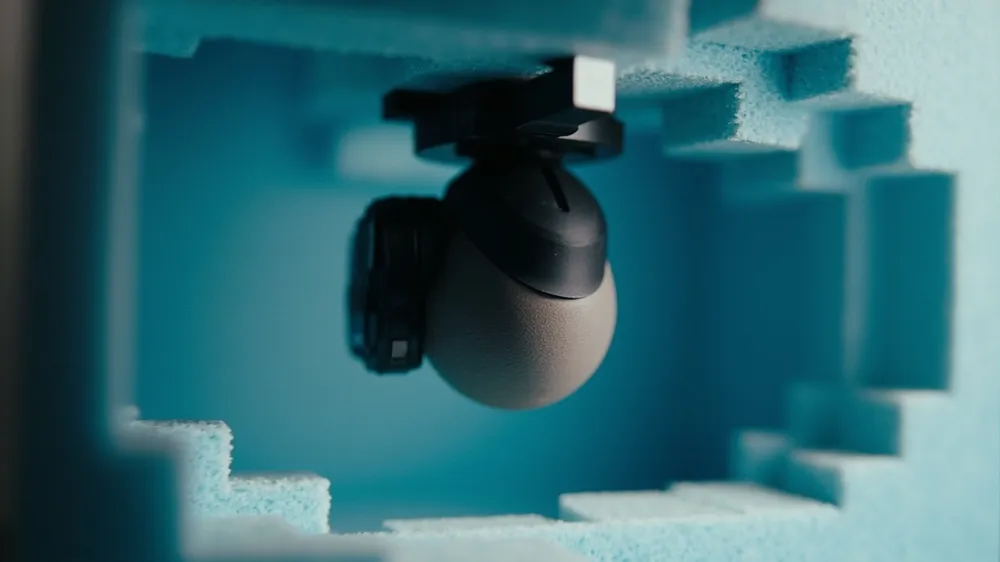
二、云台必须悬浮
云台是球形且极脆弱,正确做法是悬浮式:腔位只接触云台的坚固 mounting 部位,让球形本体悬空,四周留缓冲间隙。这样受冲击时,云台不因直接接触腔壁而传力。
反面做法是「紧包式」——把云台整个塞进贴合的腔里。看似稳,实则冲击直接由腔壁传给云台,更易坏。悬浮的关键词是「只托不抱」。
三、桨叶要限位不要贴压
桨叶细长易折,最怕侧向受力。正确做法是平放 + 两侧限位:开独立槽,让桨叶平躺,两侧用泡棉夹住防止左右晃,但不从上往下压。受力方向应当是「限制位移」而非「压紧」。
折叠桨要注意折叠状态:腔位按折叠后的外形设计,避免桨尖顶到硬物。很多箱子桨叶处留空不够,运输中桨尖顶穿泡棉顶到壳体,等于没保护。
四、电池仓要承重不要悬空
电池是箱内最重的部件,若让它悬空,运输中会在腔内移位、砸到其他部件。正确做法是电池仓承托其重量,腔底托住,四周限位。若运输涉及高温,还应评估是否加隔热层。
多电池用户要隔离固定:每块电池独立舱位,避免相互摩擦或短路风险。行业作业常带多块电池,这一条尤其重要。
五、遥控器与配件分区
遥控器和配件应有独立位置,避免与主机摩擦。高频取用的(如遥控器)放最易取处;低频的(如备用桨、工具)放深处。分区逻辑是「按使用频率分层」。
| 部件 | 设计要点 |
|---|---|
| 云台 | 悬浮,四周留隙 |
| 桨叶 | 平放限位,不压 |
| 电池 | 承托+隔离 |
| 遥控器 | 独立、易取 |
| 配件 | 低频深处 |
六、泡棉材质怎么选
| 材质 | 特点 | 适用 |
|---|---|---|
| EVA | 回弹好、易热压成型、成本低 | 最常用,批量优选 |
| PE(交联) | 更硬挺、支撑强 | 重部件承托 |
| PU(海绵) | 软、吸震强、易掉屑 | 轻量缓冲 |
| Pick-and-pluck | 可撕格、灵活 | 临时/多变载荷 |
密度是隐形指标:同样材质,密度低一档,保护差很多且易塌陷。合同里应写明泡棉密度与厚度,防止减配。关于密度陷阱见工厂能力中的内衬减配提醒。
七、工艺:热压、刀模、CNC
腔位怎么做出来的,决定精度与耐久。
- 热压成型:模具压出腔位,精度高、耐用,适合批量,是行业箱首选。
- 刀模切割:刀片切泡棉,灵活、快,但复杂腔位和长期耐用略逊。
- CNC 雕刻:数控雕刻,精度最高、最灵活,适合小批/定制,成本高。
八、多层结构解决空间矛盾
消费机箱空间紧张,常用多层:上层主机+遥控器,下层电池+配件,用隔板分开。多层能同时做到「紧凑」与「分区」,是消费箱空间利用率的关键。但要确保层间不互相压到脆弱件。
九、减重与成本的平衡
泡棉占箱重不小比例,过度加厚既重又贵。平衡原则:脆弱件周围加厚,非关键区减薄。例如云台腔四周厚、箱体边缘薄。把腔位从十二个精简到八个,常比降低泡棉密度更省钱且不牺牲保护。
十、维护与更换
泡棉会老化、会塌陷、会被压出永久凹痕。好的设计应可更换:内衬做成独立模块,坏了能单独换,不必报废整箱。关于更换见泡棉重衬与重切。每次关箱前检查腔位有无异物,避免压不实。
十一、自定义腔位的流程
要做精准内衬,工厂需要真实飞机而非只给尺寸。流程:提供飞机实物/模型 → 输出内衬布局图 → 打样确认腔位 → 批量加工。只凭外形尺寸做的腔位,常在细节处装不进去。这一点与工厂审核中强调的「给实物」一致。
十二、总结
无人机箱内衬的设计铁律就几条:云台悬浮、桨叶限位、电池承托、配件分区、密度写进合同、工艺按批量选。外壳决定箱子扛不扛得住摔,内衬决定无人机摔了坏不坏。挑箱子时把内衬翻出来看一眼,比看十次外壳参数都管用。