

快速答案:泡棉切割怎么选,按五个口径依次过一遍:切面质量、刀缝补偿、批量与模具摊销、材料与密度匹配、打样与交付。前两项决定腔位装不装得进工件,后三项决定单价与交期;顺序颠倒,钱会花在看不见的地方。
目录
- 泡棉切割的五个判断口径与顺序
- 口径一:切面质量与腔口封边
- 口径二:刀缝补偿与公差能否落地
- 口径三:批量、刀模与拼版利用率
- 口径四与五:材料匹配和打样验证
- FAQ
一、泡棉切割的五个判断口径与顺序
询价单上写「泡棉切割」,供应商会回三种不同的东西:一套刀模的报价、一张数控加工单,或者一句「按图做」。三家摆在一起,单价差三成,却看不出差在哪里:缺的是共同口径。
泡棉切割的判断分五步,前两步是硬约束,切错了整批泡棉报废;后三步是软约束,可以谈。顺序颠倒的典型是:先砍单价,再发现腔位装不进工件,只好把 30 毫米的衬垫改薄 5 毫米。
把五个口径写成一张表,逐条要答案,报价才有比较的基础。
| 口径 | 一句话问法 | 判错的代价 | 可让步的余地 |
|---|---|---|---|
| 切面质量 | 腔壁垂直度与腔口封边怎么保证 | 取放 200 次后塌边 | 外观可让步 |
| 刀缝补偿 | 刀缝多少、腔位按多少外扩 | 工件塞不进或晃动 | 补偿量可微调 |
| 批量与拼版 | 多少件起开刀模、板材利用率多少 | 材料费吃掉模具费 | 排法可改 |
| 材料匹配 | 这个密度用什么刀、切后回弹多少 | 断面压塌、尺寸缩回 | 密度可换档 |
| 打样验证 | 首件几件、几天出、怎么验 | 批量返工 | 天数可谈 |
二、口径一:切面质量与腔口封边
切面质量看三处:断面颗粒、腔壁垂直度、腔口封边。EVA 45 千克每立方米切出来有细密颗粒,腔口被刀压出一圈亮边;60 千克每立方米更致密,切后回弹小,腔口不易塌,代价是刀条撑到 1 万次就要换。
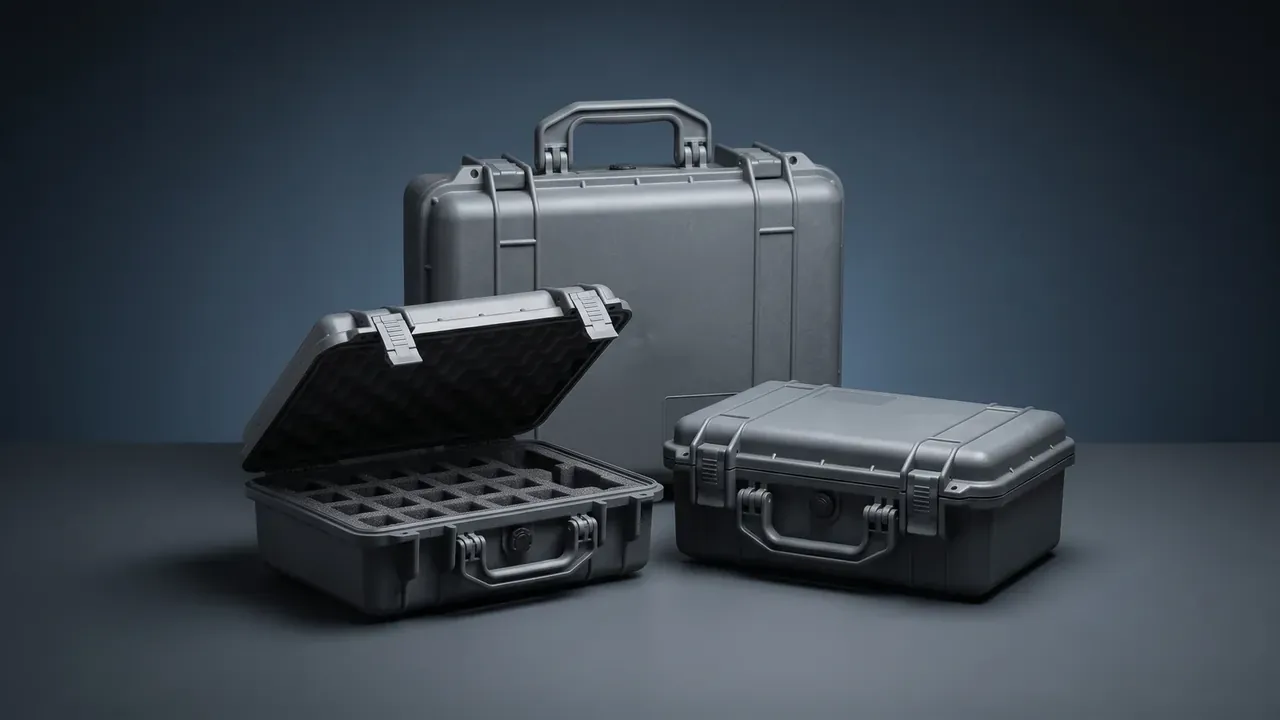
手撕与预切是两条路。15 乘 15 毫米的手撕方格省模具费,用户自己抠,但撕口是锯齿状,取放 200 次后边缘起毛,毛屑会掉进腔里。预切的腔壁是直的,深度超过 30 毫米要留 0.5 毫米脱模斜度,不留斜度,取件会把腔壁带起来。
判断方法很土但有效:把工件放进腔位,连箱倒置 10 秒不掉,就算过盈够。过盈 1 到 2 毫米是常用区间,低于 1 毫米长途运输会窜动,高于 2 毫米取件得两只手抠。
三、口径二:刀缝补偿与公差能否落地
刀模切不是零缝。刀条厚 0.71 毫米,切下去泡棉被挤开又回弹,实际开口比图纸小 0.4 到 0.5 毫米。腔位尺寸要按半缝外扩:0.45 毫米刀缝对应 0.22 毫米单边补偿。图纸直接下发、不做补偿的,装硬壳工件十有八九塞不进。
数控摆动刀没有刀缝问题,公差能到正负 0.3 毫米,代价是台面只有 1.2 乘 2.4 米,超尺寸要拼接,拼缝处 0.2 毫米的台阶跑不掉。做 2.6 米长条内衬时,拼接位置要避开工件重心,否则冲击都落在缝上。
| 切割方式 | 可做到公差 | 刀缝与补偿 | 经济深度 | 单件节拍 |
|---|---|---|---|---|
| 刀模冲切 | 正负 0.8 毫米 | 0.45 毫米,单边补 0.22 | 10 到 60 毫米 | 8 到 15 秒 |
| 数控摆动刀 | 正负 0.3 毫米 | 无刀缝 | 5 到 120 毫米 | 90 到 240 秒 |
| 热丝 | 正负 1.5 毫米 | 缝宽 0.3 毫米 | 20 到 200 毫米 | 随轨迹而定 |
公差定多紧,取决于工件。铝件、仪器面板取正负 0.5 毫米;软包、织物取正负 1.5 毫米,紧了反而塞不进。把公差写成「按图」,是最常见的漏洞。
四、口径三:批量、刀模与拼版利用率
刀模一套 800 到 1500 元,刀条寿命约 2 万次。摊到 50 件,每件摊 16 到 30 元;摊到 2000 件,每件不到 1 元;同一张图报价差的那几块钱,差的就是这笔摊销。
拐点在 120 件上下。低于 120 件、形状简单,数控按工时算更省;高于 120 件、同一刀形反复用,刀模胜出。两个以上腔形拼在一副模板上冲切能省一道周转,前提是腔位最小间距不小于 8 毫米。
拼版利用率是隐形账。腔位排在 1.2 乘 2.4 米的板材上,78% 是常见水平;排得松,65% 都到不了,材料费会把模具省下的钱吃掉。谈价时让对方给排版图与利用率,比反复砍单价有用。
五、口径四与五:材料匹配和打样验证
材料决定刀能不能切。EPE 25 千克每立方米太软,刀模切会压塌 2 毫米边;PU 海绵回弹太快,常温刀模切不干净,要冷冻到 -20 摄氏度再切。EVA 从 45 到 80 千克每立方米都能刀模切,是泡棉切割里返工率最低的一档。
打样要写死三件事:件数、天数、验法。3 件首件、48 小时出,一件装实物做倒置与 1.2 米跌落,一件剖切量腔壁垂直度,一件留档比对颜色。只给一件样品的,批量色差与硬度差没有人兜。
| 口径 | 写进订单的数字 | 验收动作 |
|---|---|---|
| 切面 | 腔壁垂直度误差不超过 1 毫米,腔口不倒角 | 剖切一件,量三点 |
| 公差 | 硬壳正负 0.5、软包正负 1.5 | 塞规加实物试装 |
| 批量 | 起订 120 件,利用率不低于 75% | 查排版图 |
| 材料 | 密度 45 千克每立方米,含水率不超过 2% | 称重加手感 |
| 打样 | 3 件、48 小时 | 装实物倒置 10 秒 |
交付也归到第五口径。泡棉切割件怕压,平板码放不超过 6 层,最底一层垫板;单件套 0.05 毫米 PE 袋,防潮也防毛屑。
结论
五个口径里,前两个决定装不装得进,后三个决定贵不贵。切面与刀缝是工艺底线,批量与拼版是成本底线,材料与打样是交付底线。每条落成一个数字写进订单,报价才有共同语言,验收也有依据。泡棉切割怎么选,说到底就是把五句话换成五个数字。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号