

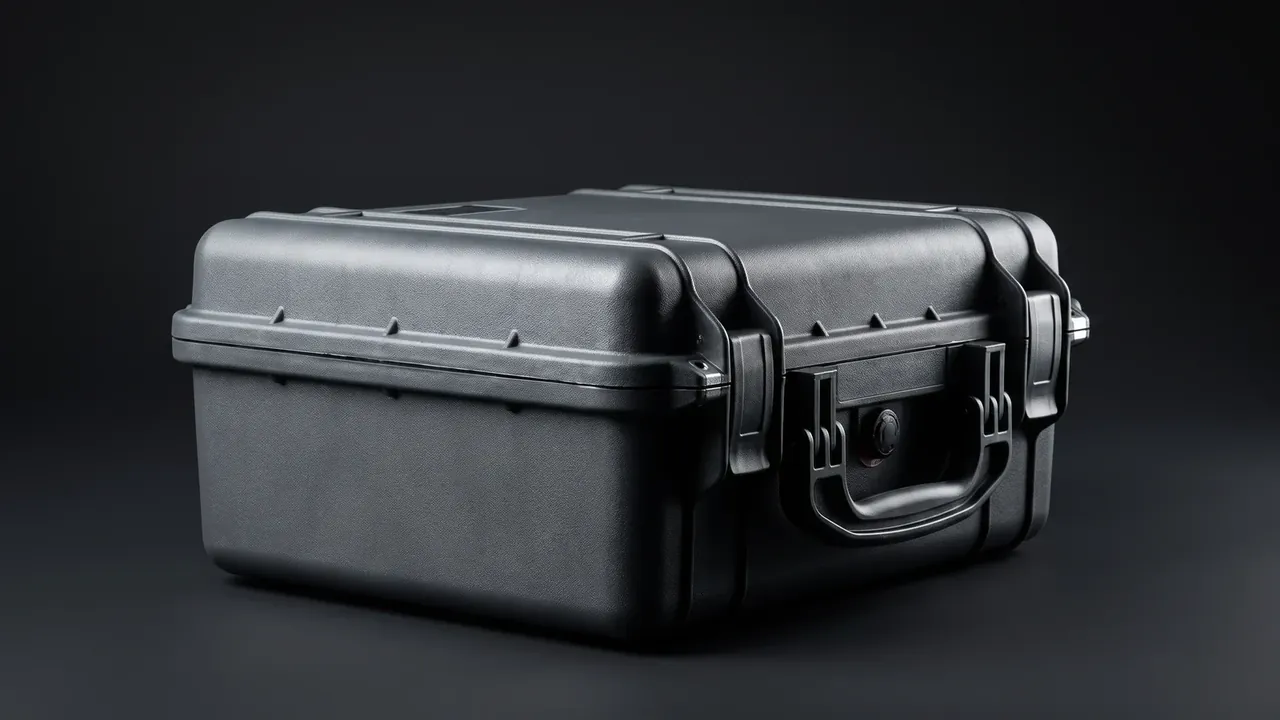
快速答案:泡棉切割的规格只要三行数字定生死:外形尺寸、筋壁厚度、单点承重。外形跟着箱体内腔反推,壁厚决定腔与腔之间会不会塌,承重决定密度与底厚。三行写清,报价、打样、批量三关一次对上。
目录
- 泡棉切割规格表里只有三行数字管用
- 尺寸:外形、腔体与余量怎么换算
- 壁厚:底厚、筋厚与合盖间隙
- 承重:堆码、跌落与密度的匹配
- 规格怎么落到图纸与机台参数
- FAQ
一、泡棉切割规格表里只有三行数字管用
泡棉切割的询价单常常写得很满:材料 EVA、密度 38 kg/m³、颜色黑、硬度 35 Shore 00、厚度 30 mm,五行字一个不缺,做出来却装不进去。原因不在材料,而在规格表少写了三行真正管装配的数——外形尺寸、壁厚、承重。前五行回答「用什么切」,后三行才回答「切多大、留多厚、压多重」。
这三行互相牵制,改一行要动另外两行。承重抬高一档,密度往往要从 30 kg/m³ 提到 45 kg/m³,底厚跟着加 5 mm;而外形尺寸一点不能变,因为空间是箱体内腔给的,不会随着承重上涨。把顺序弄反,先挑材料再谈尺寸,最后十有八九卡在腔深不够,整块料重开。
| 规格行 | 常见取值 | 写漏之后的后果 |
|---|---|---|
| 外形尺寸 | 538×338×193 mm | 塞不进内腔,或四周空晃 |
| 壁厚 | 筋厚 12 mm、底厚 20 mm | 腔与腔串位,边角塌陷 |
| 单点承重 | 8 kg | 重件压穿底厚 |
| 密度 | 30–45 kg/m³ | 承重与手感对不上 |
| 公差 | ±0.8 mm | 第二十件与第一件不一致 |
读这张表要横着读:外形尺寸决定能不能放进箱体,壁厚决定腔体骨架立不立得住,承重决定料要多密、底要多厚,最后一行公差把前四项钉死在批量可复现的范围里。
二、尺寸:外形、腔体与余量怎么换算
泡棉切割的外形尺寸不是量出来的,是减出来的。以一只 600×400×230 mm 的工程箱为例,内腔净空 540×340×195 mm,泡棉块就该切到 538×338×193 mm——四边各留 1 mm 装配间隙,底面再让 2 mm 给箱底加强筋。留多了泡棉在箱里滑动,留少了合盖时被挤成波浪。
腔体尺寸走的是加法:按物件外形四周放 1.5 mm 取放量,深腔按物件厚度减掉压缩量。一件 210 mm 高的物件放进 195 mm 深的腔,剩下 15 mm 正好交给盖衬压缩,合盖后物件被上下夹住,晃动被吃掉。
真正让尺寸出错的是公差链,不是单点尺寸。箱体内腔 ±1.5 mm、切割 ±0.8 mm、EVA 回弹 0.5 mm,三段叠起来接近 2.8 mm。所以腔深不能照理论值写死,得先算这条链,再决定取放量留 1.5 mm 还是 2.5 mm。
三、壁厚:底厚、筋厚与合盖间隙
泡棉切割的壁厚指的是腔与腔之间、腔与箱壁之间剩下的那层料。厚度不是越厚越稳,而是要与密度、跨距一起算。38 kg/m³ 的 EVA 在 300 mm 跨距上,筋厚低于 10 mm 就会明显下垂,装几次之后腔壁内凹,物件开始斜着躺。
| 壁厚部位 | 建议值 | 起作用的方式 |
|---|---|---|
| 底厚 | 20 mm | 角着地时的缓冲行程 |
| 侧壁 | 15 mm | 抗箱壁挤压 |
| 筋厚 | 12 mm | 支撑相邻腔体 |
| 盖衬 | 10 mm | 合盖压缩量来源 |
| 合盖间隙 | 1.5 mm | 控制上下窜动 |
底厚是最容易被砍的一处。为了多塞一层物件,把底厚从 20 mm 压到 12 mm,箱角跌落时缓冲行程只剩一半,冲击直接传到物件角上。底厚的下限应该由跌落高度反推:1.2 m 六面跌落的箱体,底厚不建议低于 15 mm。
合盖间隙同样要写进规格。间隙小于 1 mm,泡棉在盖沿处被剪切,切边起毛;大于 3 mm,物件在腔里上下窜,运输后腔底被磨出亮痕。这一项在图纸上常被漏掉,最后靠装配工现场修边补回来。
四、承重:堆码、跌落与密度的匹配
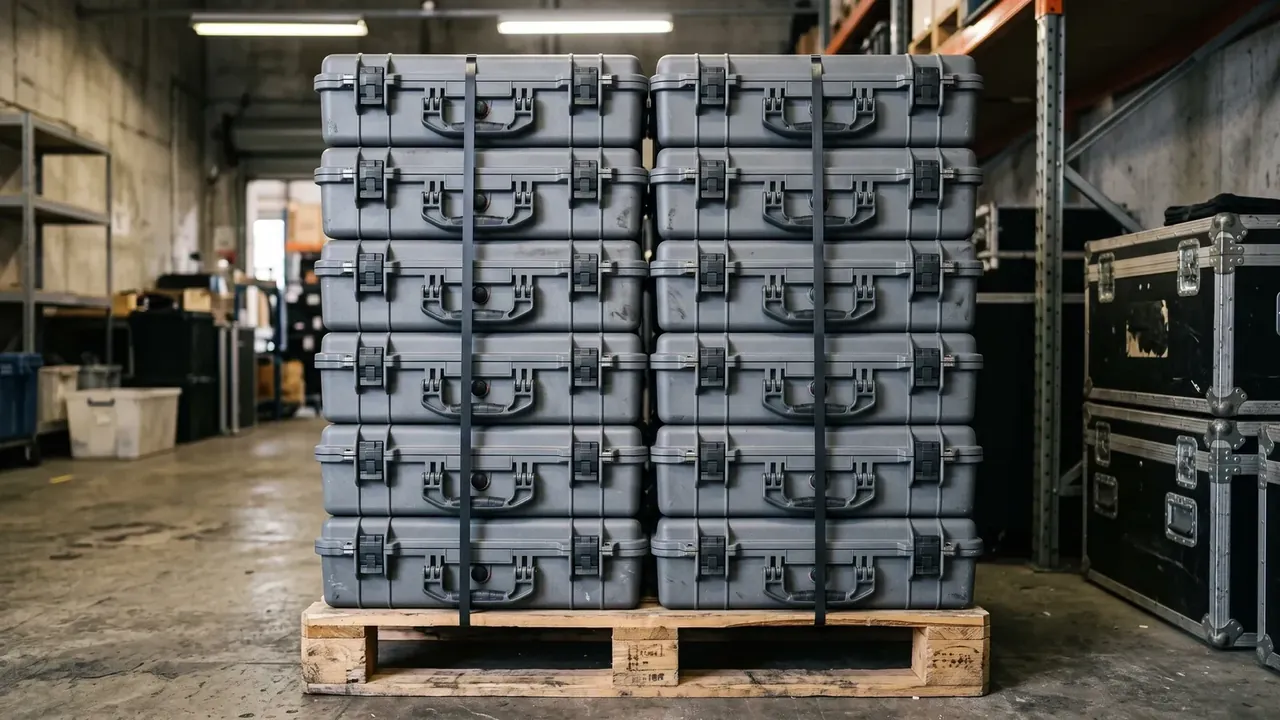
泡棉切割的承重有两个方向:向上的堆码和向下的冲击。一只装 12 kg 物件的箱子堆 5 层,底层要扛 60 kg,摊到四个角是每角 15 kg。按 25% 压缩量做静压测试,24 h 后变形超过 3 mm 的配方,堆到第三层就会开始歪。
密度是最直接的杠杆。30 kg/m³ 与 45 kg/m³ 的同一配方,静压变形量差一倍,重量也差一半。承重写 8 kg 的单点,通常配 38 kg/m³、底厚 20 mm;承重写到 15 kg,密度要上到 45 kg/m³ 以上,底厚同步加到 25 mm,否则压穿的是底不是腔。
温度会改写承重。60 °C 环境放 72 h,尺寸变化要控制在 0.5% 以内;到 -20 °C 做 1.2 m 跌落,泡棉变硬、回弹变慢,原本 1.5 mm 的合盖间隙可能压不到底。规格里若不写使用温度区间,承重数字只是常温下的一个快照。
五、规格怎么落到图纸与机台参数
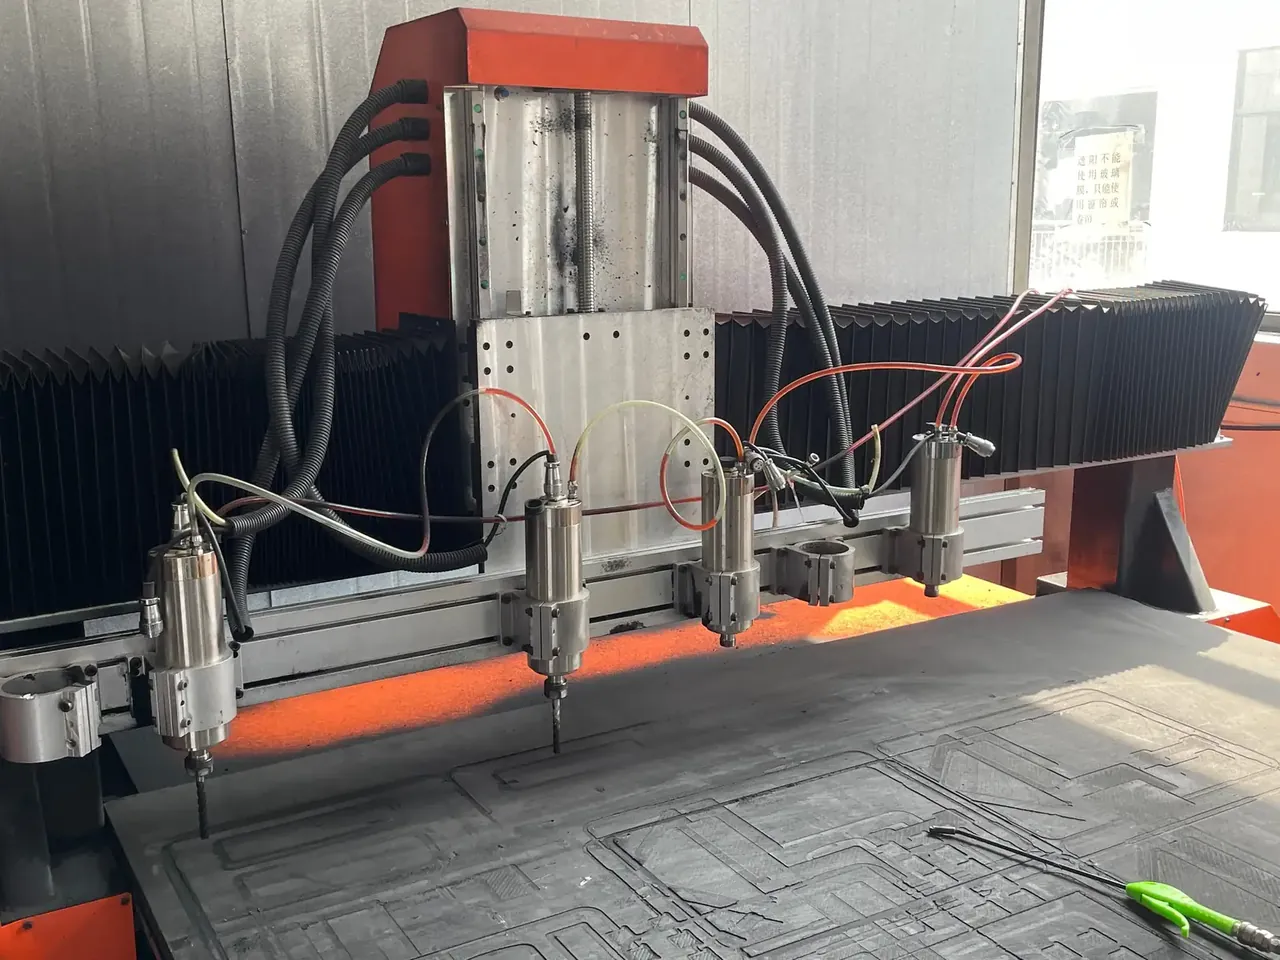
泡棉切割的规格表要能一路走到机台,否则只是纸面数字。外形 538×338×193 mm 落到图纸上,先要补刀缝:刀径 1.2 mm 实际切出 1.4 mm 的缝,单边补 0.6 mm,腔体标注才不会被切小一圈。
| 规格项 | 转成的参数 | 取值 |
|---|---|---|
| 外形尺寸 | 排版间距 | 台面 2500×1300 mm 排 6 件 |
| 块体高度 | 分层数 | 193 mm 分 4 层,每层 ≤50 mm |
| 腔体轮廓 | 刀缝补偿 | 单边 0.6 mm |
| 薄壁区域 | 进给速度 | 8 m/min 降到 5 m/min |
| 平面度 | 真空吸附 | -0.06 MPa |
分层切割会带来一个隐形成本:每层切完要叠回去粘接,四层叠完如果错位超过 0.3 mm,腔壁就会出现台阶,手摸能感觉到。规格里写「分层≤50 mm」的同时,最好把叠层错位一并写上,不然验收时没有依据。
排版利用率也要在规格阶段定。一件 538×338 mm 在 2500×1300 mm 台面上排 6 件,余料约 12%;把外形改到 520×320 mm,同样台面能排 7 件,单件成本立刻下来。尺寸谈判很多时候谈的不是能不能切,而是这块料怎么摆。
结论
泡棉切割的规格不是一张越写越长的清单,而是三行能互相验算的数字。外形尺寸从箱体内腔减出来,壁厚从跨距和密度算出来,承重从堆码层数与跌落高度反推出来。三行对得上,报价不会跑偏,批量也不会一箱一个样。把这三行先钉住,剩下的材料、颜色、表面处理才有讨论的意义,泡棉切割才算真正定完规格。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号