

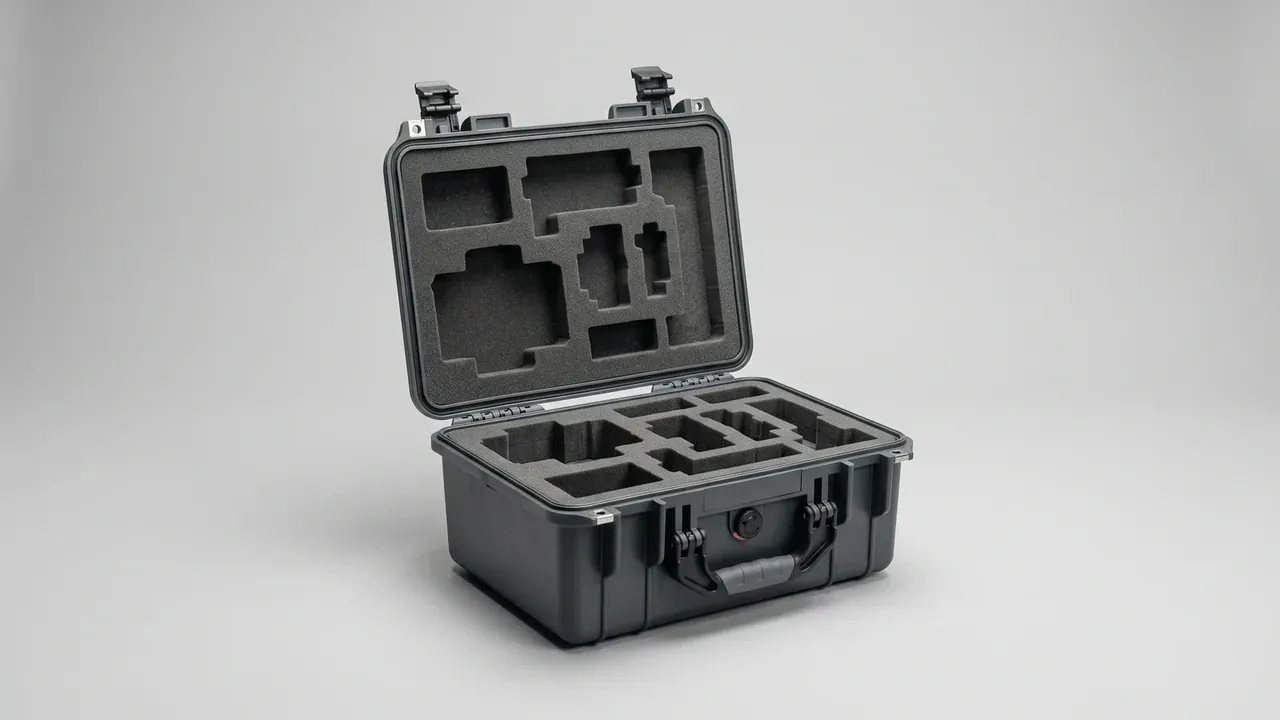
快速答案:泡棉切割的验收标准要回答三件事:测哪几处、用什么量具、超了怎么判。检验项分尺寸、切口、材料状态三类,首件三只全检、批量按 AQL 抽检,判定规则先写死,验收才不会变成一场讨价还价。
目录
- 泡棉切割验收先列哪三类检验项
- 尺寸:三处必测点与量具读法
- 切口质量:垂直度、焦边与碎屑
- 密度与硬度:批次一致性怎么判
- 抽样与判定规则怎么落地
- FAQ
一、泡棉切割验收先列哪三类检验项
泡棉切割的验收标准不是把规格表抄一遍。规格回答「切多大」,验收回答「凭什么说切对了」。一张能落地的验收单,检验项要按三类分开:尺寸类、切口类、材料状态类。三类混在一张表里,判定时最容易用尺寸合格去掩盖切口斜边。
首件三只必须全检,批产才转抽检。首件全检的目的不是挑出坏件,而是确认刀路、刀缝补偿、真空吸附三项设置没跑偏——这三项在首件上暴露得最快,等批量做完再看就已经晚了。首件数据要签字入档,后面的抽检才有比对基准。
| 检验项 | 量具 | 判定基准 |
|---|---|---|
| 外形尺寸 | 数显卡尺(0.02 mm) | 标称 ±1.0 mm |
| 腔深 | 深度尺 | 标称 ±0.6 mm |
| 中心距 | 卡尺或投影仪 | 标称 ±0.4 mm |
| 切口垂直度 | 直角尺加塞尺 | ≤0.5 mm/50 mm |
| 密度 | 电子天平加体积法 | 标称 ±5% |
| 硬度 | Shore 00 硬度计 | 5 点极差 ≤3 度 |
二、尺寸:三处必测点与量具读法
泡棉切割的尺寸检验不必件件全测,三处必测:外形长宽、最深腔的腔深、相邻两腔的中心距。前两项决定装不装得进箱体,第三项决定物件放进去会不会错位。其余尺寸抽测即可,把工时留给切口。
读数有讲究。卡尺测外形要在距端面 20 mm 处取三点,取最小值,因为切边常有轻微鼓边;深度尺量腔深要从腔底量到块面,避开 3 mm 的圆角区,否则读到的是圆角过渡而不是腔底。测量前样件需在 23±2 °C、相对湿度 50±5% 的环境平衡 24 h,EVA 吸湿后厚度能涨 0.3 mm,刚下机就量会把合格件判成超差。
三项的判定线一次写死:外形 ±1.0 mm、腔深 ±0.6 mm、中心距 ±0.4 mm。任一项超差即判不合格,不做「主要尺寸让步接收」。让步一旦开口,下一批就会拿着上一批的让步单来谈。测量记录要写清量具编号、测量人与日期,换人复测时数据才有比对意义。
三、切口质量:垂直度、焦边与碎屑
泡棉切割的切口是最容易放过的一项。尺寸量得再准,切口斜着走 1 mm,物件装进去仍然是歪的,而且这种歪在装配现场很难追溯到切割工序。
垂直度的检验用直角尺贴住块面,塞尺 0.1 mm 试插,插得进即超差,判定基准 0.5 mm/50 mm。焦边是热切留下的硬化边,宽度超过 0.3 mm 会在装配时崩口,判断位置看边缘颜色由深转浅的那条线,用 5 倍放大镜看很清楚。
碎屑另算一项。腔底与腔壁不允许有大于 1 mm 的游离颗粒;用 25 mm 宽的胶带在腔底粘一次,粘出颗粒超过 5 颗判次要缺陷。这条看似琐碎,却是整批货被客户退回的最常见理由。
| 缺陷等级 | 具体情形 | 处置 |
|---|---|---|
| A 类 | 切穿、腔位错位、缺料 | 单件即判批不合格 |
| B 类 | 垂直度超差、焦边 >0.3 mm | 计数,按 AQL 判定 |
| C 类 | 碎屑、轻微色差、边角毛刺 | 计数,可挑选返修 |
四、密度与硬度:批次一致性怎么判
泡棉切割的尺寸全合格,也不代表这一批和上一批一样。密度与硬度是批次一致性的两个抓手,也是最容易被「手感差不多」糊弄过去的两项。
密度按浸没法测,允许 ±5%:标称 45 kg/m³ 的批次落在 42.8–47.3 之间算合格。硬度用 Shore 00 硬度计在同一块样上打 5 点,极差不超过 3 度;极差大说明发泡不均,切开后腔壁一侧硬一侧软,压缩量就对不上。
回弹也要看。压到 50% 保持 22 h,卸压 24 h 后厚度恢复不低于 90%,低于这个数的料,腔壁用几次就贴不住物件。再抽 3 只做破坏性切片,位置选在最薄的筋上,看内部有没有未熔颗粒或分层。色差用 ΔE ≤1.5 控制,超过这个值,两批货摆在一起就是两个颜色。
五、抽样与判定规则怎么落地
泡棉切割的抽样按 GB/T 2828.1 执行,一般检验水平 II。批量 501–1200 只取样本 80 只,主要缺陷 AQL 1.0,次要缺陷 AQL 2.5。样本量按批量查表,不按「今天心情」定。
A 类缺陷不走 AQL,出现一只直接判批不合格——切穿和腔位错位没有「可接受质量水平」这一说。B 类、C 类按 Ac/Re 判定,样本 80 只时主要缺陷 Ac 2、Re 3,次要缺陷 Ac 5、Re 6。
| 批量(只) | 样本 | 主要缺陷 Ac/Re | 次要缺陷 Ac/Re |
|---|---|---|---|
| 151–280 | 32 | 1/2 | 3/4 |
| 281–500 | 50 | 1/2 | 5/6 |
| 501–1200 | 80 | 2/3 | 5/6 |
判定之后必须有动作:不合格批全检挑选,挑选完重新抽一次;连续两批不合格,停线查刀路与吸附真空,而不是加大抽检比例。验收记录与留样各保存 12 个月,留样每批 2 只,出争议时以留样为准。
结论
泡棉切割的验收标准,说到底是把「差不多」换成「可判定」:量具定死、基准定死、抽样定死,判定才有依据。尺寸管装得进,切口管装得正,密度与硬度管这一批和上一批一样。三者都过,货才敢出。把这张验收单贴在检验台上,泡棉切割的质量就不再靠老师傅的眼睛。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号