

快速答案:泡棉内衬安装在 -15 ℃ 的冷库里,靠五个徒手动作就能判:拇指压 5 毫米看 2 秒回弹、掀起一角看胶体转移、0.5 毫米塞尺滑四边、合盖轻压 3–5 毫米才扣上、抽检 5% 量凹槽单边间隙 0.8 毫米。
目录
- 零下 15 ℃ 出货场景:泡棉内衬安装要判什么
- 手压与回弹:30 秒读出的贴合状态
- 凹槽间隙:用塞尺和指甲判断定位
- 合盖阻力与压痕:密封侧的旁证
- 批量一致性:抽检比例与温湿度窗口
- FAQ
一、零下 15 ℃ 出货场景:泡棉内衬安装要判什么
北方一家做手持分析仪的厂子,去年冬天把一批货压在冷库里过夜。箱体外形 320×240×120 毫米,码在托盘上,库温设 -15 ℃,放 6 小时;第二天装车走 12 小时公路运输,车厢从 -18 ℃ 一路升到 8 ℃,进南方仓时箱壁摸上去还是凉的。
低温下泡棉先变硬。同样 45 kg/m³ 的聚氨酯泡棉,25 ℃ 时压下去 0.8 秒回弹,-15 ℃ 时要 2 秒以上才回到原高度。回弹一慢,肉眼就分不清「压根没贴住」和「只是回得慢」,这是现场最容易误判的地方。
判据必须能在冷库里徒手做完。仪器带不进去,图纸也翻不开。
| 判据 | 徒手做法 | 合格线 |
|---|---|---|
| 回弹 | 拇指压 5 毫米深,松手计时 | 2 秒内回到原高度九成 |
| 贴合 | 掀起泡棉一角 | 泡棉本体撕裂,胶面挂棉屑 |
| 边缝 | 0.5 毫米塞尺沿四边滑 | 能进,但不晃 |
| 合盖 | 缓缓压下箱盖 | 轻压 3–5 毫米才扣上 |
| 凹槽 | 指甲沿槽壁划一圈 | 无卡顿、无台阶 |
五项里有三项把感觉换成了数字:回弹看秒数,合盖看毫米数,边缝看塞尺能不能进。剩下两项看的是失效形态——撕角看胶有没有真正润湿基材,指甲划过看刀路有没有留下台阶。一项管粘接,一项管切割,合起来正好覆盖泡棉内衬安装的两条主要工艺线。
二、手压与回弹:30 秒读出的贴合状态
回弹是泡棉内衬安装里成本最低的一次检测,零耗材,信息量却最大。拇指压下去那一刻,泡棉告诉你它还剩多少余量。
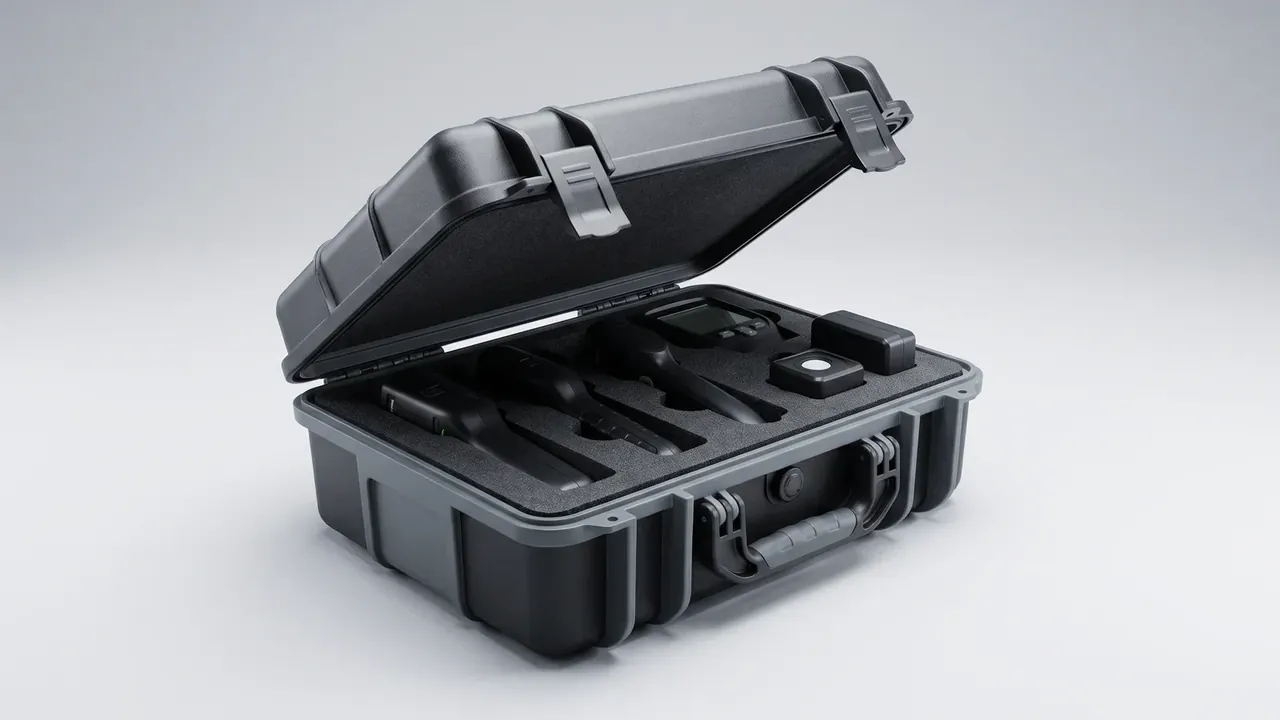
按压的位置有讲究。避开凹槽,压在两条凹槽之间那条 8–12 毫米宽的筋上——那是泡棉真正承力的地方,也是最容易被切薄的地方。
计时不必掏秒表。心里数「一秒、两秒」,误差在半秒以内,不影响结论。零下环境要摘掉手套,隔一层棉布压,手感发钝,判断会偏乐观。
胶层是第二个观察点,也是最容易被跳过的一个。掀角时如果泡棉整片离开箱壁、胶面干干净净,说明胶没有润湿基材,问题出在涂胶量或压合时间;如果泡棉本体被撕开、胶面上挂着棉屑,说明胶强于泡棉,这个方向才是对的。压合低于 20 秒,胶来不及渗透,24 小时后边缘会缓慢翘起,冷库里更明显,因为低温让胶层变脆。冬季工位建议保持 18–25 ℃、相对湿度 40–70%,涂胶到压合不超过 20 秒,压完 10 分钟内不搬箱。这几条不写在图纸上,却决定同一批泡棉内衬安装出来的东西是不是一个样。
三、凹槽间隙:用塞尺和指甲判断定位
凹槽是泡棉内衬安装最容易被看走眼的部分。它表面上只有「切没切到位置」一个问题,实际藏着三个量。现场不用仪器也能判,只要顺序对:
- 单边间隙 0.8 毫米:样件放进凹槽,左右推一下,能感到轻微位移但不撞壁;超过 1.5 毫米,运输中会自己走位。
- 槽底余量 3 毫米:凹槽深度比样件厚度少 3 毫米,压到底时泡棉被压缩,样件才不会悬空跳动。
- 筋宽不小于 8 毫米:两条槽之间的筋被切到 5 毫米以下,低温下会先断。
- 四角圆角 R3:直角槽口在 -15 ℃ 开裂的概率明显更高,指腹摸过去应是圆滑过渡。
- 指甲划槽壁:一路顺滑说明刀路连续;遇到卡顿,说明进给不均,留下了台阶。
- 层间错位不超过 0.5 毫米:多层叠合的泡棉,错位在侧面摸得出来,摸得出就是定位销没插到底。
这份清单不排成表格,因为顺序本身就是判断逻辑:先看间隙,再看余量,最后看结构强度。顺序颠倒,容易把「切宽了」误判成「泡棉偏软」。
四、合盖阻力与压痕:密封侧的旁证
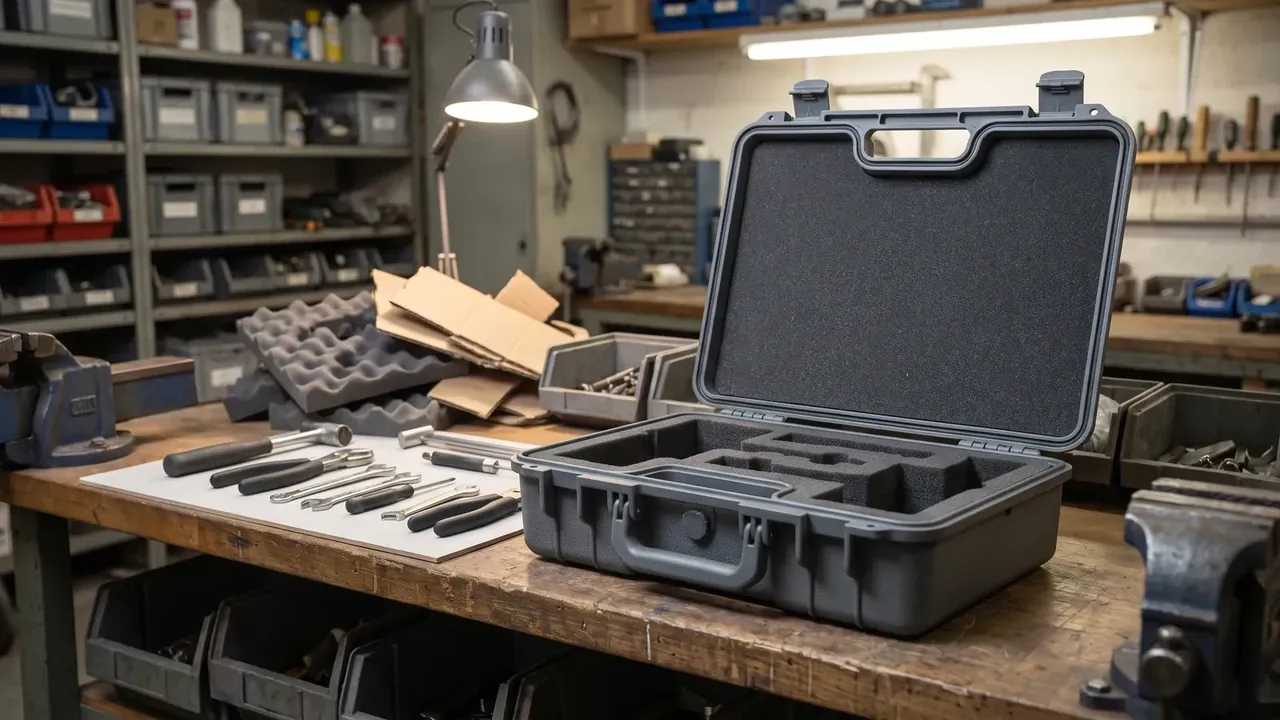
合盖是最后一道,也是唯一同时验证泡棉与箱体的动作。盖上去、压下搭扣,手上只有三种反馈:太松、刚好、太紧。
| 合盖手感 | 说明什么 | 现场处理 |
|---|---|---|
| 毫不费力就扣上 | 间隙过大,泡棉没压紧 | 补一层 3 毫米背胶泡棉 |
| 轻压 3–5 毫米扣上 | 压缩量落在 10–15%,正常 | 放行,记入抽检记录 |
| 要用力才扣上 | 压缩过量,胶层会蠕变 | 减薄泡棉或加深凹槽 |
| 完全扣不上 | 泡棉顶住箱盖,别硬压 | 停机复测厚度 |
压痕是旁证。开盖后看箱口密封条上的压痕,宽度连续、在 2–3 毫米之间,说明泡棉把压力均匀传到了密封面;压痕断成一截一截,问题多半在泡棉厚度不均,而不是密封条老化。这一条常被反过来用:密封试验不合格时,先量压痕宽度,能省下整轮拆装。
五、批量一致性:抽检比例与温湿度窗口
一致性是样品与批量件的分界线。单件做得好说明手艺,一批做得好说明参数被固定住了。
抽检按 5% 走:一批 200 件抽 10 件,每件量 3 个凹槽,记录单边间隙、槽底余量和合盖手感三项。同一批泡棉的密度波动控制在 ±5 kg/m³ 以内,超出就分档存放,别混着用——密度差一成,回弹时间能差出 0.6 秒,现场判断会失去基准。
不合格的处理比抽检本身更重要。单边间隙超差的,先查刀路补偿,再查泡棉回弹;合盖过紧的,先量箱体内腔深度,别急着削泡棉。
结论
泡棉内衬安装的现场判断,说到底是用五个动作换五个数字:2 秒、0.5 毫米、3–5 毫米、0.8 毫米、5%。数字对上了,返修率才有讨论的基础;对不上,再好的泡棉也只是被塞进了箱子里。把这五条印成一张卡片挂在冷库门口,泡棉内衬安装才算真正落地。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号