

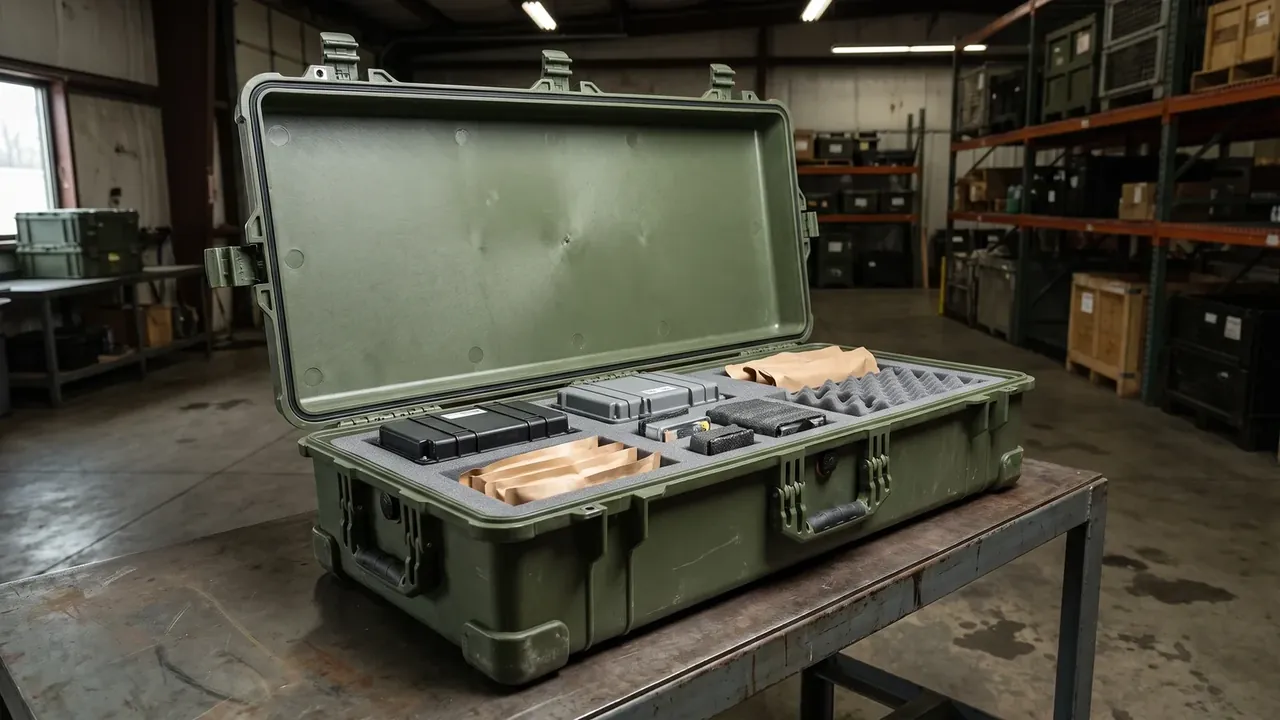
快速答案:审注塑塑料箱厂家,先核锁模力:600×400 mm 的箱体投影面积 2400 cm²,按 300 kg/cm² 型腔压力需 720 吨,机台低于 800 吨必出飞边。再看模具产权归属与每 5 万模次的保养记录,最后看试模首件的 9 点壁厚与换色清机费怎么摊。
目录
- 注塑塑料箱厂家的报价由哪几块构成
- 机台吨位与模具套数怎么核
- 成型周期与单件成本怎么算
- 模具产权、保养与试模首件
- 起订量、交期与付款条款
- FAQ
一、注塑塑料箱厂家的报价由哪几块构成
一张注塑箱的报价单拆开是五块加一块:材料、成型加工、模具摊销、五金装配、检测包装,再加管理利润。前两块随批量线性下降,模具摊销按订单量摊,最后两块最容易藏水分。
以 600×400×220 mm、壁厚 2.5 mm 的箱体为例,单件料 4.4 kg,PP 共聚按 9.2 元每公斤计 40.5 元;800 吨机台台时 420 元,55 秒一模,成型 18.5 元。这两项是硬成本,谈判空间很薄,压价只能压后面几项。
| 成本项 | 1000 只 | 3000 只 | 5000 只 | 计价口径 |
|---|---|---|---|---|
| 材料 | 42.0 元 | 41.0 元 | 40.5 元 | PP 共聚 4.4 kg,回料掺 8% |
| 成型加工 | 18.5 元 | 18.5 元 | 17.2 元 | 800 吨机台,周期 55 秒 |
| 模具摊销 | 160 元 | 53 元 | 32 元 | 钢模 16 万元,按订单量摊 |
| 五金与装配 | 26 元 | 24 元 | 23 元 | 铰链 2 副、搭扣 4 只、密封条 |
| 检测与包装 | 9 元 | 8 元 | 7 元 | 抽样 32 只,堆码 24 小时 |
| 管理与利润 | 25.6 元 | 14.5 元 | 12.0 元 | 按前五项 10% 计 |
| 合计 | 281 元 | 159 元 | 132 元 | 不含运费与模具首付 |
模具费一项最能拉开差距。同一套 16 万元的 718H 钢模,按 1000 只摊 160 元,按 5000 只摊 32 元,一张图纸能报出 281 元与 132 元两个单价,差别不在加工,在摊销基数。所以问价时必须问清这批摊多少只、返单还收不收。
二、机台吨位与模具套数怎么核
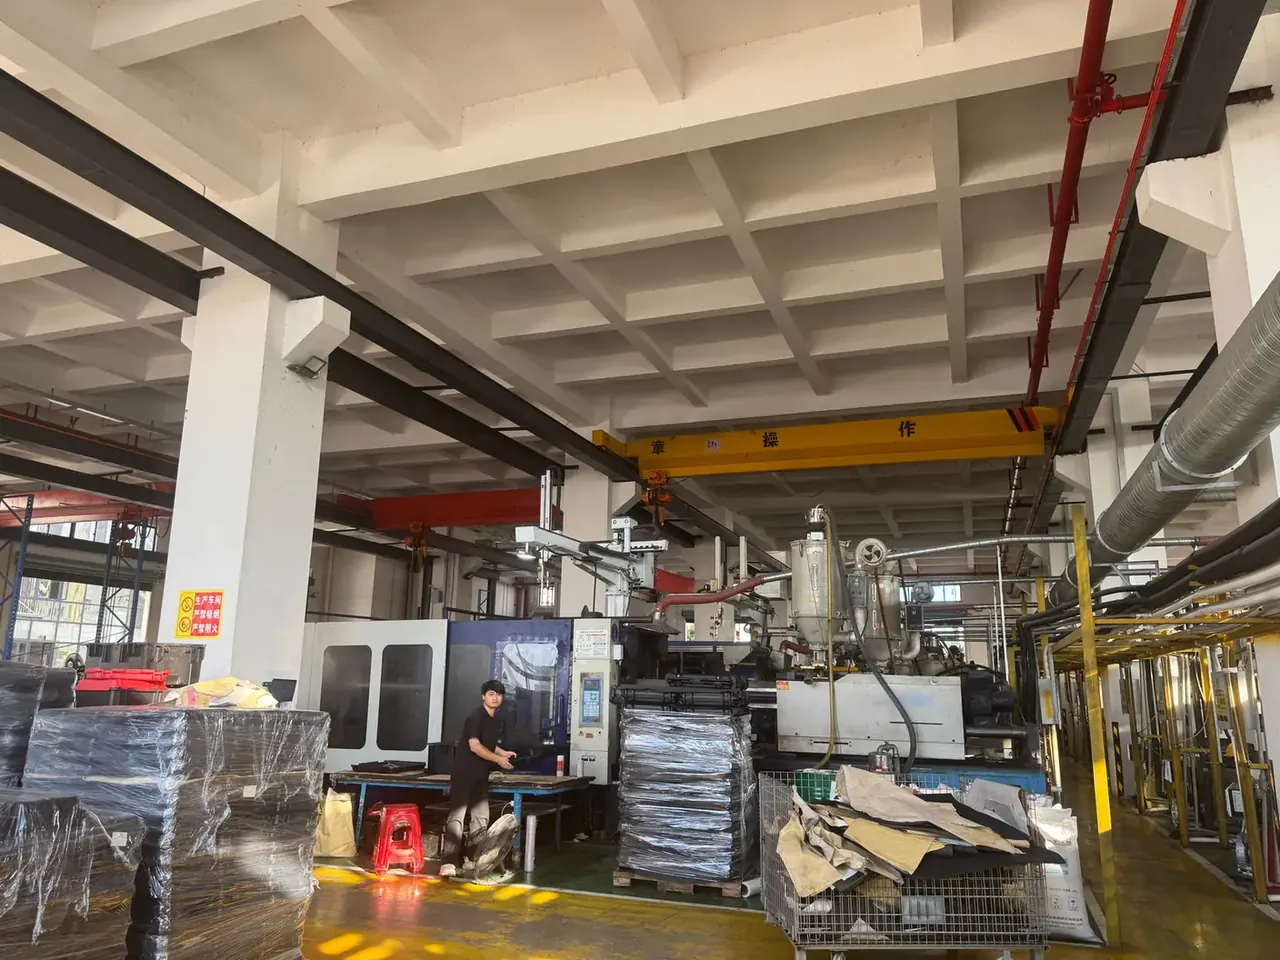
锁模力按投影面积乘型腔压力算,箱体类取 300 至 350 kg/cm²。600×400 mm 的投影面积 2400 cm²,乘 0.3 吨每平方厘米得 720 吨,配 800 吨机台余量约一成。供应商若用 530 吨机台接这只箱体,飞边与对角线超差是迟早的事。
| 箱体外形 | 投影面积 | 所需锁模力 | 建议机台 |
|---|---|---|---|
| 400×300 mm | 1200 cm² | 360 吨 | 450 吨 |
| 500×350 mm | 1750 cm² | 525 吨 | 650 吨 |
| 600×400 mm | 2400 cm² | 720 吨 | 800 吨 |
| 700×500 mm | 3500 cm² | 1050 吨 | 1300 吨 |
模具套数决定排产弹性。一个 800 吨机位通常挂 2 至 3 套模,箱体与盖子各一套,第三套留给同尺寸的变型款。只挂一套的注塑塑料箱厂家,换单要停机换模 40 分钟,交期只能按整机排队算,急单插不进去。
核吨位不要只看铭牌。要看实际最高压力、螺杆直径与射胶量:螺杆 65 mm 的机台单次射胶约 1800 g,箱体加流道 5.2 kg,得换 90 mm 螺杆或改双浇口,否则缩痕会集中在箱底四角。
三、成型周期与单件成本怎么算
2.5 mm 壁厚的箱体,周期 55 秒,其中冷却 33 秒,占六成。壁厚每加 0.1 mm,周期多 4.5 秒;把 2.5 mm 改成 3.0 mm,单模日产从 1570 只掉到 1420 只,材料还多一成。
单件成本要按机时摊。800 吨台时 420 元,55 秒合 18.5 元;周期压到 48 秒,单件降到 16.1 元。注塑塑料箱厂家若报出低于 45 秒的周期,多半是提了模温或减薄了筋位,前者让箱体变形,后者让堆码高度打折。
一次合格率也要折进成本。行业常见 96%,4% 返工意味着每 1000 只多花 74 只的机时与料,约合 1.4 元一只。把这一项写进报价单,比出货后扣款有效得多。
四、模具产权、保养与试模首件
模具产权归谁,合同里要写死。采购方付模具费的,产权归采购方,厂家只负责保管;模具寿命按 30 万模次算,每 5 万模次保养一次,含水路清洗与顶针研磨,记录要能随时调阅。
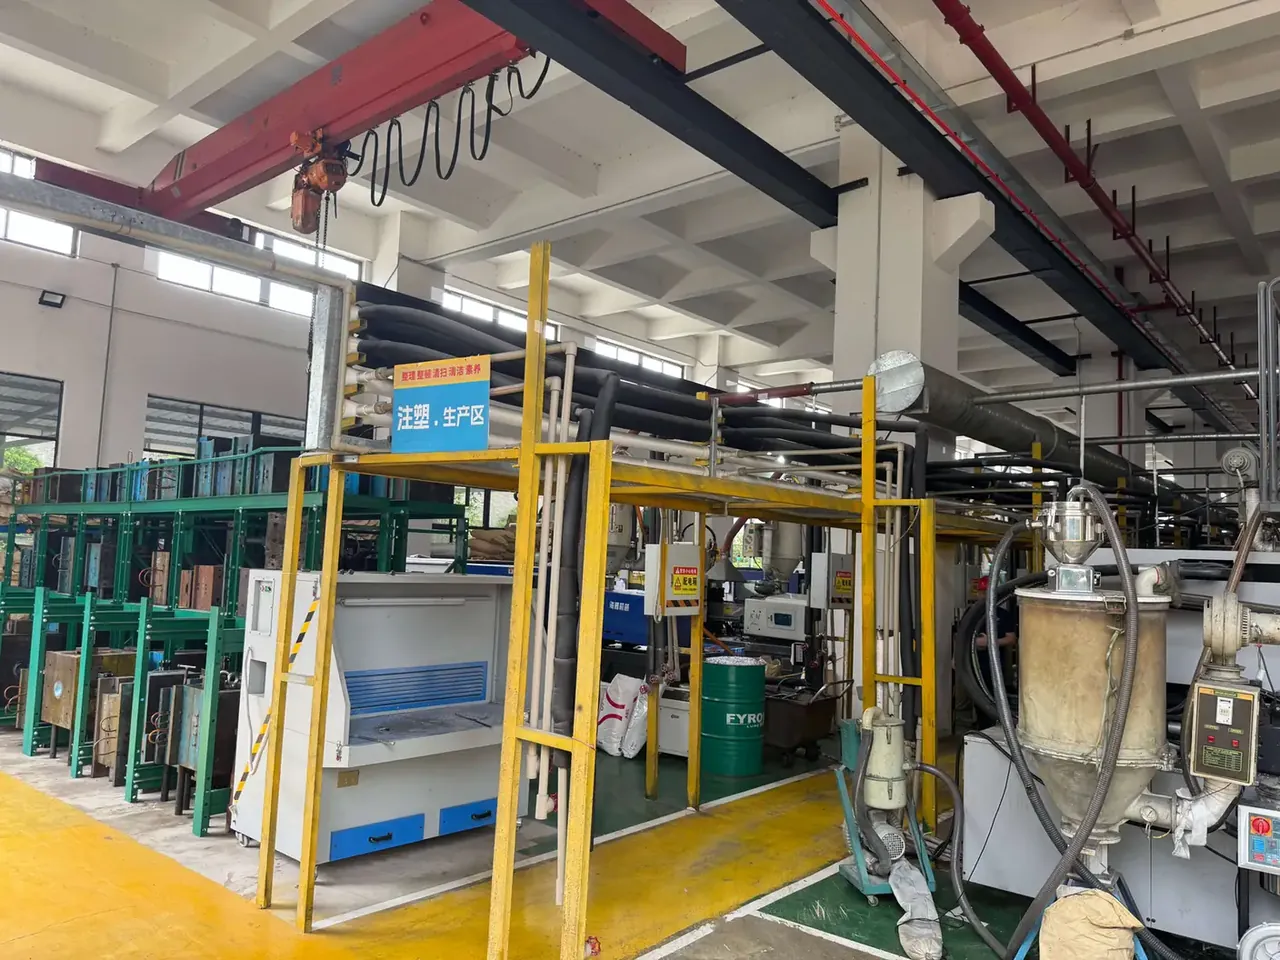
保养记录比口头承诺有用。看三样:保养日期与对应模次、模腔抛光次数、易损件更换清单。缺记录的注塑塑料箱厂家,模具跑到 15 万模次后飞边会突然变大,那时再补保养已经晚了。
试模首件必须留样。首件 3 只,测 9 点壁厚,公差正负 0.25 mm;盖与箱体的配合间隙 0.8 至 1.2 mm;搭扣扣合力 60 至 90 N。首件签字后留 12 个月,量产有争议时按首件判,而不是按样册判。
五、起订量、交期与付款条款
起订量由换色清机决定。换一次色清机 40 分钟、废料 25 kg,折 1800 元;1000 只以下摊进单价,每只多 1.8 元。低于 500 只的订单,多数注塑塑料箱厂家按打样价报,单价会跳三成。
交期拆四段:开模 25 天、试模 2 天、量产 4 天、检测包装 2 天,合计 33 天。量产 4 天是按每天 4 小时排产窗口算的,1000 只纯机时 15.3 小时,剩下三天全是等机位。
| 阶段 | 天数 | 关键动作 | 常见延误 |
|---|---|---|---|
| 开模 | 25 天 | 模架 15 天、型腔加工 8 天、配模 2 天 | 图纸确认拖 3 天 |
| 试模 | 2 天 | 首件 3 只、9 点测厚、试扣 | 改模返工 2 天 |
| 量产 | 4 天 | 1000 只,每天 4 小时排产窗口 | 机位排队 2 天 |
| 检测包装 | 2 天 | 抽样 32 只、1.2 m 跌落 1 只 | 第三方排期 1 天 |
付款按 30/30/30/10 挂,最后 10% 挂 60 天质保。验收按 AQL 1.0 抽检,飞边、缩痕、色差按灰卡 4 级判;模具验收看首件 9 点壁厚的极差,超过 0.5 mm 不签收。返单价格也要约定:模具只摊一次,返单涨幅不超过首单单价的 5%。
结论
审注塑塑料箱厂家的顺序是吨位、模具、周期、条款:吨位不够,后面全是补救;模具产权不清,返单会被再收一次模具费;周期与合格率决定单件成本的真实水平;交期与验收条款决定出问题时谁承担。把这四项写进询价单与合同,报价才有可比性。只比单价的采购,最后都会在模具与返工上补回来,这正是审注塑塑料箱厂家要先算清的一笔账。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号