

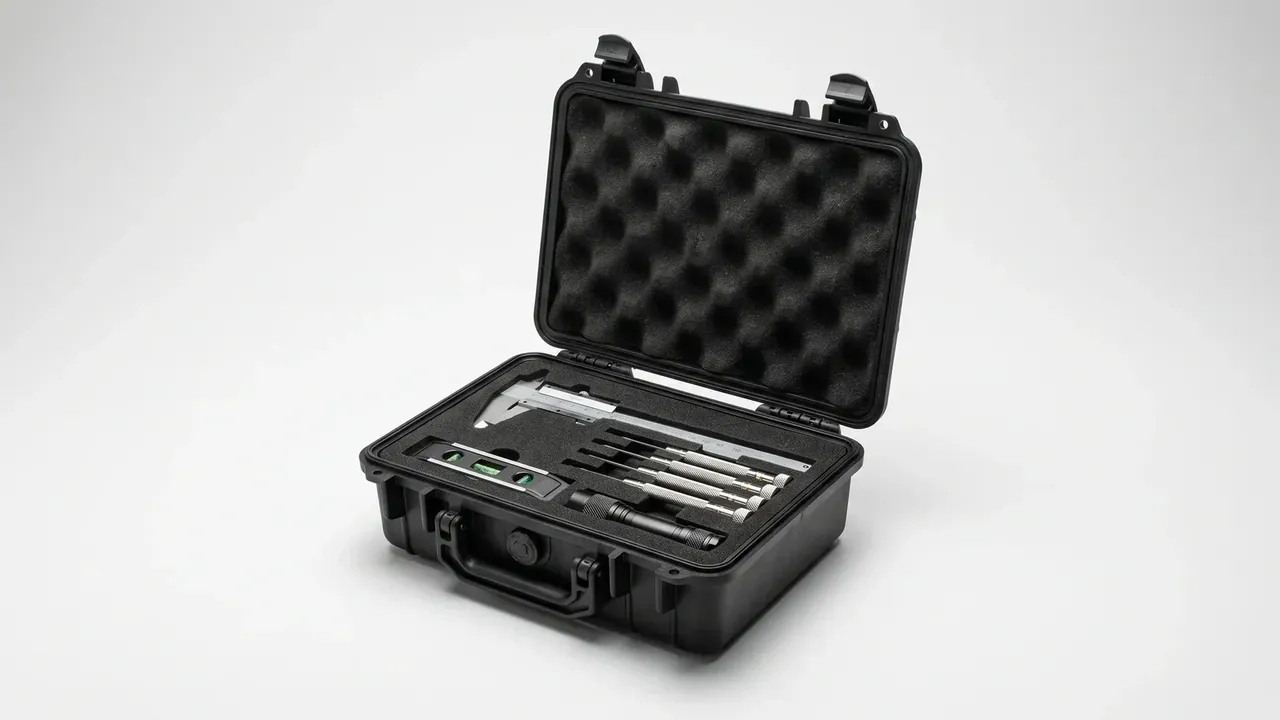
快速答案:泡棉厚度先由面压定,材质再按开合频次选。1.2 米跌落、3.2 千克的仪器,峰值加速度约 55 g,落在 90 平方厘米的接触面上是 0.19 兆帕,EVA 70 kg/m³ 配 20 毫米底绵压缩 15% 就够;1 千克以下的巡检仪用 EPE,曲面贴合才轮到 PU。
目录
- 泡棉选型的第一个数是面压,不是密度
- EVA:40 度硬度,压缩 15% 就够
- EPE:回弹好,5 万次开合后薄 8%
- PU:贴合曲面,但两年后开始粉化
- 三层结构:盖绵 25 毫米、中绵 40 毫米、底绵 20 毫米
- 开孔与刀模:单边 0.5 毫米间隙怎么定
- FAQ
一、泡棉选型的第一个数是面压,不是密度
仪器箱的泡棉不是越软越好,也不是越硬越稳。真正决定厚度的是接触面压:仪器重量乘峰值加速度,再除以它与泡棉的接触面积。3.2 千克的仪器从 1.2 米落下,20 毫米 EVA 把峰值加速度压到约 55 g,等效冲击力 1760 牛,落在 90 平方厘米上是 0.19 兆帕。
外壳能承受多少,得先问结构工程师。钣金机箱允许 0.8 兆帕,铝型材框架 0.3 兆帕,带玻璃面板的仪表只剩 0.1 兆帕。知道这个上限,泡棉的厚度才有解。
同一个仪器,底绵从 20 毫米减到 10 毫米,峰值加速度从 55 g 升到 95 g,面压翻到 0.33 兆帕,铝外壳就开始凹。省下的 10 毫米泡棉约 4 元,换回来的是外壳返修。
二、EVA:40 度硬度,压缩 15% 就够
EVA 是闭孔结构,密度常见 60 至 90 kg/m³,70 kg/m³ 的料在 25% 压缩下应力 0.18 兆帕,回弹率 48%。这组数据意味着 3.2 千克的仪器压上去只吃掉 15% 厚度,20 毫米底绵实际位移 3 毫米,还留着 17 毫米的行程给跌落。
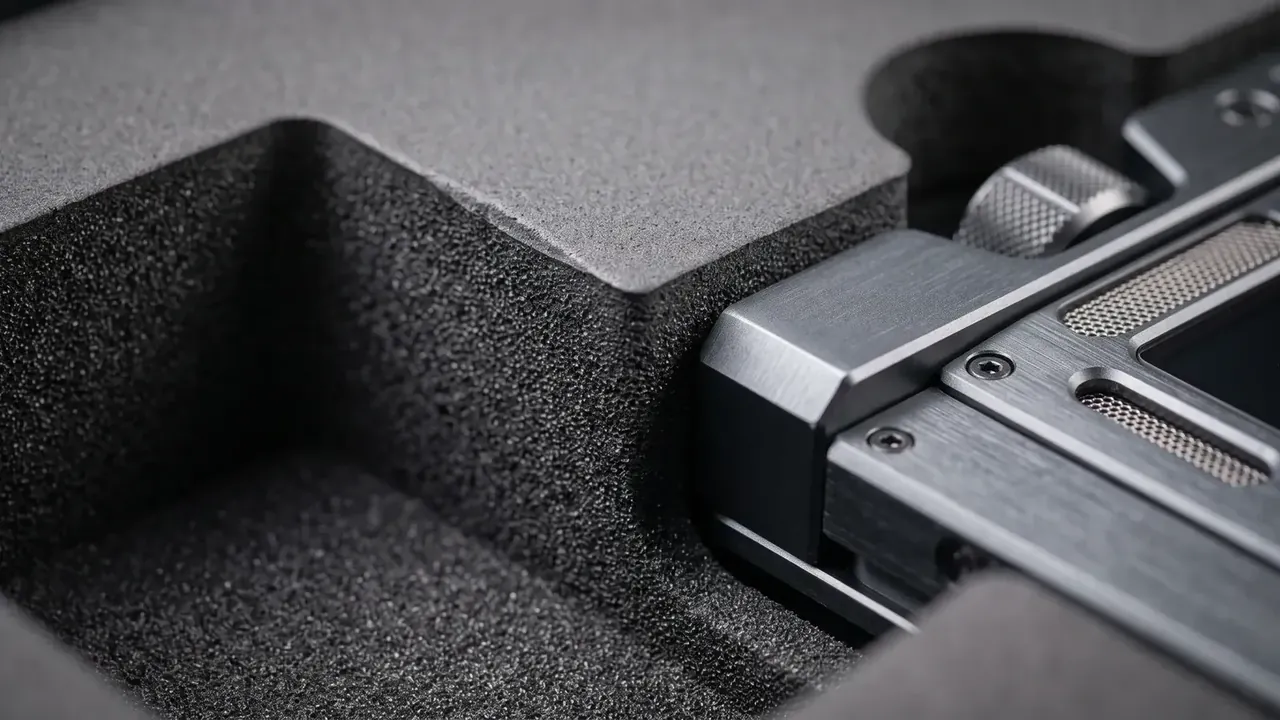
吸水率是它压过 PU 的地方:24 小时浸泡增重 0.8%,闭孔不进水的另一面是透气差,仪器带电池时要留一个 5 毫米的通气槽,否则夏季箱内结露。
| 参数 | EVA | EPE | PU |
|---|---|---|---|
| 密度 | 70 kg/m³ | 30 kg/m³ | 28 kg/m³ |
| 25% 压缩应力 | 0.18 兆帕 | 0.09 兆帕 | 3.5 千帕 |
| 回弹率 | 48% | 52% | 40% |
| 24 小时吸水 | 0.8% | 0.4% | 220% |
| 耐温范围 | 零下 30 至 60 摄氏度 | 零下 40 至 70 摄氏度 | 零下 10 至 80 摄氏度 |
| 参考单价 | 26 元/千克 | 15 元/千克 | 34 元/千克 |
温度是 EVA 的软肋。60 摄氏度以上模量下滑,夏季封闭车厢实测 65 摄氏度,压缩永久变形从 4% 升到 9%,一个夏天下来凹槽会松 0.6 毫米,仪器开始晃。跑南方项目的仪器箱,底绵建议换 80 kg/m³ 的高密度 EVA,或者把箱体颜色改成浅色。
三、EPE:回弹好,5 万次开合后薄 8%
EPE 是发泡聚乙烯,密度 30 kg/m³,25% 压缩应力只有 0.09 兆帕,回弹 52%。它比 EVA 软,缓冲行程长,适合 1 千克以下的巡检仪、测厚仪、手持终端。
它的短板在疲劳。模拟每天开合 20 次、连续 7 年,累计 5 万次。20 毫米的 EPE 中绵掉到 18.4 毫米,厚度损失 8%。凹槽从夹紧变成松动。EVA 在同样测试里只掉 3%。同一只箱子,第二年就得换内衬。
EPE 的剪切强度也低。刀模切 40 毫米深的方槽,切口会起 0.5 毫米的毛边,仪器插拔时刮手;要切口干净,刀模得加热到 60 摄氏度再压,或者改用 CNC 铣。
价格是它留下的理由:15 元一千克,同样内腔的整套内衬比 EVA 便宜 40 元左右,打样周期 3 天,EVA 要 5 天。
四、PU:贴合曲面,但两年后开始粉化
PU 海绵是开孔结构,密度 28 kg/m³,25% 压缩应力 3.5 千帕,摸起来最软。它的价值不在缓冲,在贴合:带弧度的手柄、异形的探头、装进箱里不想开刀模的小批量仪器,用 PU 手工剪 2 小时就能成型。
代价是寿命。30 摄氏度、70% 相对湿度下存放 24 个月,PU 表面粉化 0.2 毫米,一擦一手黑屑,压缩永久变形 18%,原本夹紧的凹槽松到能晃。开孔结构吸水 220%,梅雨季箱内湿度能到 85% 相对湿度,仪器电路板开始长霉。
| 仪器重量 | 底绵厚度 | 中绵厚度 | 盖绵厚度 | 适用材质 |
|---|---|---|---|---|
| 1 千克以下 | 15 毫米 | 25 毫米 | 20 毫米 | EPE |
| 1 至 3 千克 | 20 毫米 | 30 毫米 | 25 毫米 | EVA 70 |
| 3 至 8 千克 | 25 毫米 | 40 毫米 | 25 毫米 | EVA 80 |
| 8 千克以上 | 30 毫米 | 50 毫米 | 30 毫米 | EVA 90 加木框 |
PU 还有一个用途是阻燃。加阻燃剂的 PU 能做到 UL94 HF-1,离火 2 秒自熄,代价是回弹率再降 10%,手感发死。电力与石化客户的仪器箱常点这个配置,普通实验室没必要。
五、三层结构:盖绵 25 毫米、中绵 40 毫米、底绵 20 毫米
一套完整的仪器箱泡棉内衬是三层叠出来的,每层各管一件事。
- 盖绵:25 毫米蛋格,峰高 12 毫米,压住仪器顶面,防止运输中上下跳
- 中绵:40 毫米切割件,按仪器外廓开槽,单边留 0.5 毫米,负责左右前后的定位
- 底绵:20 毫米平板,吸收垂直冲击,也是唯一可以整片更换的一层
- 侧绵:15 毫米,贴箱壁,补中绵与箱壁之间的缝
- 隔片:层与层之间垫 0.3 毫米 PET,防止胶层错位后三层粘死
内腔 380×260×95 毫米的箱子,20 加 40 加 25 等于 85 毫米,剩 10 毫米给提手与仪器凸起。这个余量不能省,压到 2 毫米以内,箱子扣不上,锁扣要用膝盖顶。
层与层之间用背胶固定,剥离强度按 12 牛每 25 毫米选。低于 8 牛的胶,夏天 65 摄氏度放两周就开口,取仪器时整层跟着起来。
六、开孔与刀模:单边 0.5 毫米间隙怎么定
开槽尺寸比仪器大多少,是内衬好不好用的分水岭。单边 0.5 毫米是 EVA 的常规值:小于 0.3 毫米,仪器插不进去;大于 0.8 毫米,运输中会晃,晃 2 毫米就能把接口顶松。
| 加工方式 | 尺寸公差 | 最小内圆角 | 单件成本 | 适合批量 |
|---|---|---|---|---|
| 刀模冲切 | ±1.0 毫米 | 3 毫米 | 8 元 | 300 套以上 |
| CNC 铣削 | ±0.5 毫米 | 1 毫米 | 22 元 | 10 至 300 套 |
| 水刀切割 | ±0.3 毫米 | 2 毫米 | 30 元 | 5 至 50 套 |
| 热丝切割 | ±1.5 毫米 | 5 毫米 | 12 元 | 样板与小批 |
凹槽深度超过 40 毫米要分两层切。一层切到底,刀模退料时会把槽壁拉变形,深度公差从 ±1 毫米放大到 ±3 毫米;分成 20 加 20 两层,中间用双面胶对位,尺寸能守住 ±0.5 毫米。
刀模本身的间隙按材料定:EVA 取 0.3 毫米,EPE 取 0.8 毫米,PU 不适合刀模。刀线高度 8 毫米、硬度 55 HRC 的刀,一套 600×400 毫米的模具约 1800 元,能冲 3 万次。
结论
仪器箱的泡棉配置,顺序是面压、行程、材质、加工:先用重量与跌落高度算出 0.19 兆帕这个量级,再按 15% 压缩量定 20 毫米底绵,材质在 EVA、EPE、PU 之间按开合频次与曲面复杂度选,最后用刀模或 CNC 把 0.5 毫米的单边间隙做准。四步里任何一步省掉,仪器都会在第二次运输时开始晃。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号