

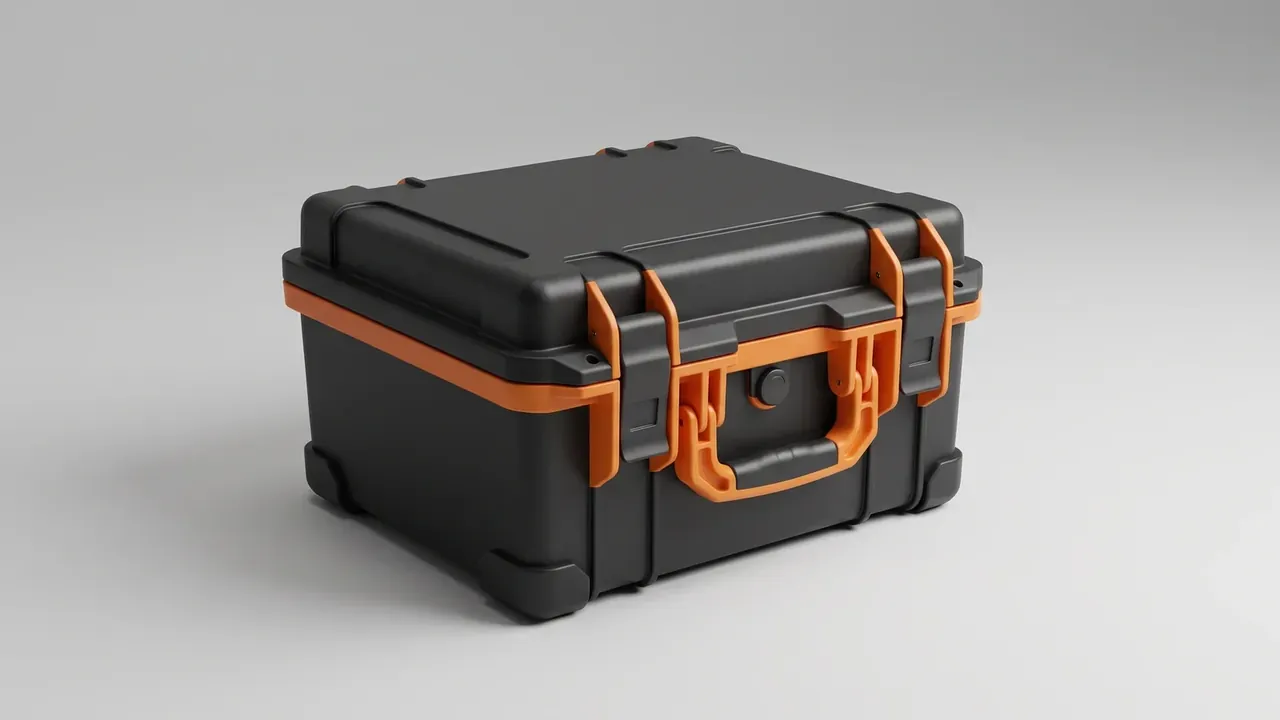
快速答案:定制塑料箱盒的规格从四个基准尺寸起步,即外形、内腔、有效内腔与堆码尺寸;壁厚按部位分配而不是取平均值;承重要用静载、堆码与跌落三组数据校核。箱是深腔单件承载,盒是浅腔多格分装,两者的公差与壁厚写法并不相同。
目录
- 定制塑料箱盒的四个基准尺寸怎么定
- 定制塑料箱盒的壁厚按部位分配
- 承重与堆码怎么算
- 箱与盒两种形态的规格差异
- 公差与密封槽的图纸写法
- FAQ
一、定制塑料箱盒的四个基准尺寸怎么定
图纸只写一个外形尺寸,注塑厂既没法报价也没法开模。定制塑料箱盒先要定四个基准:外形含护角与锁扣凸台,内腔取型腔最外沿,有效内腔是扣掉加强筋与圆角后的可用空间,堆码尺寸按底脚外沿与盖面凸台的定位关系计。四个数混写,返工几乎必然。
以一副 600 × 400 × 220 毫米的箱为例:内腔 560 × 360 × 195 毫米,有效内腔 548 × 348 × 186 毫米,堆码尺寸按底脚外沿的 600 × 400 毫米计。差出的 12 毫米来自 3.2 毫米侧壁、R8 圆角与锁扣凸台。把这一层拆开写进图纸,模具重量与机台吨位才有依据。
| 基准尺寸 | 测量位置 | 箱体常见公差 | 盒体常见公差 |
|---|---|---|---|
| 外形 | 含护角的最外轮廓 | ±0.8 毫米 | ±0.5 毫米 |
| 内腔 | 型腔侧壁最外沿 | ±0.5 毫米 | ±0.4 毫米 |
| 有效内腔 | 扣筋后的可用空间 | ±0.6 毫米 | ±0.5 毫米 |
| 堆码 | 底脚外沿到盖面凸台 | ±0.5 毫米 | ±0.3 毫米 |
测量基准要统一:内腔以底面为基准向上量,外形以合模线为界上下分别量,混用会凭空多出 0.4 毫米误差。
二、定制塑料箱盒的壁厚按部位分配
壁厚取一个平均值是最常见的错误。同一只箱,侧壁 3.2 毫米、底 3.5 毫米、盖 2.8 毫米、筋根 1.8 毫米才合理:底部承受堆码压力,做厚;盖面只抗弯,做薄;筋根太厚会缩水。壁厚突变超过 2 倍,缩水与熔接痕一起出现。
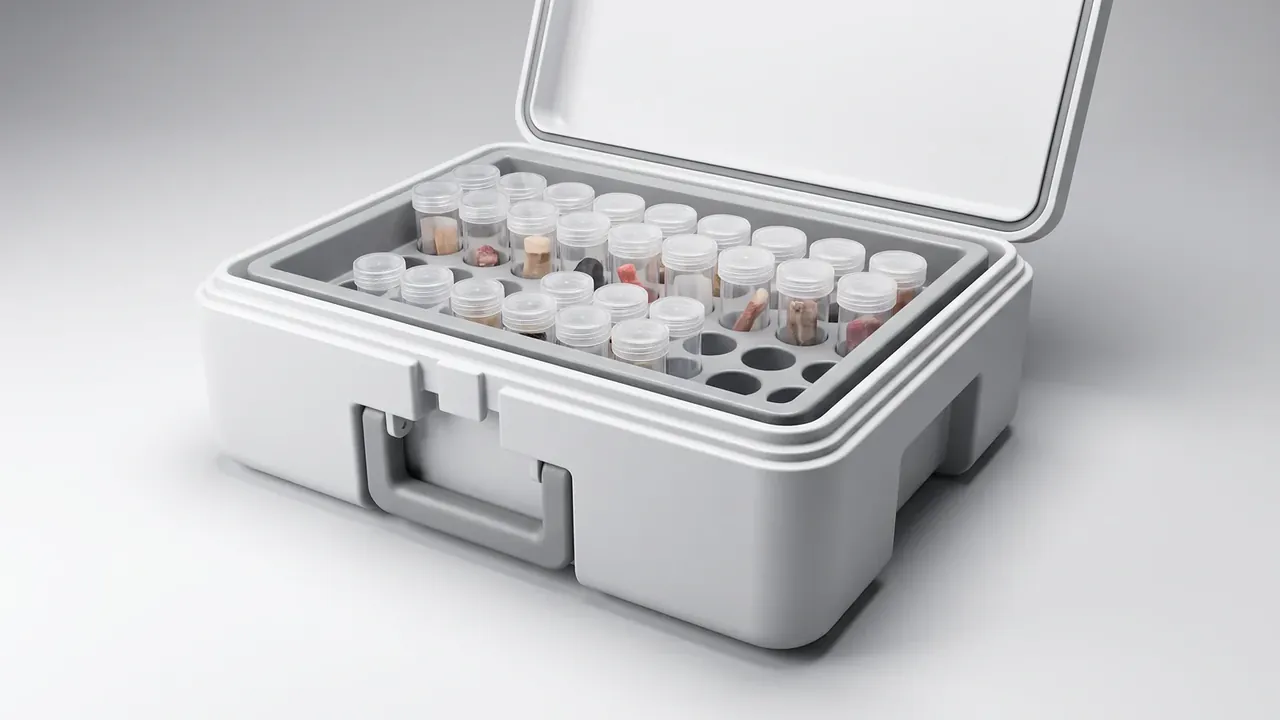
深腔与浅腔的斜度不同。箱体腔深 320 毫米,脱模斜度 1.5 度,每 100 毫米让出 2.6 毫米;盒体腔深 85 毫米,1 度就够。斜度会吃掉内腔尺寸,报价前不扣,有效空间就对不上零件。
| 部位 | 箱体建议壁厚 | 盒体建议壁厚 | 取值依据 |
|---|---|---|---|
| 侧壁 | 3.2 毫米 | 2.4 毫米 | 抗侧向冲击与堆码 |
| 底面 | 3.5 毫米 | 2.6 毫米 | 承载与抗蠕变 |
| 盖面 | 2.8 毫米 | 2.0 毫米 | 抗弯,越厚越易缩水 |
| 加强筋根部 | 1.8 毫米 | 1.4 毫米 | 控制缩水与熔接痕 |
| 铰链区 | 2.2 毫米 | 1.8 毫米 | 反复开合的疲劳寿命 |
三、承重与堆码怎么算
承重不能只看一句「能装多重」,定制塑料箱盒要给三组数据:静载、堆码与跌落。静载按 120 公斤压 24 小时,底部挠度不超过 2 毫米;堆码按 4 层、每层 35 公斤计,最底层累计承压 140 公斤;跌落按 1.2 米六面各一次,锁扣不脱开、箱体不开裂。
| 外形规格 | 单只自重 | 静载 | 堆码层数 | 跌落高度 |
|---|---|---|---|---|
| 400 × 300 × 150 毫米 | 2.1 公斤 | 60 公斤 | 5 层 | 1.5 米 |
| 500 × 350 × 190 毫米 | 3.4 公斤 | 90 公斤 | 4 层 | 1.2 米 |
| 600 × 400 × 220 毫米 | 4.6 公斤 | 120 公斤 | 4 层 | 1.2 米 |
| 800 × 500 × 300 毫米 | 7.8 公斤 | 180 公斤 | 3 层 | 0.9 米 |
结构侧还要校核锁模力。箱体投影面积 0.42 平方米,按 420 公斤每平方厘米的型腔压力算,需要 420 吨锁模力,排 1000 吨机才留得住余量,否则飞边先出现在锁扣凸台。盒体投影面积小,350 吨机就够,一模可开 2 腔。
铰链是容易漏掉的承重点。定制塑料箱盒的盒盖若做一体铰链,壁厚 2.2 毫米、开合 2 万次是常见验收线;箱体用金属销轴时,销孔周围要加 1.6 毫米环筋,否则三个月内就会拉裂。
四、箱与盒两种形态的规格差异
箱与盒在规格表上是两套逻辑。箱追求单腔大容积与密封,壁厚、斜度、密封槽都往「抗压」这一侧偏;盒追求分格与取放效率,壁厚薄、格壁多、堆叠定位靠盖面凸台与底脚配合。用同一份规格表去套两种形态,做出来的盒会偏重,箱会偏脆。
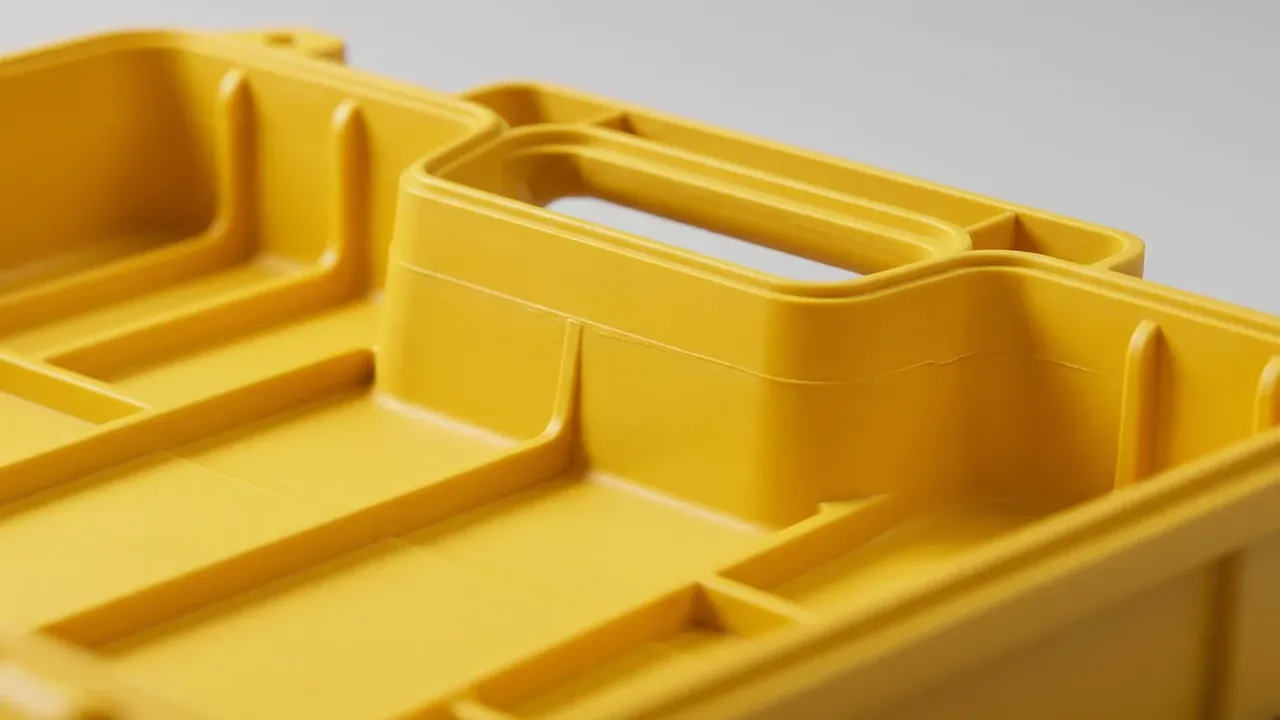
盒的分格要按最小装填单元倒推。8 × 6 格的盒,格壁 1.6 毫米时净宽 42 毫米,能放直径 38 毫米的管件;减到 1.2 毫米净宽变 44.8 毫米,但抗弯不足,装满后中间几格外鼓。
| 项目 | 箱 | 盒 |
|---|---|---|
| 腔体形态 | 单腔深腔,深度 200 至 320 毫米 | 多格浅腔,深度 60 至 100 毫米 |
| 密封 | 6 × 4 毫米密封槽加 O 型条 | 多数不设密封槽,靠止口贴合 |
| 堆叠 | 底脚与盖面凸台四点定位 | 盖面筋位与底脚整面贴合 |
| 典型壁厚 | 侧壁 3.2 毫米 | 侧壁 2.4 毫米,格壁 1.6 毫米 |
| 开合方式 | 铰链加双锁扣 | 单铰链或全开盖,单锁扣 |
五、公差与密封槽的图纸写法
公差要写在尺寸旁边,不要笼统写一句「按国标」。定制塑料箱盒的常规写法是外形 ±0.8 毫米、内腔 ±0.5 毫米、孔位 ±0.2 毫米,并在图纸上标出收缩率:PP 取 1.6%,ABS 取 0.5%。收缩率写错,外形差 3 毫米以上,锁扣就对不上。
密封槽是箱体图纸上最容易漏的几行字。槽宽 6 毫米、槽深 4 毫米,配直径 5.5 毫米的 O 型条,压缩率控制在 25%,槽口做 R1 圆角防止切条。槽底到内腔壁的肉厚不小于 2.5 毫米,薄了会在合模时塌陷,密封条压不实。
图纸交付要成套:2D 图带公差表,3D 档给 STEP 格式,附色板与纹理样板,再附关键尺寸清单。缺任何一项,试模后的判定都会变成各说各话。首件报告按 12 个关键尺寸出,CPK 低于 1.33 的尺寸要单独标注并给修模方案。
结论
定制塑料箱盒的规格表,本质是把四个基准尺寸、分部壁厚与承重数据写成工厂能执行的语言。尺寸清楚,模具与机台才有依据;壁厚按部位分配,缩水才控得住;承重给三组数据,验货才有共同标准。箱与盒各有一套写法,套用同一张表往往两头不讨好。把公差、收缩率与密封槽写进图纸,定制塑料箱盒的规格才算定完。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号