

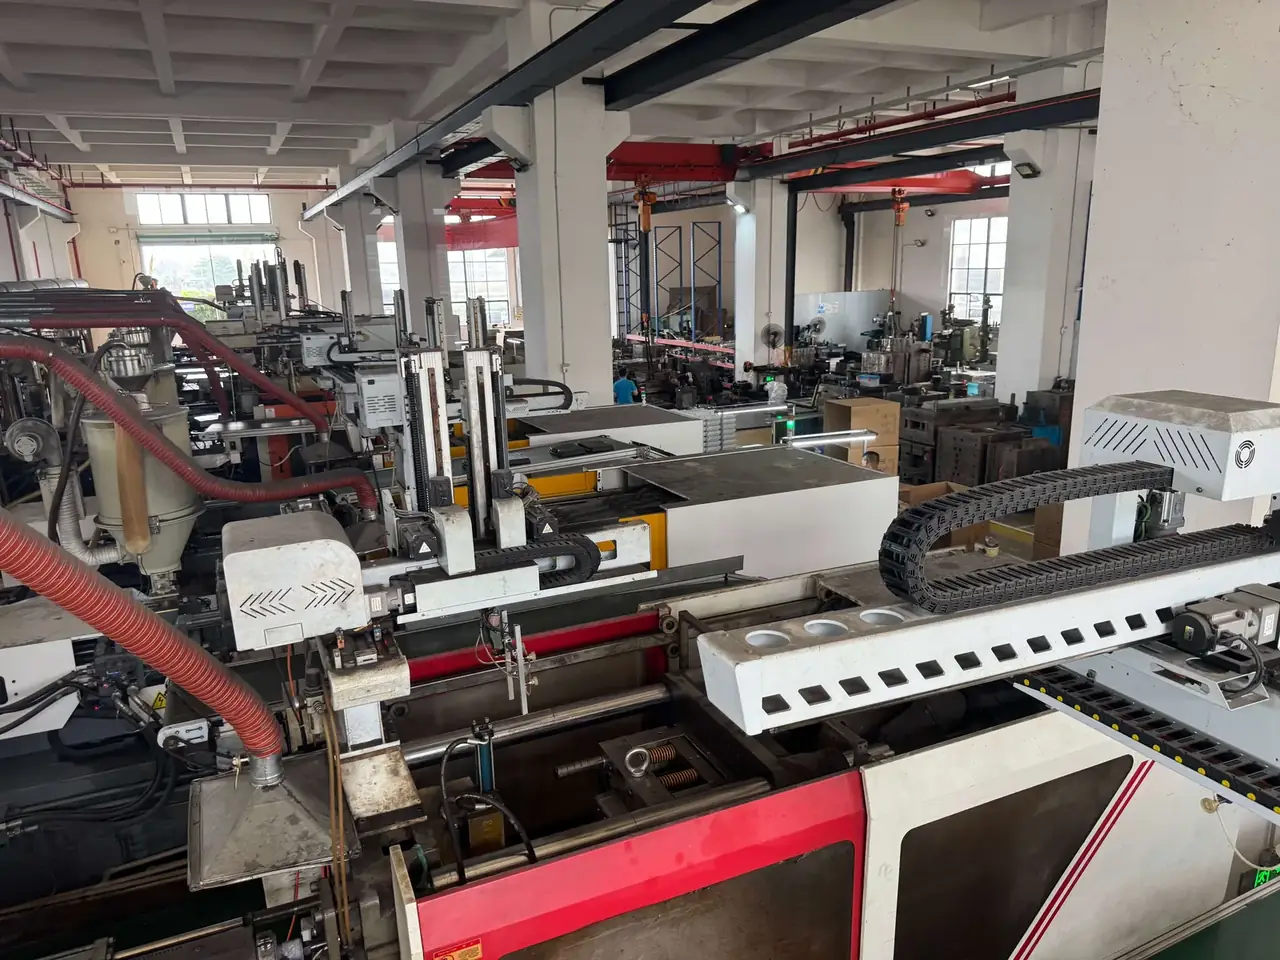
快速答案:箱体注塑节拍在 420 mm × 320 mm × 180 mm、壁厚 3 mm 的聚丙烯箱体上实测为 62 s 一模,其中注射 3.4 s、保压 6.8 s、冷却 35.0 s,冷却一项就占了 56.5%。把冷却压掉 5 s 比换一台大机台更有效,因为其余六段加起来只有 18 s。
目录
- 箱体注塑节拍怎么切分:四段计时
- 注射与保压的秒数怎么定
- 冷却时间与壁厚的平方关系
- 模温、机台吨位与一模腔数
- 把节拍换算成日产能
- FAQ
一、箱体注塑节拍怎么切分:四段计时
一只 420 mm × 320 mm × 180 mm、壁厚 3 mm 的聚丙烯箱体,装 530 t 机台单腔成型,模温 60 ℃,料温 230 ℃,秒表实测 62 s 一模。拆到每一段:合模 2.6 s、注射 3.4 s、保压 6.8 s、冷却 35.0 s、开模 2.2 s、顶出 3.0 s、机械手取件 6.0 s、辅助等待 3.0 s。八段相加正好 62 s。
节拍不是机台速度的别名,它由壁厚、模温和水路三件事共同决定。同一副模具搬到标称更快的机台上,注射段也许省 0.4 s,冷却段的 35 s 一分不减。所以谈箱体注塑节拍,先谈分段,再谈优化。
| 节拍段 | 秒数 | 占整模比例 | 可压缩空间 |
|---|---|---|---|
| 合模 | 2.6 | 4.2% | 无,受模板行程限制 |
| 注射 | 3.4 | 5.5% | ≤0.4 s,受排气槽限制 |
| 保压 | 6.8 | 11.0% | ≤1.5 s,受浇口冻结限制 |
| 冷却 | 35.0 | 56.5% | 5–8 s,靠水路与模温 |
| 开模 | 2.2 | 3.5% | 无 |
| 顶出 | 3.0 | 4.8% | ≤0.5 s |
| 机械手取件 | 6.0 | 9.7% | 2.5 s,改滑板落料 |
| 辅助等待 | 3.0 | 4.8% | 1.0 s,靠动作同步 |
| 合计 | 62.0 | 100% | 9–12 s |
取件那 6 s 最容易被漏算。箱体外形 420 mm 见方,机械手要夹住盖体翻转 90° 才能放进周转箱,动作路径比小件长一倍。改成滑板落料后这一段压到 3.5 s,整模立刻省 2.5 s,相当于把日产能抬高 4%。
看这张表能得出一个结论:62 s 里真正能动刀的只有冷却与取件两段。其余六段合计 18 s,全是机械动作与材料流动的物理下限,再优化也挤不出 3 s。
二、注射与保压的秒数怎么定
注射 3.4 s 对应 2.0 kg 射胶量,螺杆行程 210 mm,峰值压力 95 MPa。这一段不能慢:聚丙烯熔体在 230 ℃ 下停留超过 5 s,箱壁容易出现流痕;也不能一味求快,超过 0.62 kg/s 的瞬时流量会把排气槽顶死,型腔末端留下焦痕。
注射速度分三段给:0 到 35% 行程走 60%,35% 到 80% 行程走 45%,末段 80% 到满行程降到 25%。三段合计 3.4 s,比单段恒速省 0.6 s,型腔末端的排气压力峰值也压低约 8 MPa。箱体注塑节拍里这一段的可压缩空间只有 0.4 s,分段的意义更多在质量而非速度。
保压 6.8 s 的判据只有一个,就是制品重量不再增加。同一模连取 5 件称重:保压 4 s 时平均 1842 g,6 s 时 1852 g,8 s 时 1853 g。浇口在 5.5 s 前后冻结,再往后加压只是把电耗换成内应力。取 6.8 s 是给模具磨损留 1.3 s 的余量。
保压压力从 95 MPa 峰值降到 55 MPa,切换点在螺杆位置 12 mm。位置切换比时间切换稳,因为螺杆位置直接反映型腔充满程度,不受料温波动干扰。
保压多 2 s,一模就多 2 s,按 6000 h 年工时算,一年少做 10,500 模。这类账在报价阶段几乎没人算,到了量产才变成交期问题。
三、冷却时间与壁厚的平方关系
冷却时间与壁厚是平方关系:t = 3.9 × s²,s 取毫米,t 得秒。3 mm 壁厚代入得 35.1 s,与实测 35.0 s 吻合;2 mm 只要 15.6 s,4 mm 则要 62.4 s。壁厚翻倍,冷却翻四倍,这就是箱体设计阶段最贵的一笔节拍成本。
| 壁厚(mm) | 冷却时间(s) | 整模节拍(s) | 22 h 日产能(件) |
|---|---|---|---|
| 2.0 | 15.6 | 43 | 1826 |
| 2.5 | 24.4 | 51 | 1540 |
| 3.0 | 35.1 | 62 | 1276 |
| 3.5 | 47.8 | 75 | 1056 |
| 4.0 | 62.4 | 89 | 880 |
系数 3.9 不是常数,它由熔体温度、模温、顶出温度和聚丙烯的导温系数共同决定。料温从 230 ℃ 降到 210 ℃,系数掉到 3.6;模温从 60 ℃ 升到 70 ℃,系数涨到 4.3。同一副模具换一种配色母粒,系数也会动 0.1 到 0.2。
顶出温度是冷却段的终点线。箱体表面降到 78 ℃ 以下才允许顶出,高于这个值,顶杆会在箱底留下白印,取件时也容易拉变形。用红外测温枪在开模瞬间打盖面中心,连测 10 模取中位数,比凭手感定冷却时间可靠。
水路条件决定系数能不能落地。进出水温差控制在 3 ℃ 以内,单回路流量不低于 12 L/min,水道直径 12 mm,水道中心到型腔面 18 mm。温差超过 5 ℃ 说明流量不足。此时延长冷却时间只是让模具更热,节拍降不下来。现场用测温枪打回水管外壁,两根主管温差超过 2 ℃ 就该分路。改造前先在旧模上跑一组对照,35 s 与 30 s 各 200 模,比制品重量与顶出温度再定。
壁厚每加 0.5 mm,冷却多 8–13 s。设计阶段把箱壁从 3.5 mm 收到 3 mm,省下的 12 s 会跟着这条产品线的箱体注塑节拍走完整个生命周期。
四、模温、机台吨位与一模腔数
模温对节拍的影响接近线性:40 ℃ 时冷却 28.5 s,50 ℃ 时 31.6 s,60 ℃ 时 35.0 s,70 ℃ 时 41.0 s。每升 10 ℃,冷却延长约 12%,但表面细腻度与尺寸稳定性同步改善,所以模温不是越低越好。
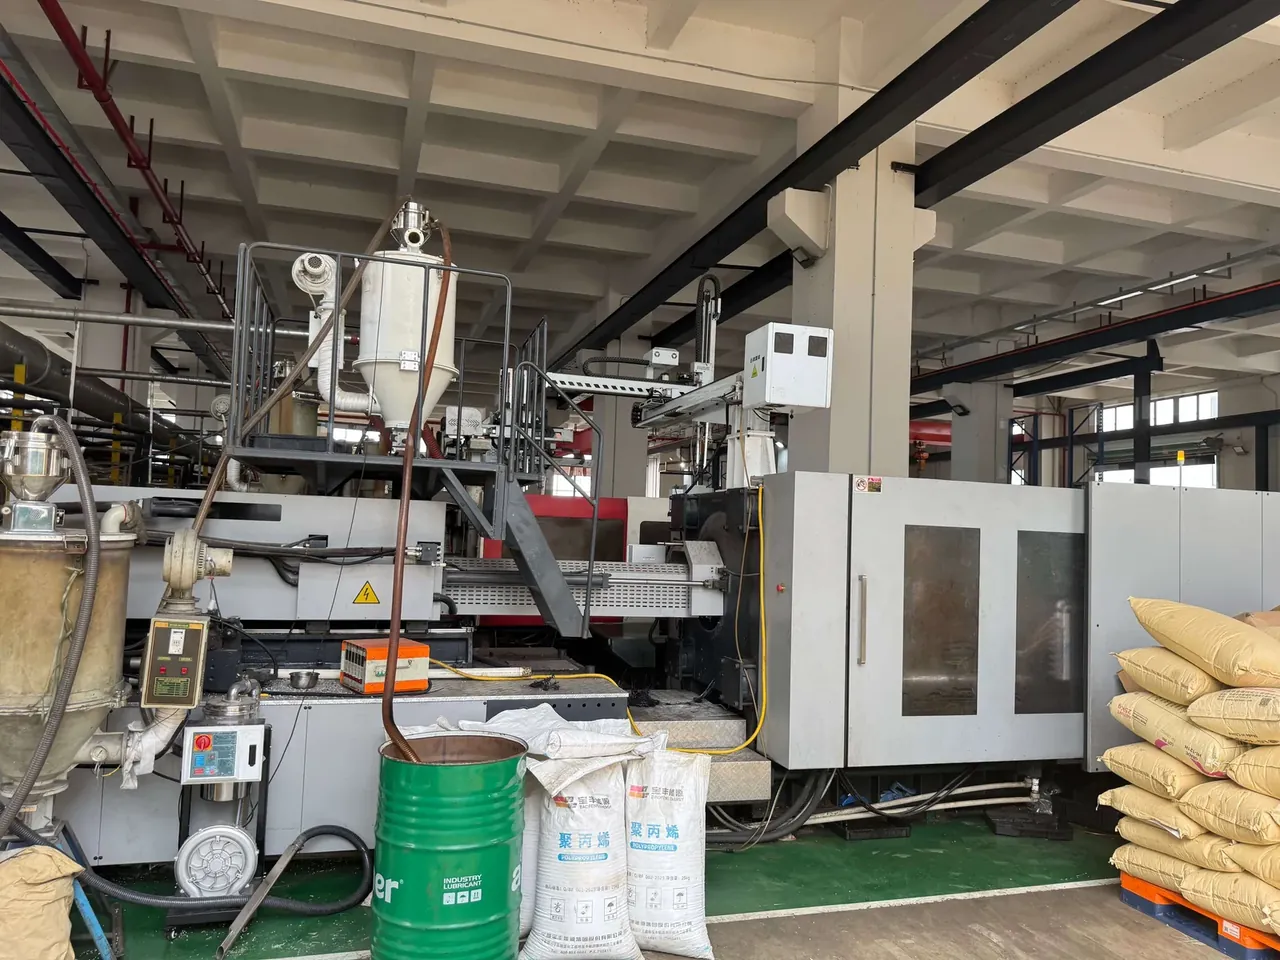
机台吨位按投影面积乘型腔压力估算。单腔投影 134,400 mm²,平均型腔压力 32 MPa,需要 4.3 MN 锁模力,也就是 430 t,选 530 t 留 20% 余量。两腔投影翻倍到 268,800 mm²,需要 8.6 MN,只能上 1000 t 机台。
双腔不是简单的产能翻倍。1000 t 机台的开合模行程比 530 t 长 120 mm,空循环多 1.8 s;两件同时取件,机械手动作从 6.0 s 涨到 10.0 s。整模节拍变成 66 s,折算单件 33 s,仍比单腔的 62 s 快 47%。
吨位选大也有代价。用 1000 t 机台做单腔产品,开合模行程多 120 mm,空循环多 1.8 s,整模节拍从 62 s 变成 64 s。设备利用率看着高,单件成本反而上升。
腔数还要看模具成本与批量。两腔模比单腔模贵约 65%,按 62 s 与 33 s 的单件差算,月产 3 万件以上才划得来;月产 8000 件以下,单腔加两班倒更省。
五、把节拍换算成日产能
日产能的算法只有一条:3600 除以节拍秒数,得每小时模数,乘有效工时,再乘稼动率。62 s 对应 58 模每小时,22 h 有效工时得 1276 模每天,再乘 85% 稼动率,落到 1085 件每天。
| 节拍(s) | 每小时模数 | 日产能(22 h,件) | 年产能(6000 h,件) | 相对 62 s 的增减 |
|---|---|---|---|---|
| 48 | 75 | 1650 | 450,000 | +29% |
| 55 | 65 | 1430 | 390,000 | +12% |
| 62 | 58 | 1276 | 348,000 | 基准 |
| 70 | 51 | 1122 | 306,000 | −12% |
| 85 | 42 | 924 | 252,000 | −28% |
有效工时要按真实排产扣。24 h 里扣掉换料清机 1.2 h、点检 0.5 h、试模与调机 0.3 h,剩 22 h 是干净时间。若一天换 3 次模,每次 40 min,有效工时掉到 20 h,日产能少 9%,这个损失比节拍优化 2 s 还大。
箱体注塑节拍写进工艺卡时,同一行要写清模温 60 ℃ 与顶出温度 78 ℃。只写秒数不写条件,换一个班参数漂 4 ℃,节拍就会悄悄回到 66 s。
节拍每省 1 s,年产能多约 6000 件。62 s 与 61 s 的差距只有 1.6%,但按 6000 h 年工时算是 6000 件的差额,够一条小批量订单的全部用量。
产能按件算,报价按模算,两套账必须共用同一个节拍。谈价时对方报的节拍若是 55 s,就要问清水路流量与顶出温度,否则量产时按 62 s 跑,单件成本会高出 12%。
结论
箱体注塑节拍的账要落在 62 s 这张分解表上,而不是落在机台铭牌上。冷却 35.0 s 占 56.5%,是所有优化动作的第一顺位:壁厚从 3.5 mm 收到 3 mm,省 12 s;模温从 70 ℃ 降到 60 ℃,省 6 s;水路温差从 5 ℃ 压到 3 ℃,系数从 4.1 回落到 3.9,再省 3 s。三项叠加能把节拍推到 45 s 附近,日产能从 1276 件涨到 1760 件,而设备投资一分不加。保压与取件属于第二顺位,合计能挤 4 s;注射与开合模属于下限,不要在那里纠缠。最后用换算表判定:把实测节拍代进每小时模数,乘 22 h 与 85% 稼动率,再乘单件毛利,若增量收益高于模具改造费的两倍,就动手改水路与壁厚;低于两倍,维持 62 s 跑量更稳。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号