

快速答案:防护箱制造厂真正自己做的是六道工序:模具设计、开模试模、成型、五金装配、内衬加工、出货检验与包装。五金件、泡棉与纸箱大多外购,所以判断一家厂的能力,不看它有多少台机器,而看模具车间、试模机与装配线是否在同一厂区内。
目录
- 防护箱制造厂的边界:哪些工序自己做
- 开模与打样:前段两道工序
- 成型:注塑、滚塑与吹塑三条线
- 装配与内衬:把箱体变成成品
- 出货检验与包装:最后一道
- FAQ
一、防护箱制造厂的边界:哪些工序自己做
防护箱制造厂不是所有零件都自己造。抽扣、铰链、气阀这类五金通常外购,泡棉内衬多由专业厂开槽,纸箱与托盘就近采购。真正留在厂内的核心是三段:模具、成型、装配。这三段决定壁厚均匀性、密封槽尺寸与锁扣咬合,也决定出了问题能不能追到根上。
判断一家厂的能力,看三样东西:模具车间、试模机,以及装配线是否与注塑机同厂区。三者齐备,改模与返修以天计;三者缺一,一次尺寸偏差就要跨厂协调,交期按周算。
| 工序 | 典型周期 | 关键控制点 |
|---|---|---|
| 模具设计 | 七到十二天 | 分模面与密封槽 |
| 开模试模 | 二十五到四十天 | 尺寸与外观 |
二、开模与打样:前段两道工序
模具设计从三维图开始,先定分模面,再排冷却水路与顶出位置。防护箱的难点在深腔:腔体越深,冷却越不均匀,脱模后越容易翘曲;密封槽又必须与盖沿严丝合缝,槽宽差零点二毫米,气密就过不了。设计阶段漏掉一条加强筋,试模时就要用缩痕来还。
开模之后是试模,通常三轮。第一轮看外观与关键尺寸,第二轮修模后复测,第三轮小批量验证装配与气密。模具钢材决定寿命:普通预硬钢做几万模,淬火钢可到几十万模。防护箱制造厂若把模具外包,试模往往要排队,一轮就多出十天。
| 工艺 | 模具费 | 单件成本 | 适合批量 |
|---|---|---|---|
| 注塑 | 高 | 低 | 五千只以上 |
| 滚塑 | 低 | 中 | 三百到三千只 |
| 吹塑 | 中 | 低 | 一万只以上 |
三、成型:注塑、滚塑与吹塑三条线
注塑是主流。塑化后的料在几十兆帕下压进模腔,壁厚二点五到四毫米,单模周期六十到一百二十秒,尺寸稳定、表面好,但模具费高,改壁厚等于改模。滚塑把粉料放进模具里转着加热,壁厚三到六毫米,周期二十到四十分钟,模具便宜、适合大箱,代价是尺寸公差松、内壁有粉料纹理。
吹塑介于两者之间,做中空双壁,抗冲击好、重量轻,但结构与加强筋的自由度最低。防护箱制造厂选哪条线,取决于订单的批量与尺寸:五千只以上走注塑,三百到三千只的大箱走滚塑,中空双壁的轻型箱走吹塑。
四、装配与内衬:把箱体变成成品
装配是把箱体、盖、铰链、抽扣、气阀与提手组成一只成品。顺序不能乱:先装铰链定盖与箱的相对位置,再调抽扣的咬合量,最后装气阀。抽扣咬合过紧,用户单手打不开;过松,密封条压不实。装配线上要有一道气密测试,用压降法:充气到规定压力,静置一分钟,压降超过阈值即判不合格。
内衬是最后一道加工。EVA 与 EPE 用数控开槽,聚氨酯发泡用模具成型,公差通常正负一毫米。开槽深度比设备厚度多半毫米,取放才顺;浅了夹不住,深了晃。
防护箱制造厂若没有自己的开槽机,内衬交期就要跟着外协厂排。
五、出货检验与包装:最后一道
出货检验按抽样标准做,项目固定为五项:外观、外廓尺寸、密封性能、五金功能、跌落抽检。外观看缩痕、飞边与色差;尺寸看外廓与堆码面平面度;密封看气密台数据;五金看抽扣开合力与铰链间隙。五项里任何一项不合格,整批返工,不能靠挑选放行。抽样比例按批量分级,批量越大抽检只数越多。
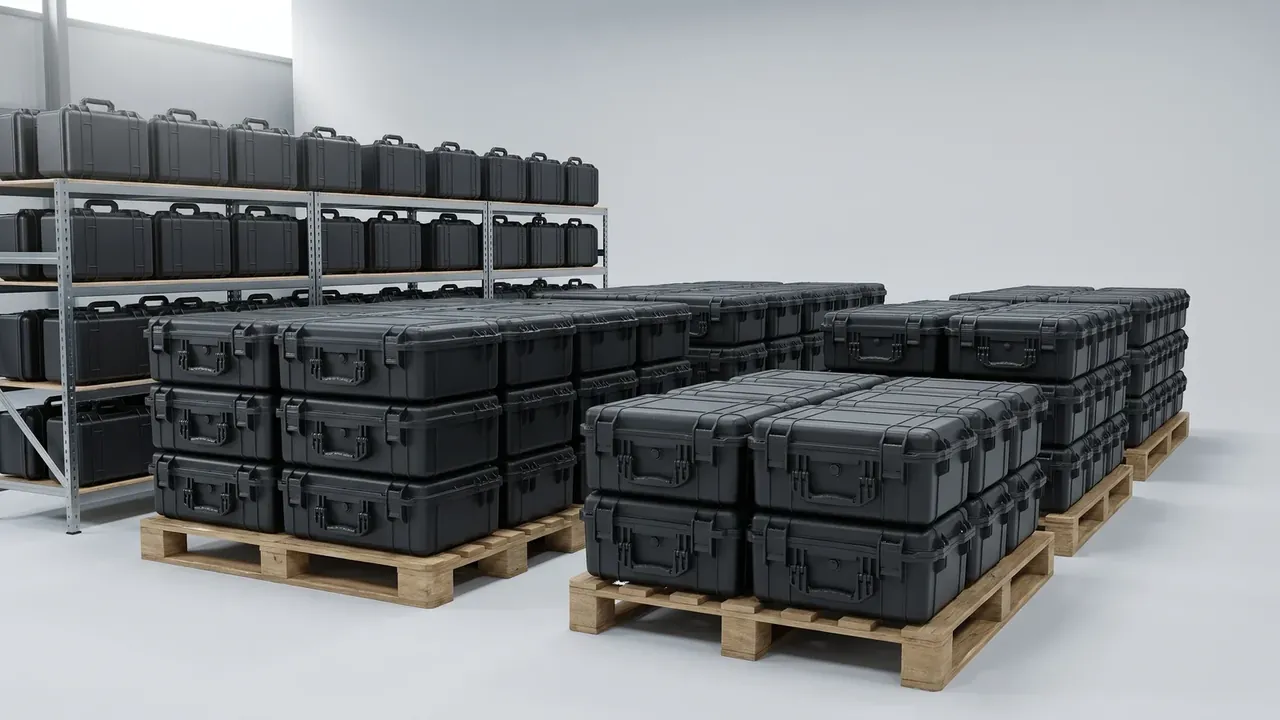
包装决定运输后的完好率。单只套气泡袋,多只入五层瓦楞纸箱,整托缠绕膜固定,托高含托板不超过一点六米。外箱要标型号、数量、毛重与堆码层数。防护箱制造厂在出货前应留样,留样与批次号对应,日后出现色差或尺寸争议才有依据。
| 检验项目 | 抽检比例 | 判定依据 |
|---|---|---|
| 外观 | 按批量抽样 | 无明显缩痕飞边 |
| 外廓尺寸 | 每批五只 | 图面公差 |
| 密封性能 | 每批三只 | 压降阈值 |
| 跌落 | 每批一只 | 角跌落无开裂 |
结论
防护箱制造厂的能力集中在六道工序的衔接处:模具决定尺寸,成型决定壁厚,装配决定密封,检验决定批次一致性。把这六道拆开看,才能判断一家厂到底能做什么、不能做什么;只看设备清单,看到的只是防护箱制造厂的一半。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号