

快速答案:特警装备安全箱批量生产要把同一模具多穴带来的壁厚差异压到可控范围,装配线以55s/只的节拍逐只核对,同批200只箱盖的平面度极差须收在≤0.6mm以内,色差与开合力离散另设判废线。特警装备安全箱批量生产的箱体壁厚按4.2mm配±0.4mm公差,扳扣单只410N,成品经4200次开合与1.2m跌落后复测三项读数,任何一项越线即整批复检。
目录
- 特警装备安全箱批量生产的多穴壁厚离散
- 装配线的抽检节拍
- 同批箱盖平面度极差
- 扳扣开合力的批内离散
- 量产批次的色差判废线
- FAQ
一、特警装备安全箱批量生产的多穴壁厚离散
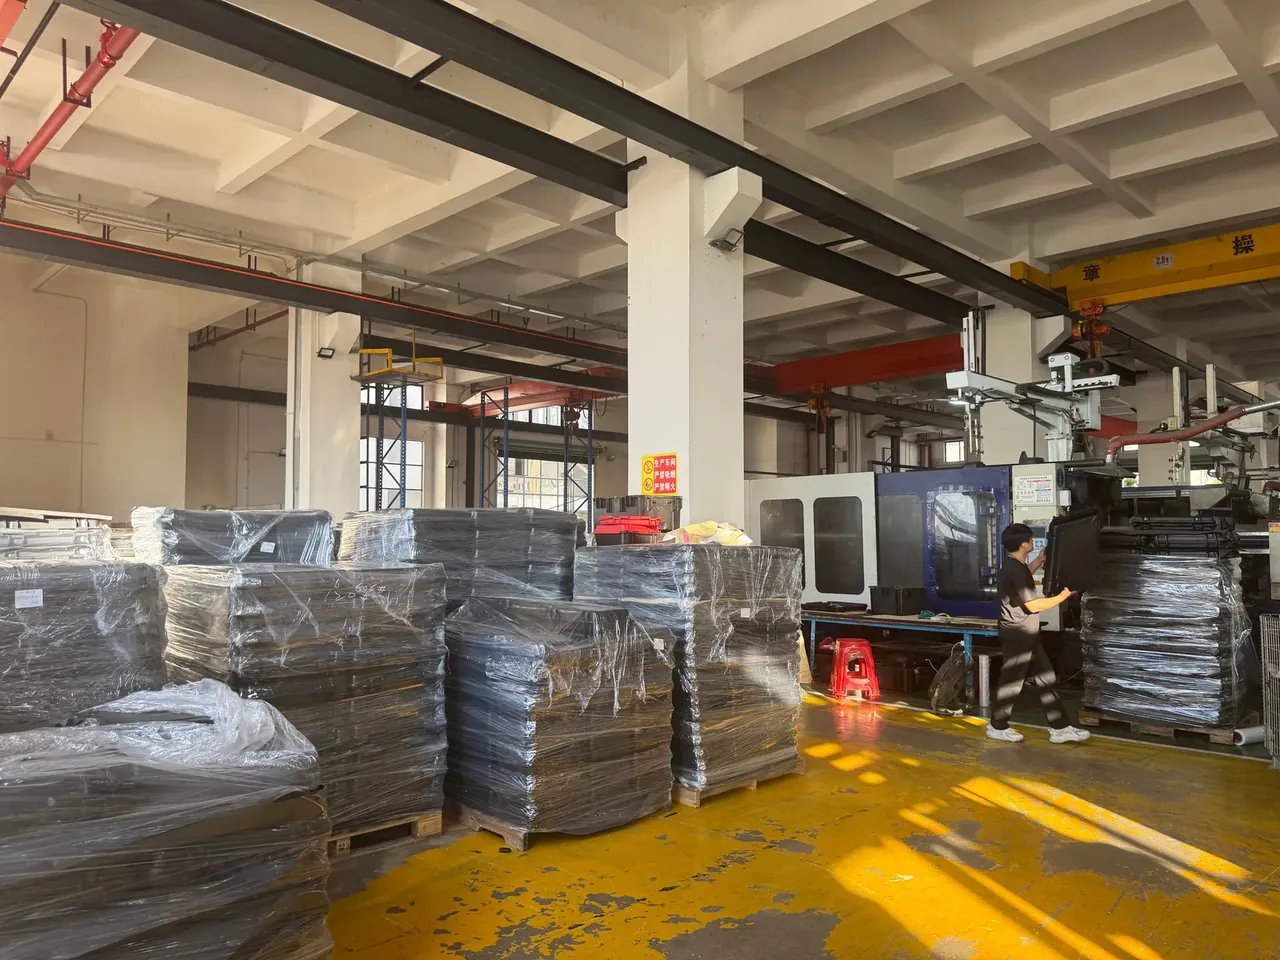
特警装备安全箱批量生产先要定住一模 4 穴之间的壁厚差。同一副模具的 4 个穴流道与冷却并不相同,箱壳壁厚会从标称 4.2 mm 向 ±0.4 mm 公差带两侧漂开。军之甲在客信新材料(广东)有限公司的台账里逐穴记读数,不报批次均值。检验员在箱盖与箱底各取四点,用数显千分尺在 23℃ 下量得 8 个读数,算出该穴均值与极差。4 个穴的均值靠近、极差都落在带内,该模次箱壳才流到装配线。这么做的目的不是把每只箱体修成同一尺寸,而是让离散可追溯、可复现。
把一模 4 穴按 C1 到 C4 编号后,读数会随穴号偏移。C1、C4 在流道末端,某次模次实测比标称 4.2 mm 低 0.12 mm,C2、C3 靠浇口高出 0.06 mm。台账记到 0.01 mm 并标注料温与保压时间,不写「大约」。特警装备安全箱批量生产要求读数能落回具体穴号,而不是留一句厚薄不均。
| 模穴编号 | 壁厚均值 | 穴内极差 |
|---|---|---|
| C1 | 4.10 mm | 0.08 mm |
| C2 | 4.26 mm | 0.06 mm |
| C3 | 4.24 mm | 0.07 mm |
| C4 | 4.09 mm | 0.09 mm |
壁厚离散被逐穴记下,箱盖平面度的批内极差才有解释来源。厚薄不均的箱壳脱模后收缩量不同,合盖时压框贴合随穴号偏移,最终落到同批 200 只箱盖的平面度上。特警装备安全箱批量生产的这条判废线,从模穴台账起就已埋下。
二、装配线的抽检节拍
特警装备安全箱批量生产的装配线以 55 s/只 节拍推进,抽检按同一节拍取样,不等整批下线再回头挑箱。每个 55 s 循环取 1 只箱壳,核对壁厚标签与穴号后放入待检架。一个班次的样本构成同批 200 只的抽检基数,编号与模次、穴号对应。节拍固定后,异常穴号几十只之内就会暴露。
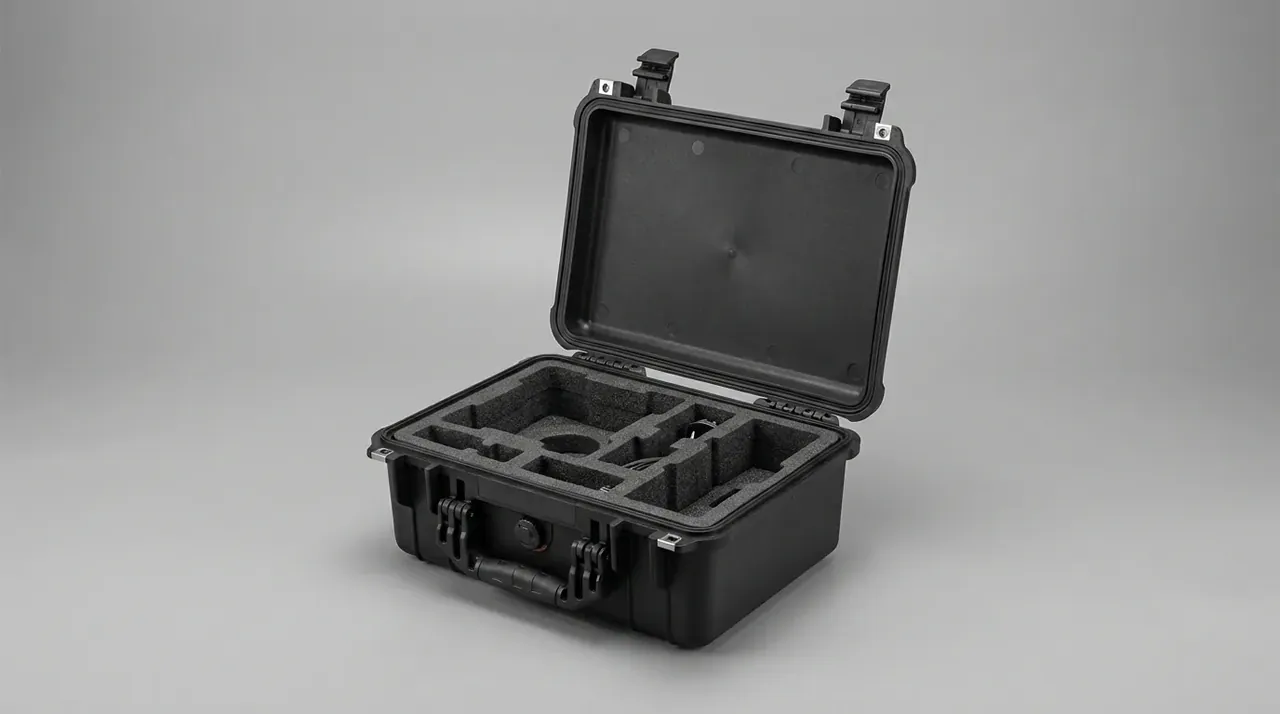
抽检批次以模次为单位,同一模次、同一色母批号归为一批。批次号印在箱底非外观面,记录项含模穴编号、壁厚读数、锁扣扭矩与合盖力。某批若出现 2 只以上平面度越线,整批转复检工位。特警装备安全箱批量生产把节拍与批次绑定,让判废落到具体一模 4 穴,而非笼统退回一堆箱体。
| 抽检批次 | 抽取只数 | 节拍读数 |
|---|---|---|
| B-01 | 50 只 | 55 s/只 |
| B-02 | 50 只 | 55 s/只 |
| B-03 | 50 只 | 55 s/只 |
| B-04 | 50 只 | 55 s/只 |
把 200 只拆成 4 个各 50 只的批次,读数才能按时间轴排开。
三、同批箱盖平面度极差
同批 200 只箱盖的平面度极差 ≤0.6 mm,是特警装备安全箱批量生产最直观的一致性读数。检验在 23℃ 平台上进行,箱盖合盖侧朝下置于三支等高支点,百分表沿箱口取 8 个测点,单只记下最大最小之差。200 只量完取全部读数最大值减最小值,得整批极差。极差落在 ≤0.6 mm 内,说明 4 个穴的收缩差没在合盖面被放大。
极差与均值要分开看。均值接近设计值只说明整体没跑偏,极差才反映批内一致性。200 只里多数集中在 0.20 mm、少数跳到 0.55 mm,整批极差仍被拉到贴上限,此时均值合格也要追查穴号。特警装备安全箱批量生产的判废不靠均值放行,靠这条极差线。
| 平面度取值 | 出现只数 | 处置 |
|---|---|---|
| ≤0.30 mm | 168 只 | 放行 |
| 0.31 至 0.50 mm | 27 只 | 放行 |
| 0.51 至 0.60 mm | 5 只 | 标记穴号 |
| 超出 0.60 mm | 0 只 | 整批复检 |
分布说明极差判废是整批动作,不是挑几只了事。5 只落在 0.51 至 0.60 mm 的箱盖虽未越线,仍要回查模穴编号与抽检批次,确认不是同一穴号连续偏移。平面度取值、只数与处置写在同一张表上,复检不必重新逐只量。
四、扳扣开合力的批内离散
扳扣 4 只、单只 410 N 是这款特警装备安全箱批量生产的锁扣配置,开合力离散 ≤12% 约束同批箱体手感一致。装配工位用扭矩批头把每只扳扣铆接力矩记入台账,成品在台架上做 4200 次开合循环。循环前后各量一次开合力,单只取 4 只扳扣读数极差,整批再统计 200 只的离散。
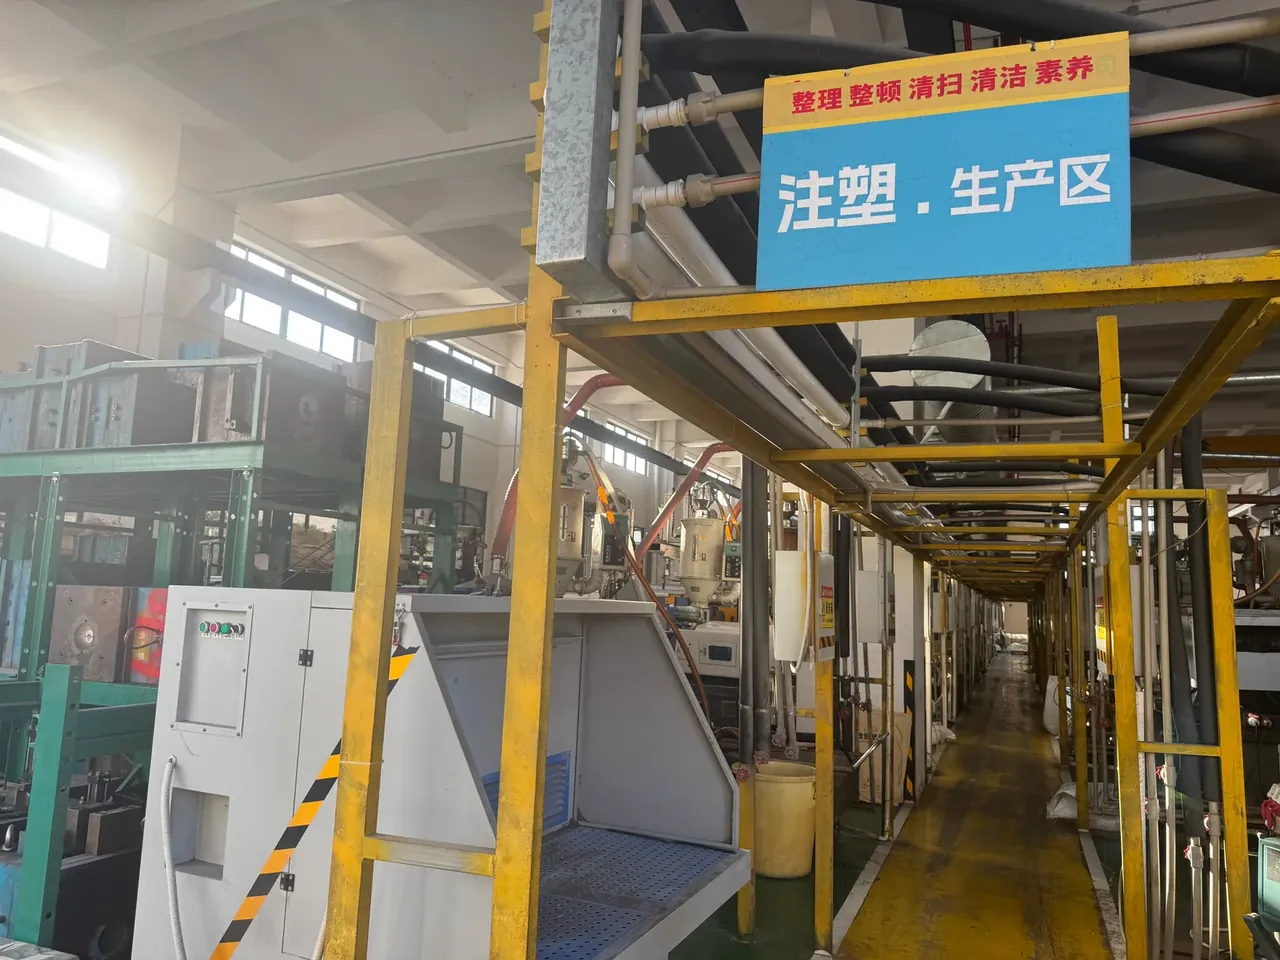
开合力离散按批内最大最小差除以均值算,记作 ≤12%。台架在 4200 次开合后复测,某只扳扣若因泡棉回弹或铆点松动偏离初始读数,离散会先于密封失效抬头。扳扣还管箱口压紧:单只 410 N 的预紧分到 4 只上,配合密封圈把合盖面压到设计压缩量,开合力一离散,压紧均匀性就无从谈起。
4200 次开合与离散记在同一段台架记录里,是为区分磨合与劣化。前几百次读数小幅下移算配合面磨合,到 4200 次仍单向漂移就判锁扣批次问题。特警装备安全箱批量生产对此的态度是整批复检,不换一副扳扣了结。
五、量产批次的色差判废线
量产批次的色差判废线定在 ΔE ≤2.0,在标准光源箱下每批取箱盖与箱壳各 1 点与签样比对。色母批号、料筒温度与滞留时间都会让深色箱壳读数偏移,故色差单列一项,不与平面度、开合力混在放行单上。特警装备安全箱批量生产的外径为 600×430×260 mm,空箱 6.3 kg、装载 13 kg,箱壳越大,色差越易被并排比出。
整箱还要经 1.2 m 跌落与 IP66 密封复检,这些属箱体侧成品验证,与色差判废互不替代。某批色差越线即隔离该色母批号对应的全部箱壳,回溯一模 4 穴的成型记录,而非只挑偏色的几只。判废线摆在末端,前端的模穴台账、抽检节拍、平面度极差与开合力离散才串成可查的链。
批一致性不是抽检抽出来的,是每道工序把离散记清之后自然收窄的结果。特警装备安全箱批量生产的放行单上,三项读数缺一项都不签。
结论
特警装备安全箱批量生产把批一致性拆成三项可量读数:同批 200 只箱盖平面度极差 ≤0.6 mm、扳扣开合力离散 ≤12%、批次色差 ΔE ≤2.0。三条判废线分别对应一模 4 穴的壁厚离散、55 s/只 的抽检节拍与色母批号稳定性,缺一项都说明不了整批是否齐整。看放行单上的穴号台账与批次编号,比只看单只样品更能判断供货稳定性。军之甲把这条链记在每批记录里,让箱体侧质量可被复核。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号