

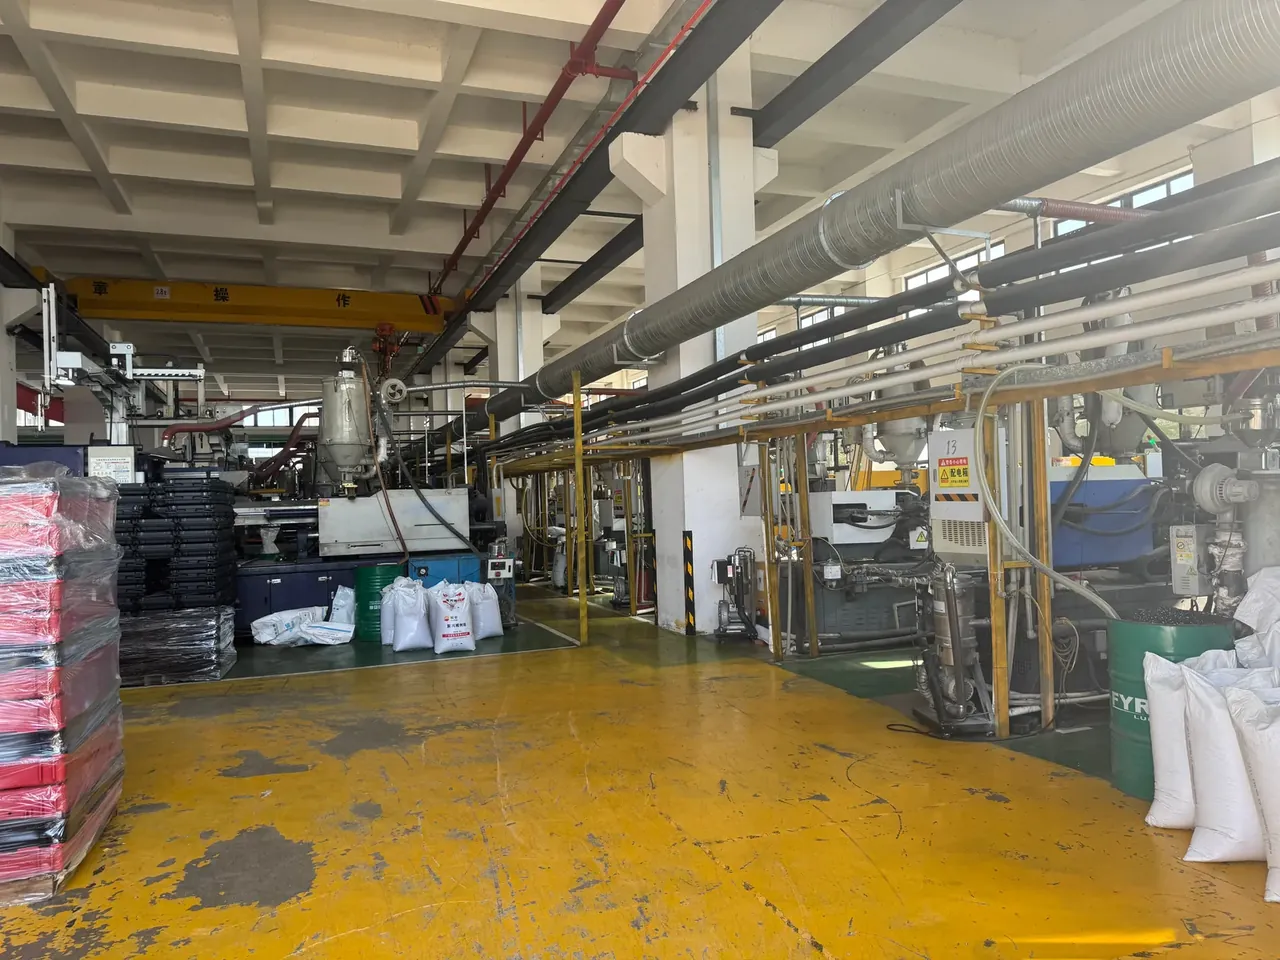
快速答案:箱体注塑机的螺杆直径要先按单件重量反算,65 mm 螺杆配 22:1 长径比、标称注射量 1280 g,换到 PP 约 1100 g,单腔箱体加流道后只占 79%,而投影 1100 cm² 只需 386 t 锁模力。水路按 6 组分配、每组 18 L/min,取件机械手行程 1600 mm,节拍 42 s 才排得顺。
目录
- 箱体注塑机的螺杆直径与注射量匹配
- 箱体注塑机的冷却水路分组与流量分配
- 箱体注塑机的取件机械手行程与节拍
- 箱体注塑机的锁模力与模板尺寸校核
- 箱体注塑机的日常点检与停机判据
- FAQ
一、箱体注塑机的螺杆直径与注射量匹配
选注塑机先定螺杆,吨位是第二步的事。螺杆直径决定了单次能推出多少熔体:理论注射容积等于 π/4 乘 D 的平方再乘射出行程,65 mm 螺杆配 388 mm 行程得 1290 cm³,按聚苯乙烯 1.05 g/cm³ 折算,标称注射量落在 1280 g。换成密度 0.905 g/cm³ 的 PP,同一个行程只推得出 1100 g 上下,这个差额在排产时要先扣掉。
箱体这类件的特点是投影面积大、单件重量相对小。400×260 mm、壁厚 2.2 mm 的箱体净重 813 g,加 55 g 流道共 868 g,只用到 1100 g 的 79%。螺杆直径往上加一档到 75 mm,注射量抬到 1500 g 以上,箱体还是 868 g,多出来的塑化能力全变成熔体在料筒里的停留时间,PP 多待十几秒,降解风险跟着上来。
| 螺杆长径比 | 适配的件型 | 对注射压力与混炼的影响 |
|---|---|---|
| 18:1 | 浅腔薄件、流程短的盖板 | 压力偏低,混炼段短,熔体前后温差偏大 |
| 20:1 | 常规箱体与周转箱 | 压力中等,2.4 mm 以上壁厚够用 |
| 22:1 | 深腔箱体、工程料壳体 | 压力上升,混炼均匀,单件重量可下调 |
所以螺杆直径不是越大越保险。65 mm 配 22:1,压缩比取 2.5,熔体在 22 倍直径的螺纹长度里走完加料、压缩、计量三段,混炼时间够,剪切热又不至于把 PP 打到 260 ℃ 以上。长径比压到 20:1 以下,料走得太急,箱体侧壁容易出现冷料斑。
二、箱体注塑机的冷却水路分组与流量分配
冷却水路怎么分组,决定了箱体哪一面先定型。六个面里底面最厚,筋位与螺柱都集中在那儿,侧壁次之,盖面最薄,热流密度差到两三倍。把六组混成两路串联,厚的地方永远等不到够冷的水,脱模时箱体往型芯一侧包。
10 mm 水道在 1.2 m/s 时单条流量约 5.7 L/min,雷诺数 1.2×10⁴,进了充分湍流区;同一条水道把流速压到 0.6 m/s,雷诺数掉到 6×10³,换热系数按流速的 0.8 次方算,只剩六成多。流量表比水温表更该天天看,原因就在这里。
| 水路分组 | 覆盖部位 | 单组流量与控温要求 |
|---|---|---|
| 型腔组 | 箱盖外表面与长边侧壁 | 18 L/min,进出水温差压在 3 ℃ 以内 |
| 型芯组 | 内腔底面、筋位与螺柱 | 18 L/min,出水温度比进水高 2~3 ℃ |
| 滑块组 | 锁扣与提手的倒扣区域 | 18 L/min,配独立截止阀便于单组调节 |
六组各 18 L/min,冷水机总流量按 108 L/min 配,留一成余量选 120 L/min 的机型。进出水温差超过 4 ℃,说明某一组拿到的水不够,先查截止阀开度与分水块,再怀疑冷水机能力。串联回路越长,沿程温升越明显,末端那一段的水已经带不动热量。
三、箱体注塑机的取件机械手行程与节拍
取件机械手要在开模的几秒里伸进模腔,把 813 g 的箱体连治具一起夹出来。行程 1600 mm 是横向移动距离,要覆盖 810 mm 的模板宽度加上模外放件位;垂直 1200 mm 对应箱体 150 mm 的深度再加 50 mm 安全余量;横移 650 mm 让夹具退出导柱区,箱体才不会被导柱刮到。
节拍 42 s 拆开看是五段:开合模 8 s、注射 2 s、保压 10 s、冷却 22 s、取件 2 s。取件那 2 s 与开模后半段重叠,机械手在模板停稳之前就已经下降到位。2.2 mm 的平板本体理论冷却只要 9~10 s,多出来的十几秒全花在筋位与螺柱这些局部厚壁上,冷却时间随壁厚平方走,厚处慢一拍,整模都得等它。
| 取件行程 | 适配机台吨位 | 与节拍的对应关系 |
|---|---|---|
| 1350 mm | 150 t 以下 | 取件 0.7 s,干循环 5 s |
| 1600 mm | 250~450 t | 取件 1.5 s,干循环 9 s |
| 1750 mm | 400~850 t | 取件 1.5 s,干循环 9 s,横移更长 |
单件 813 g 加治具 3.2 kg,总重不到 4.1 kg,选 8 kg 承重的机型留了一倍余量。承重选小了的后果不是夹不住,而是横移时治具发抖,箱体在夹具里移位,每次落箱都偏几毫米,后道装配的定位孔就对不上。
四、箱体注塑机的锁模力与模板尺寸校核
锁模力按投影面积乘腔压算。箱体投影 1040 cm²,加流道 60 cm² 共 1100 cm²,PP 腔压按 300 bar 取,得 336 t,再留 15% 余量是 386 t。650 t 的机台只用掉 59%,剩下四成压在模板与拉杆上,不产生任何好处,只加快拉杆疲劳。
模板 810×810 mm 校核的是模具外形,不是箱体外形。520×380 mm 的模具装上去,两侧各留 145 mm,拉杆受力均匀;模具宽度一旦超过 690 mm,也就是模板尺寸减掉两侧各 60 mm 的压边,模架就压到模板边缘,时间长了模板中间下凹,箱体飞边从中间先起。
650 t 配 65 mm 螺杆这套组合,瓶颈在注射侧而不在吨位侧。想改成一模两腔,投影翻到 2140 cm²,需要 654 t,刚好压满 650 t 的额定值,一点余量不剩;腔压波动 20 bar 的那几模,飞边就从浇口对面冒出来。要双腔得往 800 t 以上走,模板也要跟着放大到 900 mm 级。
五、箱体注塑机的日常点检与停机判据
点检分三块:螺杆、水路、机械手,三块各自有可量的读数,不靠手感。螺杆看计量段磨损,卡尺量螺棱外径与料筒内壁的间隙,初始 0.25 mm,涨到 0.40 mm 就是磨损 0.15 mm,塑化能力下降,箱体重量会开始飘。
水路看流量与温差。每组进水口装转子流量计,读数掉到 15 L/min 以下先查过滤器;进出水温差爬到 4 ℃ 说明这组的热量没被带走,模温跟着爬,箱体尺寸随之一批一批地漂。
判废线写在日检表最上面:螺杆磨损量超过 0.15 mm 或水路温差超过 4 ℃ 即安排停机检修。机械手另看点位重复精度与夹爪压力,落件偏移超过 5 mm 重新示教。三块合成一张表,班前 10 min 走完,比事后追缺陷省事。记录按机台号归档,同一台连着一周读数抬头,先查原料批次再查螺杆。任何一块越线,当班不做补数处理,直接停。检修窗口排在换模间隙,不占生产工时。
结论
这条选型顺序里,螺杆直径、水路分组、取件行程三件事各自独立又互相牵制。65 mm 配 22:1 把注射量定在 1280 g,6 组水路各 18 L/min 把模温压匀,1600 mm 行程对上 42 s 节拍,650 t 与 810×810 mm 模板才谈得上校核。数字对不上时,先动螺杆与吨位的配比,再动水路,最后才动机械手。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号