

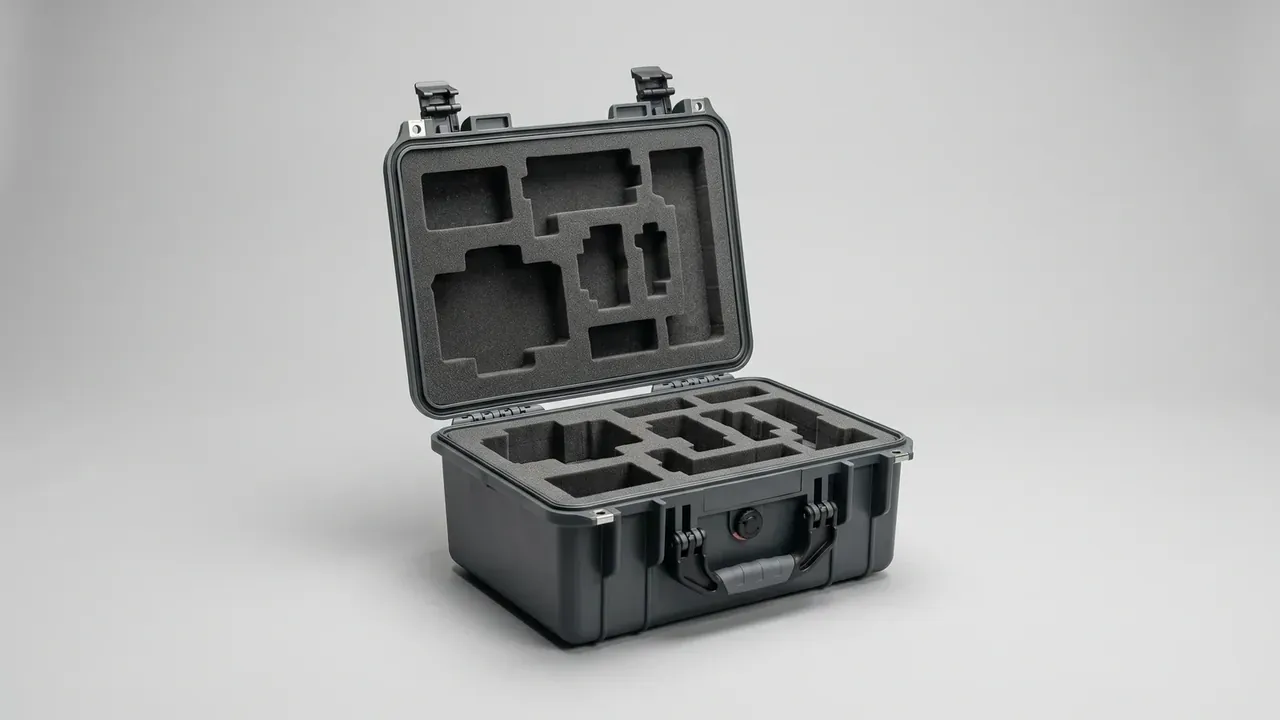
快速答案:这批泡棉内衬安装验收以合同验收协议、签字封样件与图纸公差表为依据,现场测剥离力、转角缝隙、压缩率与合盖力四项,320 件抽 50 件,27 件因起拱、脱胶与压穿退回返工。
目录
- 泡棉内衬安装的验收依据要分三层
- 现场怎么测:四件工具一台秤
- 三类高频不合格:起拱、脱胶与压穿
- 压缩率与合盖力:把数字拆成三档
- 批次抽样:320 件怎么抽到 50 件
- 不合格怎么处置:返工、让步与退回
- FAQ
一、泡棉内衬安装的验收依据要分三层
泡棉内衬安装验收最容易起争执的地方,不是测不出来,而是双方手里拿的不是同一份依据。这次打样就撞上了:采购方带装配图,供方带刀模图,两张图在转角处差出两毫米,一测便各说各有理。
依据的效力要排序:合同附件的验收协议在前,签字的封样件其次,图纸公差表兜底;三条冲突时按更严的那条执行,并当场写进会议记录。比对时发现,装配图标注的箱体内腔为 428 × 320 × 152 毫米,刀模图却按 426 × 318 毫米下料,单边差一毫米,压进箱壁后侧边余量从 0.5 毫米涨到 1.5 毫米,压缩率被顺手抬高一档。补齐依据后重新出图,问题在打样阶段就关掉了,没有流到量产。箱体与内衬分属两家供货时,这类口径差尤其常见。我们把三份文件逐条对,做成一张对照表,之后每批开线前核一遍,十分钟抵掉一次返工。
| 检验项 | 检测工具 | 判定线 | 抽样比例 |
|---|---|---|---|
| 贴合剥离力 | 数显拉力计 | 不低于 1.5 N/cm,撕开后泡棉本体先破坏 | 每批 5 件 |
| 转角缝隙 | 0.2 毫米塞尺 | 塞尺不入,背光检查无亮线 | 全检 |
| 厚度压缩率 | 数显卡尺 | 12%–18% | 每批 10 件 |
| 合盖力 | 推拉力计 | 80–120 N 之间能一次扣合 | 每批 3 件 |
二、现场怎么测:四件工具一台秤
现场测量用不上实验室,四件工具就够:0–150 毫米数显卡尺、0.2 毫米塞尺、50 公斤推拉力计、精度 0.1 克的电子秤。读数在箱体于 23 ℃、相对湿度 50% 的环境静置 24 小时后采集,泡棉回弹稳定了,数字才有可比性。
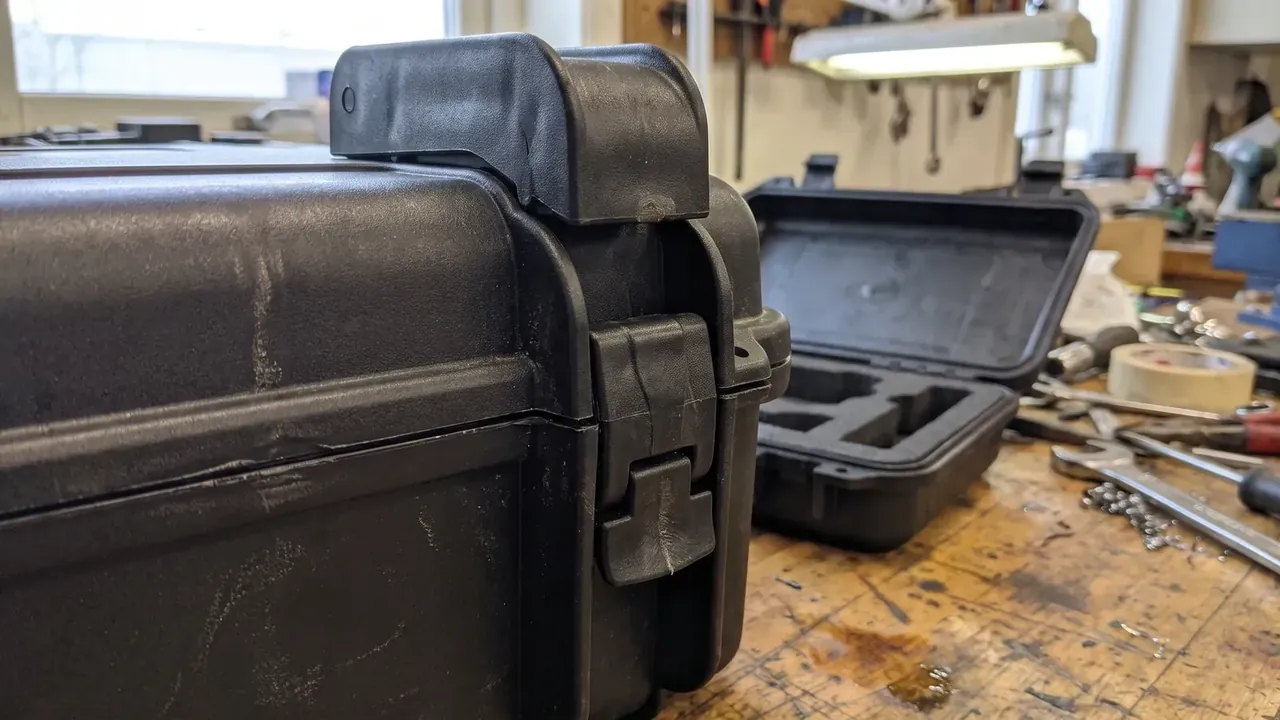
剥离力这样测:沿泡棉边缘划出 30 毫米宽的条,以每分钟 50 毫米做 90 度剥离,读数取稳定段平均值。合格的样子是泡棉本体先被撕开,胶层仍留在箱壁上;胶层整片干净脱落,说明注塑时的脱模剂没擦净。
转角缝隙交给塞尺,0.2 毫米的片能塞进去就算超差。
背光检查更直观,箱内点一盏灯,外表面看缝隙透不透光,比手摸可靠。
压缩率要量两遍,装前量泡棉原始厚度,合盖静置 60 秒后开盖复量,差值除以原始厚度即为结果。
称重用电子秤,装完总重与图纸理论重量差控制在 3% 以内,超了就是少贴一片或用错密度。
三、三类高频不合格:起拱、脱胶与压穿
320 件里退回的 27 件全部落在三类缺陷上:起拱 15 件、脱胶 8 件、压穿 4 件。三类的成因分别指向装配顺序、表面处理与下料尺寸,处置路径完全不同。
| 缺陷 | 现场现象 | 主要成因 | 处置 |
|---|---|---|---|
| 转角起拱 | 内角泡棉顶起 1–2 毫米,合盖有弹性阻力 | 壁片先贴,底片余量无处走 | 拆下重贴,改为底片先落位 |
| 局部脱胶 | 撕开见干斑,胶体未转移 | 涂胶后开放时间超过 40 秒 | 清洁表面补胶,压合 30 秒 |
| 边缘压穿 | 泡棉被箱壁棱线切出豁口 | 侧边余量为零,压缩过量 | 修边留 0.5 毫米,降压缩率 |
起拱与箱体内角有关:注塑件内角带 R5 圆角,平裁片压到底必然在角上堆料,堆出的高度正好顶住箱盖,那点回弹手感就是信号。
脱胶多发在冬季,车间降到 12 ℃ 时胶的开放时间缩到 25 秒,涂完一圈再压合,起手处已结皮,只粘住表面。
压穿最隐蔽,箱体分型面有 0.3 毫米飞边,肉眼几乎看不出,泡棉侧边余量留成零,一合盖就被棱线割开。
四、压缩率与合盖力:把数字拆成三档
压缩率不是越紧越好,它决定泡棉还能不能工作。12%–18% 一刀切太宽,轻件与重件同档,手感与寿命差出很远,于是再切成三档。
- 12%–14%:适合 5 公斤以内的轻件,合盖力 80–95 N,200 次开合后回弹衰减小于 5%。
- 15%–16%:常规档,合盖力 95–110 N,固定与取放手感平衡。
- 17%–18%:适合 8 公斤以上重件与振动大的运输路线,合盖力 110–120 N。
超过 120 N 该改结构,而不是继续往里塞。上限由锁扣决定:这批锁扣按 5000 次开合设计,合盖力 118 N 时第 3200 次起扣舌出现磨损;压到 105 N 后同样循环下磨损明显减轻。锁扣还做 48 小时中性盐雾,验收时抽一副看白锈。
五、批次抽样:320 件怎么抽到 50 件
全检不现实,抽检要有分布逻辑。320 件分 8 托,每托抽 6 件,加首件、末件与换料后头两件,合计 50 件,覆盖率 15.6%。
抽样点选在每托的四角与中心,最底层与最外沿的件受力最不一样,缺陷也最爱藏在这两处。
判退规则提前写进协议:50 件里出现 2 件同类不合格,整托退回;只出现 1 件,加倍抽样后复判。
六、不合格怎么处置:返工、让步与退回
三类处置对应三种成因。起拱与脱胶属于装配问题,拆下重贴即可,成本是人工;压穿属于下料尺寸问题,返工救不回来,只能换片。
让步接收要写清范围。这批 3 件转角缝隙 0.15 毫米、背光不透,客户同意让步,要求在装箱单标注批次与件号,跟踪三个月。
退回门槛写进协议,比事后争执有用。
结论
泡棉内衬安装的验收,说到底就是把依据、工具、抽样与处置四件事提前钉死。依据定清,现场就不会各说各话;工具选对,读数才有意义;抽样有分布,运气成分才小。这一批 320 件退回 27 件,把三类成因摊开之后,第二批退回率降到 4%,泡棉内衬安装的验收表就此固定下来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号